Rotary UV2 PLUS per stampa serigrafica
Rotary UV2 PLUS per inchiostri UV su carta e plastica: due lampade, piano aspirato, trasporto regolabile e raffreddamento. Foto e dati tecnici.
Foto e dettagli del progetto →
Progettiamo corpi lampada, moduli LED, alimentazione, quadri e controllo per serigrafia, flexografia, offset e stampa digitale. Scegliamo spettro, ottica e posizione insieme alla formulazione e alla macchina, dalla stazione tra colori alla polimerizzazione finale.
Per iniziare: foto della stazione, tipo di stampa e inchiostro.
Fotografie, scelte tecniche e dati delle forniture: apri le pagine per conoscere il lavoro svolto.
Rotary UV2 PLUS per inchiostri UV su carta e plastica: due lampade, piano aspirato, trasporto regolabile e raffreddamento. Foto e dati tecnici.
Foto e dettagli del progetto →Macchina UV per serigrafia su flaconi di vetro: telaio, elettrica, PLC e HMI Electro Tecnology. Foto del vano, trasporto e quadro elettrico.
Foto e dettagli del progetto →Il percorso cambia, ma il punto di partenza è sempre il prodotto stampato. Lavoriamo con stampatori e costruttori di macchine per integrare il sottosistema UV nella linea e coordinare sorgente, trasporto, schermature, raffreddamento e comandi.
Definiamo larghezza, ingombri, fissaggi, accesso manutentivo, alimentazione e consensi con il costruttore della macchina (OEM); il gruppo UV si dimensiona sul processo e sulla velocità prevista.
Rileviamo la stazione esistente e distinguiamo ciò che si può mantenere da lampade, riflettori, alimentatori, raffreddamento e controllo da adeguare. La conversione a LED richiede compatibilità chimica e meccanica. Approfondisci il revamping degli impianti UV e il servizio di assistenza e ricambi UV.
Verifichiamo scheda dell'inchiostro, deposito, pigmento, superficie, dose, irradianza, distanza, velocità, temperatura e ordine delle stazioni prima di proporre una modifica.
La macchina serigrafica lavorava flaconi in diversi materiali plastici per uso agricolo e industriale. Era predisposta per tre colori, ma il sistema UV parzialmente installato non aveva mai funzionato correttamente: si stampava un colore per volta, ripetendo il ciclo tre volte.
Abbiamo esaminato flaconi, inchiostri, spazi e alloggiamenti. Abbiamo progettato il corpo lampada per la lavorazione, un supporto regolabile manualmente in funzione dei flaconi, il quadro di comando e alimentazione e il sistema di raffreddamento e aspirazione.
Le prove con il titolare hanno incluso la resistenza allo strofinamento; il cliente finale ha svolto le proprie verifiche di qualità. Dopo l'intervento la macchina ha potuto lavorare tre colori nello stesso ciclo, invece dei tre passaggi separati precedenti.
Responsabilità: progettazione, programmazione e collaudo seguiti dal titolare Electro Tecnology; installazione meccanica ed elettrica curate da due collaboratori. Cliente anonimo. I risultati riguardano i materiali e le condizioni di questo impianto.
Che cosa dimostra: Electro progetta e realizza componenti e integrazioni UV adattati a una macchina reale. Per un nuovo flacone o inchiostro, l'esposizione e l'esito devono essere verificati di nuovo.
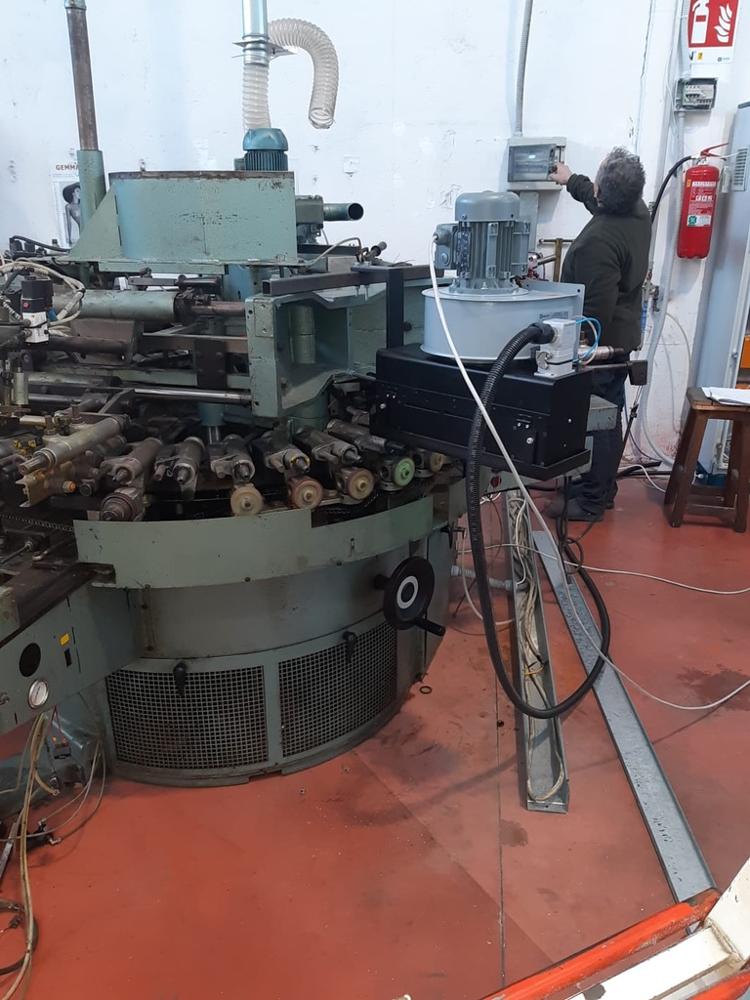
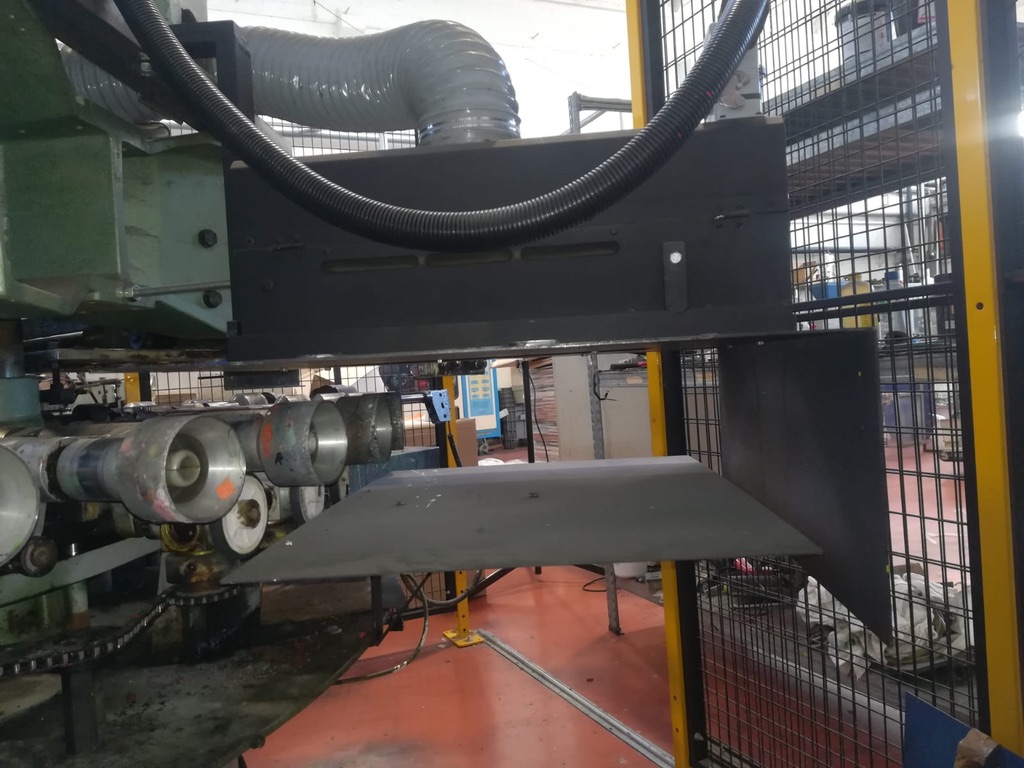
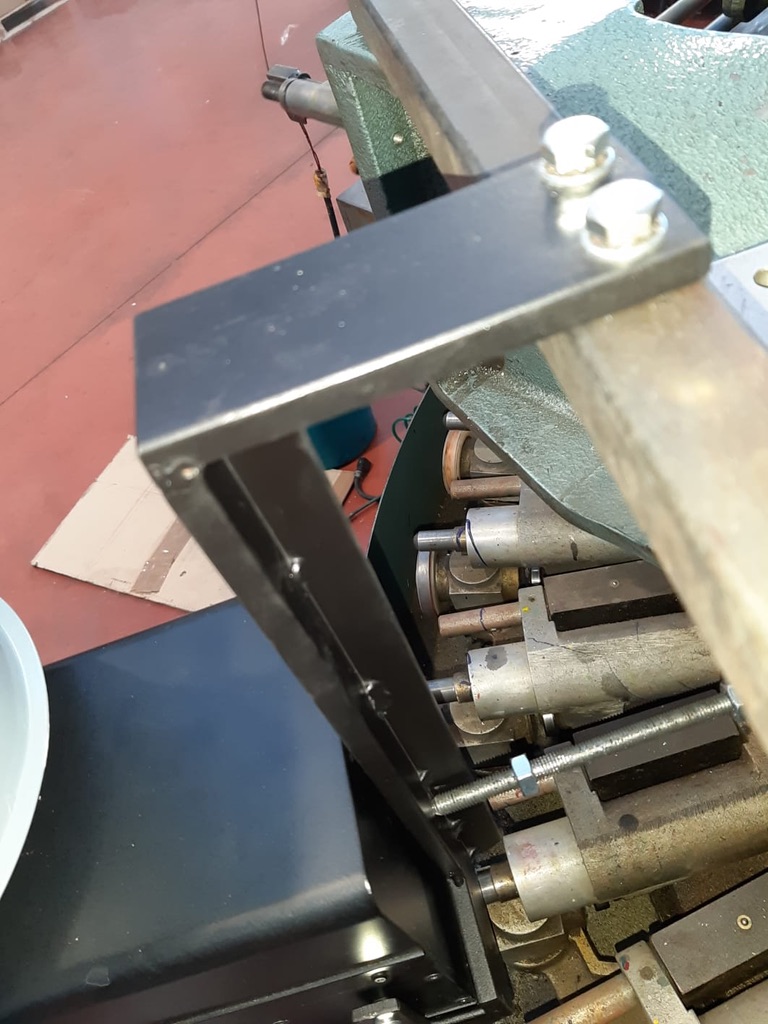
Per la serigrafia di resistenze corazzate l'archivio Electro documenta un impianto a tre lampade con quadro di alimentazione e comando. Il progetto comprendeva la gestione automatica dell'aria in immissione ed estrazione: un esempio di integrazione fra esposizione UV e condizioni della macchina.
La configurazione a tre lampade descrive quell'impianto e non è un dimensionamento standard da replicare. Per una macchina esistente verifichiamo anche spazio, quadro, ventilazione e possibilità di manutenzione.
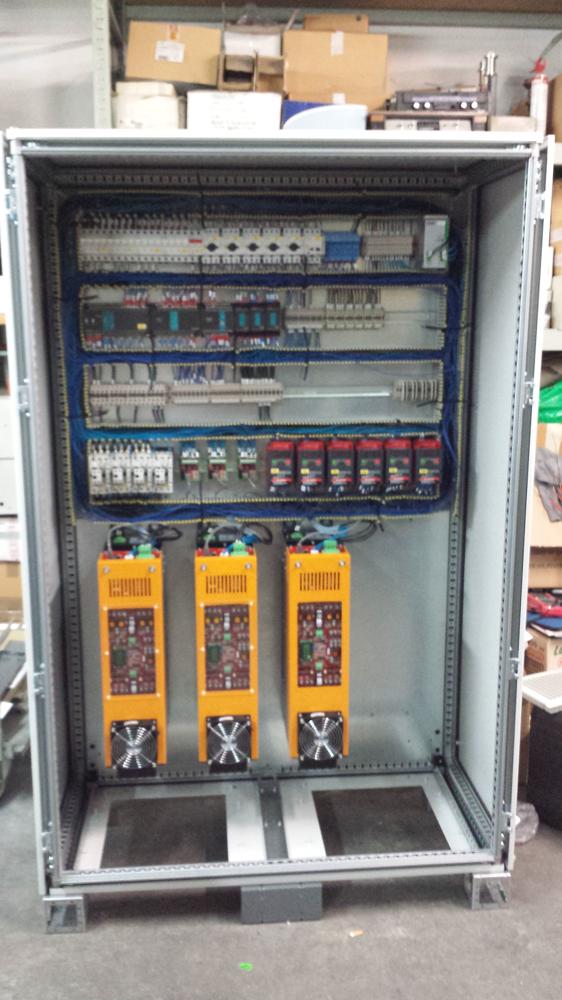
Ripristino dei gruppi UV esistenti e successiva costruzione di sette nuovi corpi lampada con gestione coordinata alla macchina.
La macchina disponeva di sette corpi lampada, ciascuno con due lampade. Gli otturatori pneumatici non funzionavano e il quadro con trasformatori non comunicava con la macchina. Abbiamo analizzato corpi lampada, riflettori, alimentatori e aspirazione; l'impianto era smontato, quindi non era possibile verificare inizialmente la stampa.
Prima abbiamo revisionato i sette corpi esistenti, riprogettato e sostituito l'otturazione pneumatica e realizzato un nuovo quadro comunicante con la macchina. Successivamente abbiamo progettato e costruito da zero sette nuovi corpi lampada, ciascuno con una singola lampada da circa 160 W/cm, riprogettando aspirazione e raffreddamento. La potenza viene modulata in funzione della velocità di stampa.
Electro Tecnology ha eseguito le prove di funzionamento, la messa in servizio e il collaudo. I tecnici del cliente hanno svolto controlli visivi, prove di strappo con propri dispositivi e analisi della sovrapposizione dei colori tramite il sistema di visione della macchina.
Su alcune combinazioni di carta e inchiostro, la macchina è stata comunemente utilizzata fino a 250 m/min, la sua velocità massima. Il precedente limite di 160 m/min è riferito dai macchinisti, non misurato da Electro prima dell'intervento.
Responsabilità: progettazione, programmazione e collaudo seguiti dal titolare Electro Tecnology; installazione meccanica ed elettrica curate da due collaboratori. Cliente anonimo. I risultati riguardano i materiali e le condizioni di questo impianto.
Il progetto documenta il lavoro sulle sorgenti UV, sull'alimentazione e sul controllo senza sostituire l'intera macchina. Le fotografie mostrano il quadro realizzato e un corpo lampada installato.
Limite della prova: 250 m/min è il dato di questo intervento, non una prestazione promessa per altri supporti o inchiostri. Ogni nuovo ciclo richiede la prova di polimerizzazione sul prodotto reale.
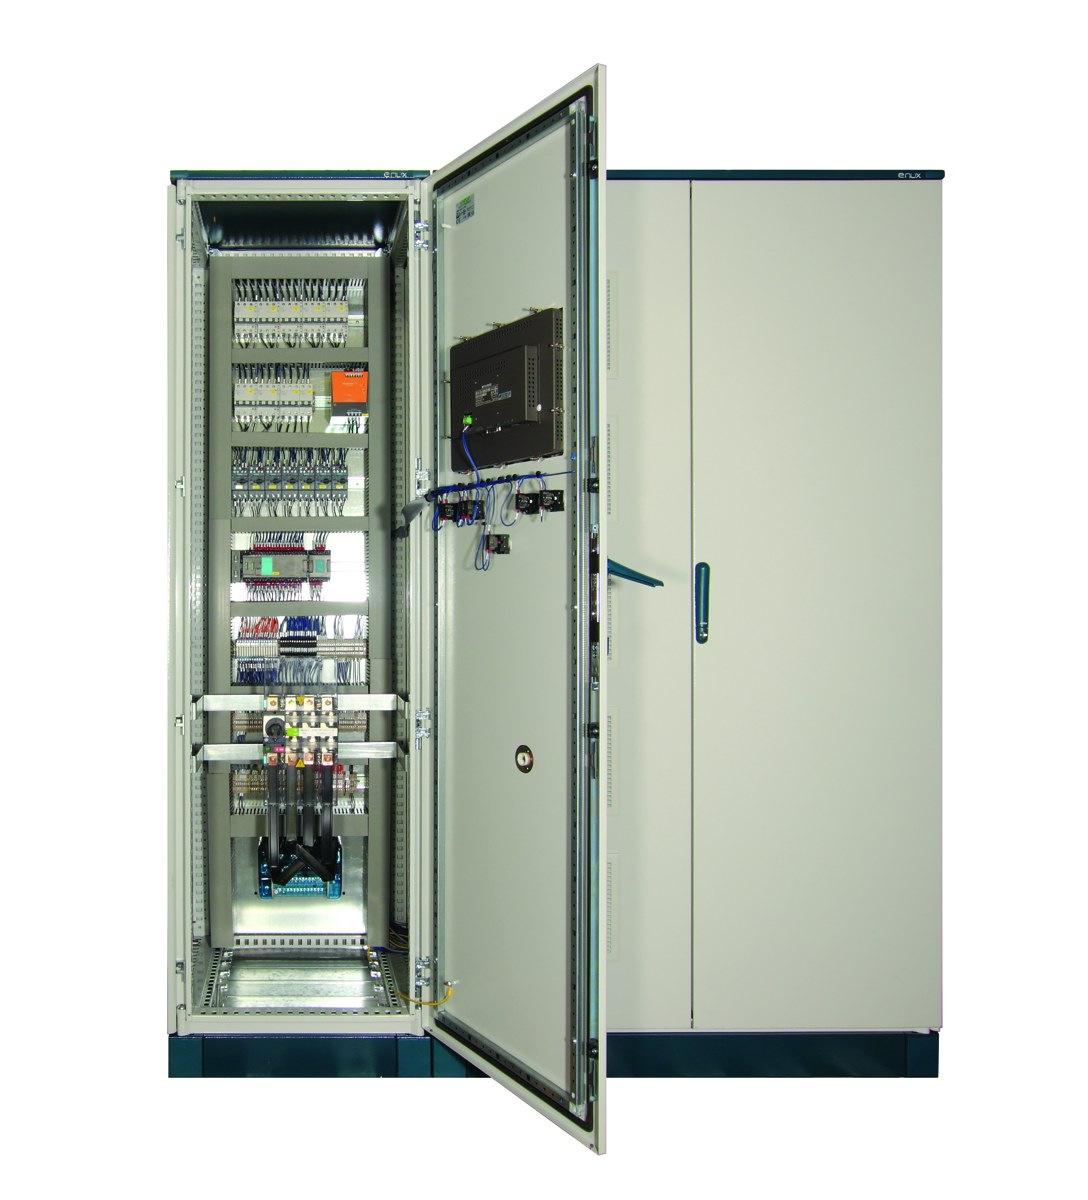
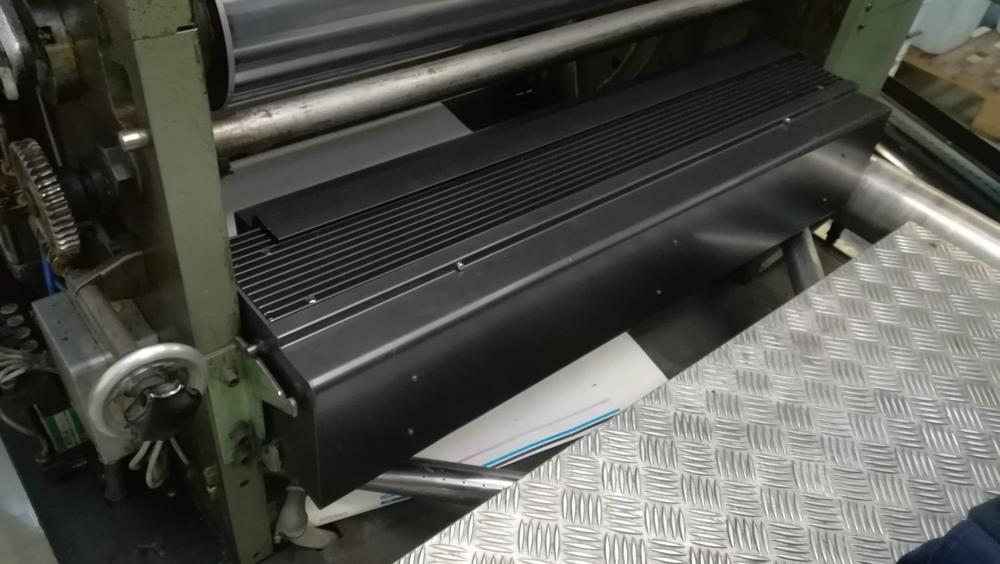
Numero e posizione delle stazioni, accessi, interfacce elettriche, aspirazione, supporto, formulazione e criterio di polimerizzazione sono la base per una valutazione comparabile.
In un impianto serigrafico presso un cliente in Veneto abbiamo mantenuto la struttura della macchina, sostituito la parte di potenza, il sistema di comando e l'aspirazione e revisionato i corpi lampada.
Il sistema UV lavorava film plastici destinati a touchscreen. Presentava criticità nei corpi lampada, nell'alimentazione a trasformatori, nei controlli e nella gestione dell'aria, con arresti e rapido deterioramento delle lampade. Il cliente chiedeva qualità, maggiore produzione e stabilità. Abbiamo analizzato tutta la macchina, conservando il telaio robusto e la struttura.
Abbiamo riprogettato e sostituito la parte elettrica, il raffreddamento e l'aspirazione. Un nuovo piano aspirato mantiene aderenti al tappeto anche i formati piccoli, che prima si sollevavano nel vano lampade. I corpi lampada conservano l'involucro esterno, con nuove parabole riflettenti, otturazione e flussi d'aria interni. I trasformatori sono stati sostituiti da ballast elettronici, con efficienza del 96% dichiarata dal costruttore del componente.
Il referente tecnico Electro e il responsabile di produzione hanno eseguito controlli visivi, prove di strappo e sfregamento. Dopo l'intervento il cliente ha potuto lavorare tutti i propri formati, migliorando la polimerizzazione e la stabilità.
Le misurazioni elettriche prima e dopo sul solo sistema UV, macchina separata dal resto della linea, hanno indicato circa il 35% di riduzione dell'assorbimento, secondo il ricordo del tecnico che ha seguito il lavoro; le letture assolute non sono attualmente disponibili.
Il cliente riferiva circa il 30% di scarti iniziali e, dopo circa un anno, il 7–8% di scarti complessivi, non riconducibili a scarsa polimerizzazione. Sono dati del cliente: la variazione complessiva non è attribuita automaticamente al solo sistema UV.
Responsabilità: progettazione, programmazione e collaudo seguiti dal titolare Electro Tecnology; installazione meccanica ed elettrica curate da due collaboratori. Cliente anonimo. I risultati riguardano i materiali e le condizioni di questo impianto.
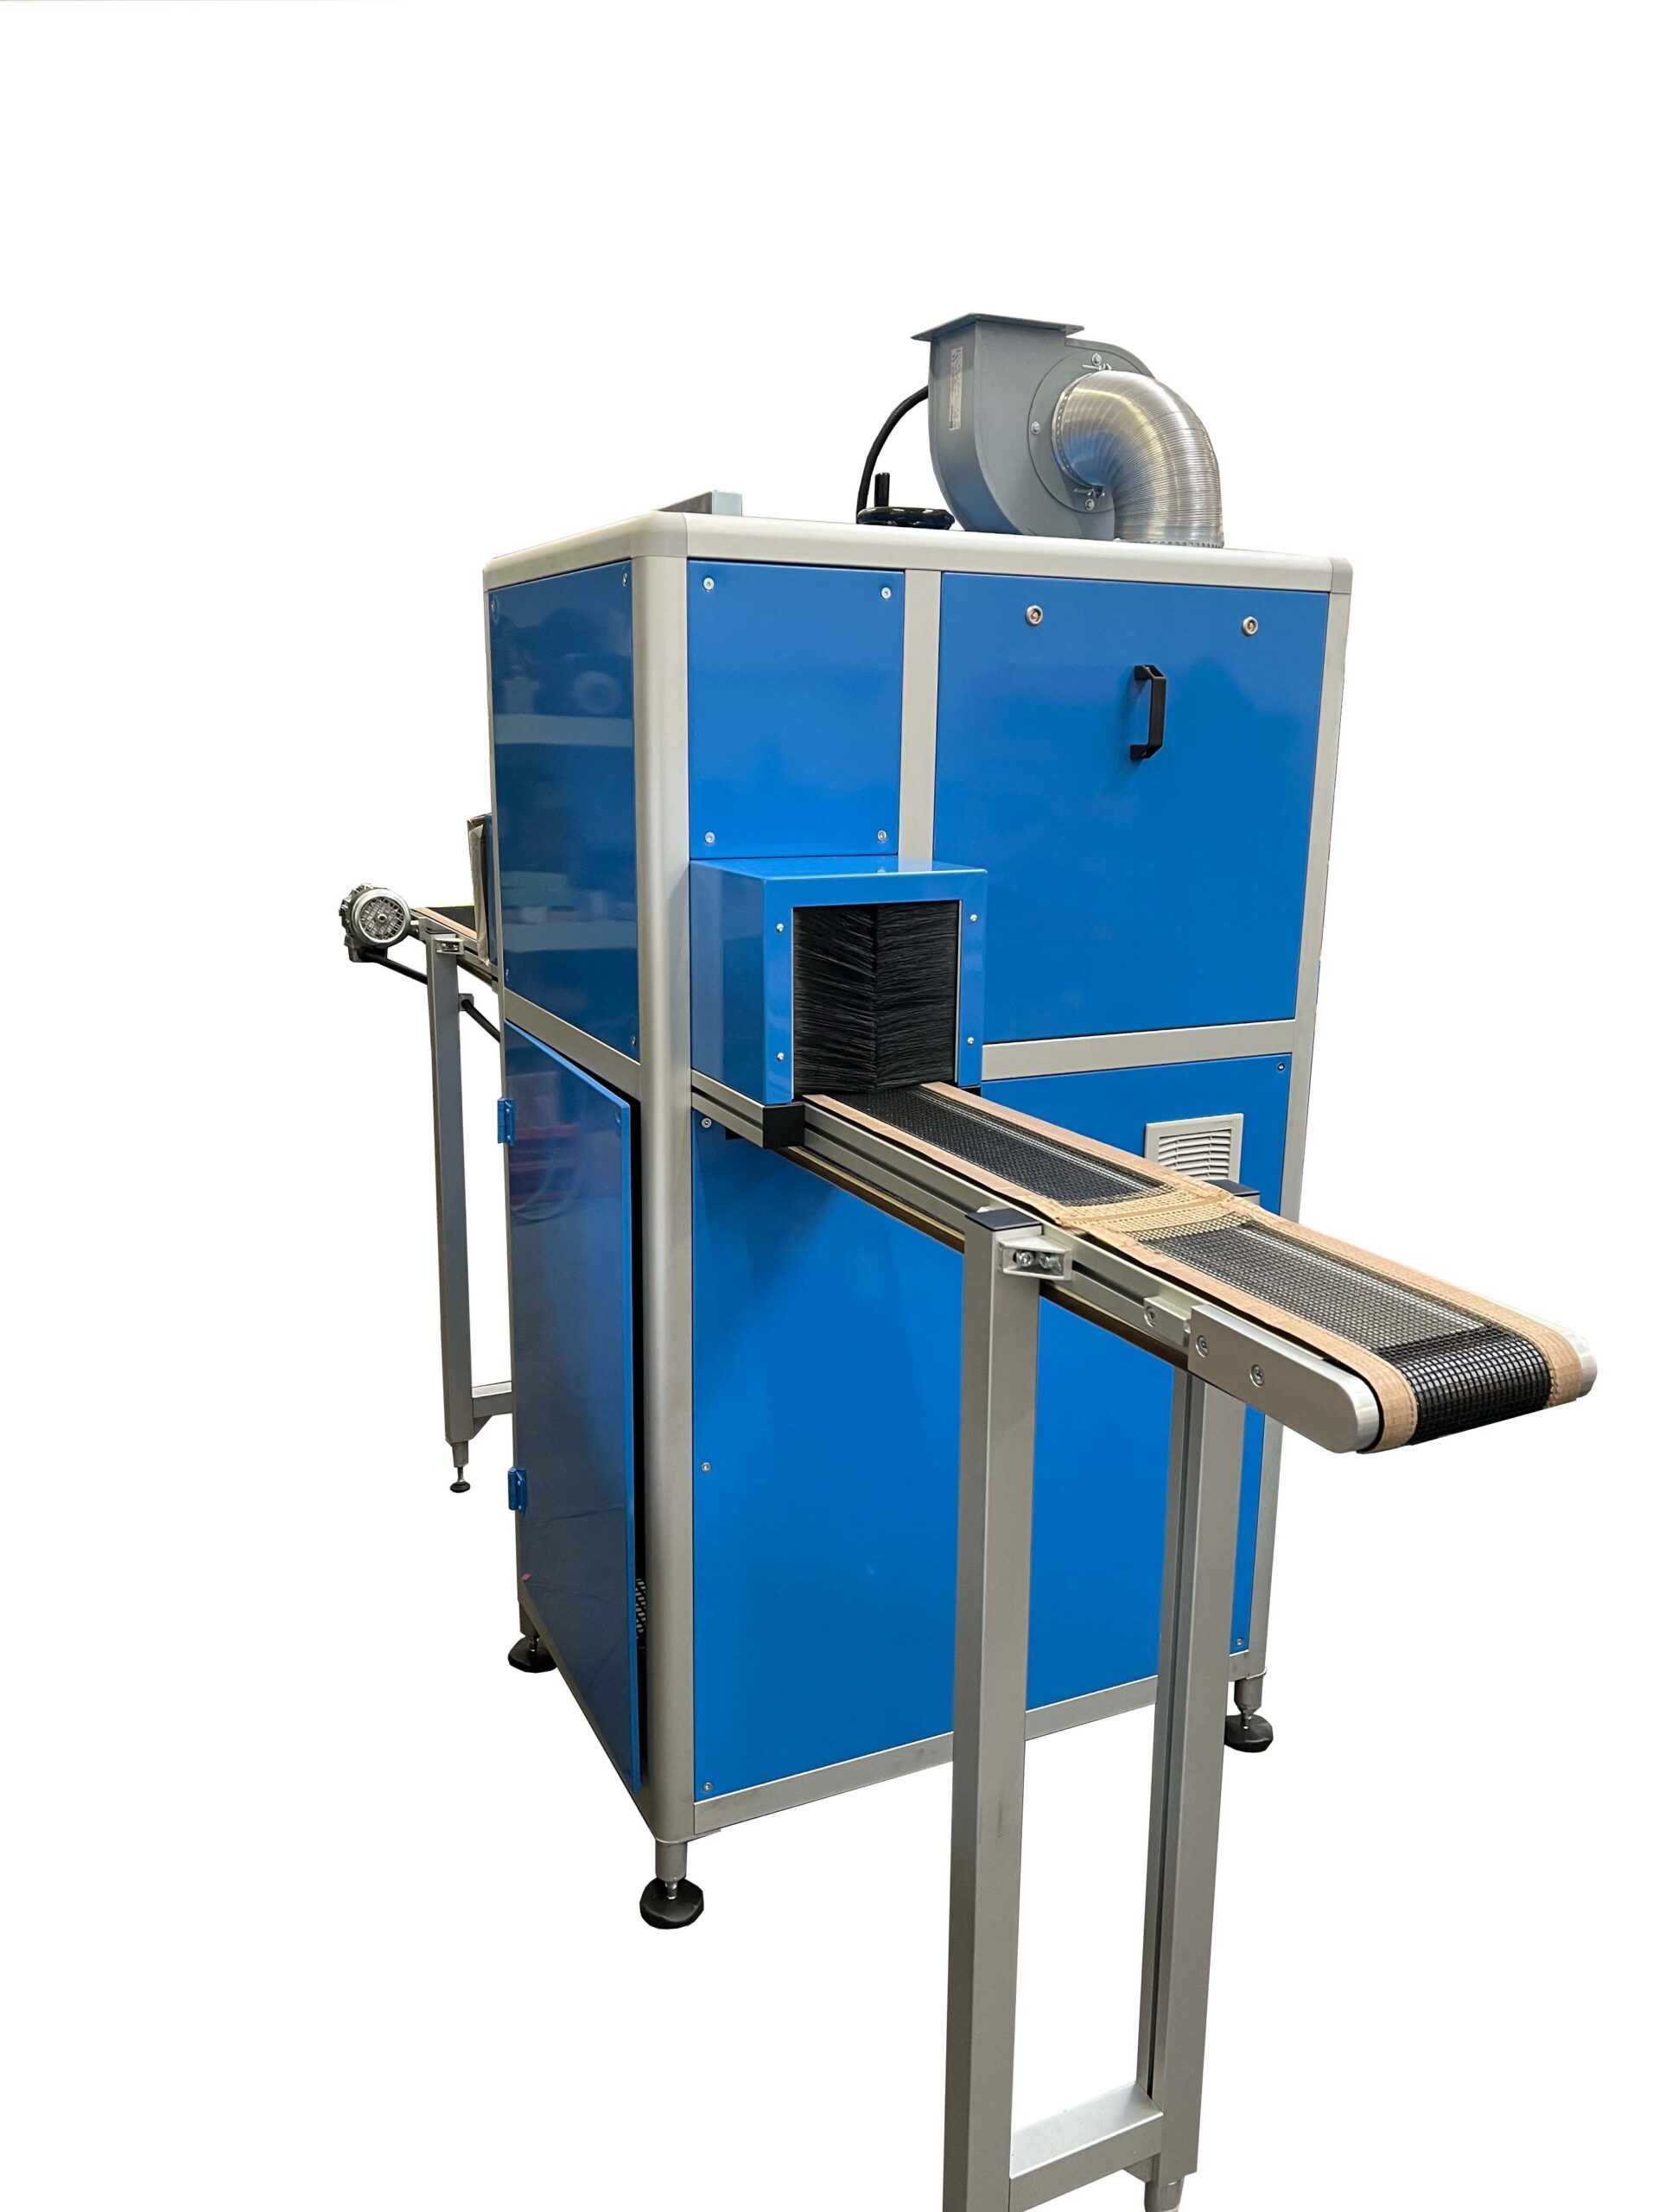
Le fotografie mostrano l'impianto e i gruppi interni oggetto del lavoro. Questo caso prova la capacità di aggiornare il sottosistema UV di una linea serigrafica esistente.
Per un nuovo progetto: non attribuiamo a questo caso velocità o prestazioni di polimerizzazione non documentate. Il cliente resta riservato; i parametri si definiscono sulla macchina e sulla formulazione effettive.
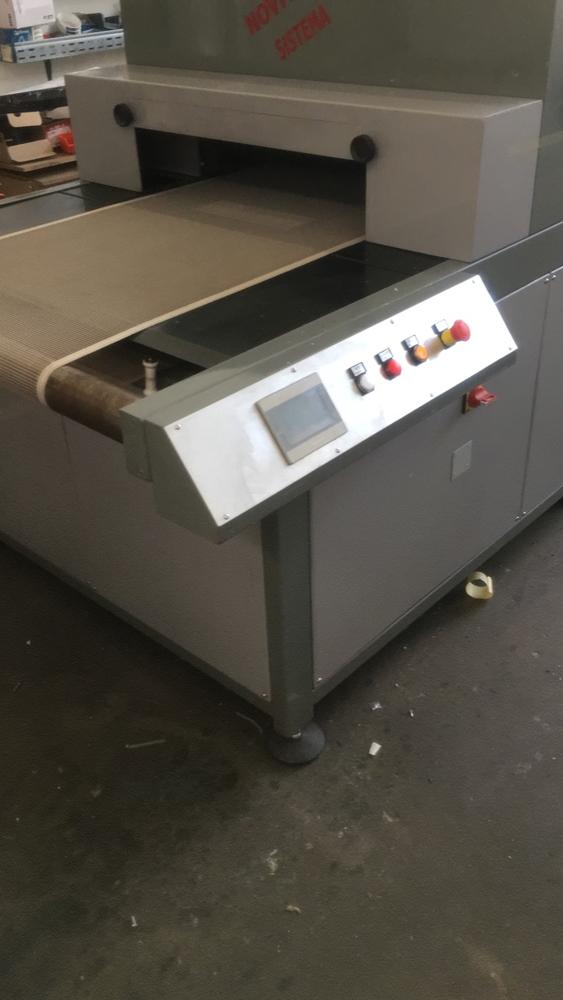
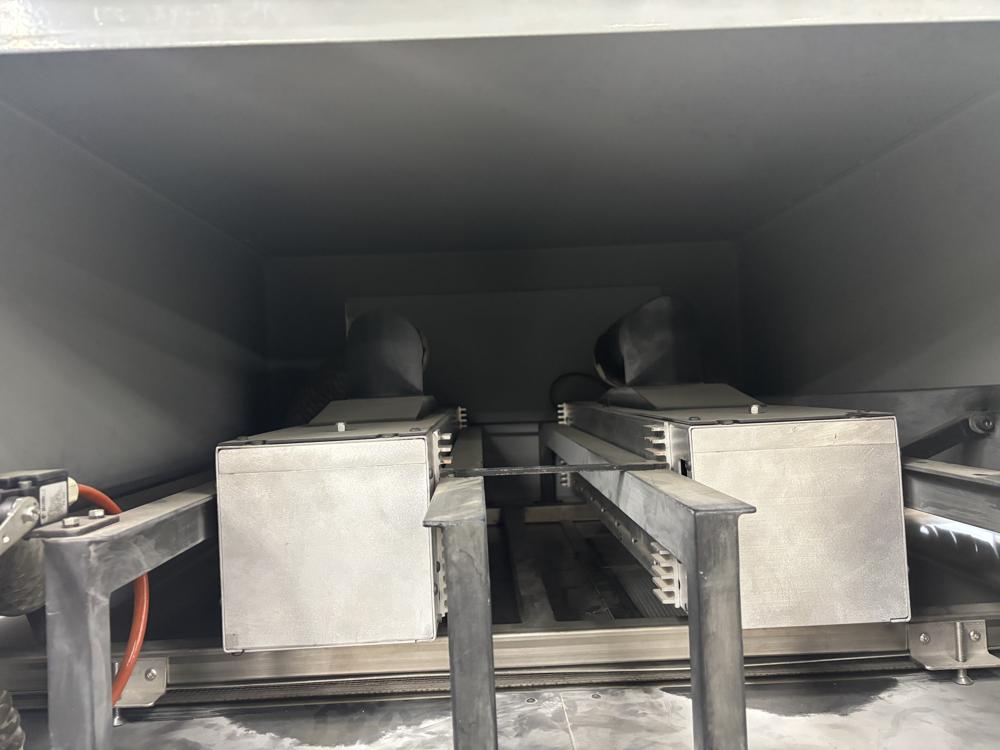
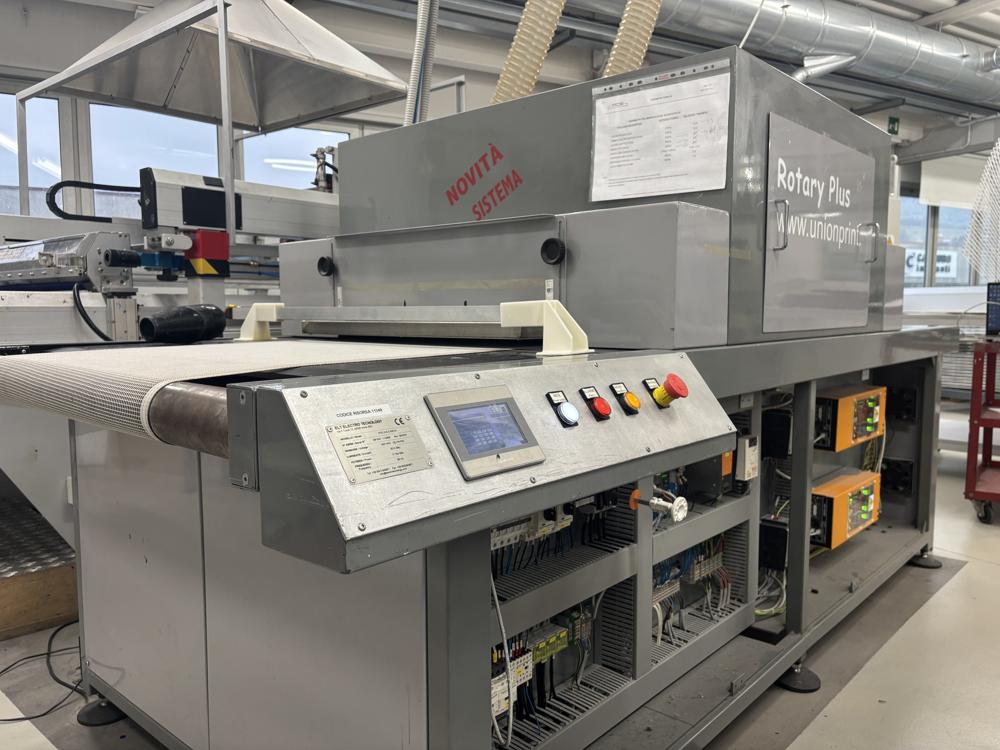
Una stampa serigrafica spessa su un flacone, un film in bobina e un foglio offset pongono problemi diversi. Le configurazioni sono esempi di lavoro: il prodotto UV e la macchina reale determinano la scelta finale.
Su piano, cilindro e pezzi tridimensionali controlliamo rotazione, distanza, ombre e spessore. Bianco coprente e strati pigmentati richiedono una verifica della polimerizzazione in profondità; può servire un gruppo dedicato al pezzo.
Su etichette e bobine UV, ogni stazione deve rispettare larghezza, velocità, supporto e registro. L'UV convenzionale o LED è applicabile agli inchiostri formulati per quella sorgente; acqua e solvente seguono processi di essiccazione distinti.
La lampada tra gruppi colore e la stazione finale hanno funzioni diverse. Foglio o bobina, supporto e sensibilità al calore incidono su schermatura, ottica, ventilazione e controllo. Formulazione UV o LED UV da verificare con il fornitore.
Il pinning LED può fissare parzialmente la goccia per limitarne la diffusione prima del colore successivo. Una stazione distinta completa la polimerizzazione. Non è un passaggio obbligatorio per ogni stampa: si valuta su inchiostro, testina e risultato richiesto.
Stessa famiglia di componenti, condizioni di esposizione diverse. Queste sono domande di progetto da portare alla prova, non ricette di potenza valide per qualsiasi macchina.
Il deposito può essere consistente e la zona da polimerizzare può muoversi o ruotare. Su flaconi e oggetti cilindrici definiamo l'esposizione lungo l'arco stampato; su componenti sagomati osserviamo anche spalle e zone nascoste. Tra più colori si può prevedere una stabilizzazione intermedia, mentre la polimerizzazione finale deve soddisfare le prove concordate per l'intera decorazione. Bianco coprente, pigmenti e spessore rendono utile confrontare formulazione e lampade Hg, Fe o Ga sul campione.
La posizione tra i gruppi colore incide sul registro e sull'interazione con lo strato successivo; quella finale deve completare la polimerizzazione alla velocità di produzione. Verifichiamo larghezza della banda, distribuzione trasversale, percorso della bobina e temperatura di film o etichetta. Le stazioni UV convenzionali o LED servono inchiostri UV compatibili: per prodotti a base acqua o solvente la rimozione della fase volatile è un problema diverso, da trattare con una tecnologia adeguata.
Una sorgente interdeck e una lampada finale lavorano in condizioni differenti. Vanno esaminati spazio vicino ai gruppi stampa, schermature, accesso per pulizia e ricambio, gestione del calore e arresti della macchina. L'uso di LED UV richiede inchiostro e vernice formulati per la lunghezza d'onda prescelta; con UV convenzionale la scelta della lampada resta subordinata alla formulazione. L'architettura viene definita con il costruttore della macchina.
La prima esposizione può fissare parzialmente la goccia per limitare la dispersione e mantenere il dettaglio; una seconda stazione completa la polimerizzazione. Potenza del pinning, sequenza colori e distanza dalla testina vanno valutate insieme alla chimica. Il pinning non è sinonimo di essiccazione finale e non va inserito se il processo non ne trae beneficio. Si controllano poi adesione, sfregamento e risultato sulla zona più difficile, non solo l'aspetto immediato.
Il corpo lampada è una parte del progetto: irradiamento utile, accessibilità, protezioni, aria o acqua, alimentazione e segnali devono restare coerenti con la macchina.
Corpi lampada PLE o altre geometrie idonee, riflettori, otturatori e moduli UV LED; disposizione secondo larghezza e forma del prodotto.
Accenditori e alimentatori abbinati alla sorgente, aria o circuito d'acqua ove previsti, aspirazione e interblocchi.
Consensi macchina, velocità, potenza, stato, guasti, fermate e schermature si definiscono con il costruttore della linea.
Le lampade a media pressione possono essere al mercurio o drogate. La scelta dipende dallo spettro richiesto dai fotoiniziatori e dal comportamento di colore e spessore; un numero di watt nominali non dice quanta energia utile raggiunge l'inchiostro.
| Sorgente | Quando valutarla | Verifica decisiva |
|---|---|---|
| Mercurio (Hg) | Spettro ampio e base di molti sistemi UV convenzionali; possibile tra colori o come polimerizzazione finale, secondo inchiostro e macchina. | Risposta della formulazione, polimerizzazione superficiale e in profondità, carico termico. |
| Ferro (Fe) | Emissione spostata in parte verso lunghezze maggiori: candidata per depositi spessi o molto pigmentati, quando serve penetrazione nel film. | Compatibilità dei fotoiniziatori, superficie, adesione e strati sotto il pigmento. |
| Gallio (Ga) | Quota significativa oltre 380 nm: spesso presa in esame per bianchi con biossido di titanio o rivestimenti coprenti. | Bianco specifico, opacità, grado di polimerizzazione nello spessore e finitura. |
| UV LED | Emissione concentrata sulla lunghezza selezionata; utile anche per pinning e per stazioni di polimerizzazione con formulazioni compatibili con LED, con gestione elettronica della potenza. | Fotoiniziatori, lunghezza d'onda, distanza, distribuzione sull'area, dose e temperatura del supporto. |
Gli impieghi sono indicazioni progettuali, non una ricetta valida per ogni inchiostro. Hg, Fe e Ga possono avere ruoli diversi anche all'interno dello stesso ciclo.
Irradianza, cioè potenza radiante per area nel punto di lavoro; dose, cioè energia per area durante l'esposizione. Lo spettro e la distanza contano quanto i due valori. Valutiamo velocità, ombre e stabilità del risultato lungo l'intera larghezza.
Tatto e resistenza superficiale da soli non dimostrano una polimerizzazione completa. Si concordano prove adeguate di adesione, sfregamento, resistenza o conversione secondo inchiostro, supporto e capitolato del cliente.
La sorgente LED si accende e si regola in funzione della macchina, ma deve trovare una formulazione compatibile. Nel digitale il pinning ferma parzialmente la goccia; nella flexo e nell'offset LED UV l'esposizione fra unità e quella finale si dimensionano sull'inchiostro e sulla velocità. In serigrafia è possibile valutarla anche su geometrie piane, cilindriche o speciali quando chimica e accesso ottico lo consentono.
| Configurazione LED di riferimento | Lunghezze d'onda disponibili | Larghezza massima di famiglia | Uso progettuale |
|---|---|---|---|
| Modulo lineare compatto | 385 / 395 nm | Fino a 600 mm | Stazione su area circoscritta; verificare l'ottica a 45° e la distanza. |
| Modulo lineare esteso | 365 / 385 / 395 / 405 / 420 nm | Fino a 2.400 mm | Linee di larghezza diversa; ottiche 45° o 60°, regolazione 0–100%. |
| Modulo pinning | 385 / 395 nm | Fino a 1.680 mm | Fissaggio parziale dopo la deposizione inkjet; non sostituisce automaticamente la polimerizzazione finale. |
Dati di gamma di componenti disponibili sul mercato, usati come riferimento per la progettazione. Sono massimi di catalogo, non prestazioni promesse dall'impianto Electro: irradianza e dose sul prodotto dipendono da configurazione, ottica, raffreddamento, distanza, regolazione e velocità. La sorgente precisa viene definita in offerta.
La potenza elettrica non indica da sola la polimerizzazione. La sorgente emette uno spettro, l'ottica lo distribuisce, distanza e orientamento determinano quanta radiazione arriva all'inchiostro; la velocità definisce il tempo di esposizione. Una misura va sempre accompagnata da strumento, banda spettrale, distanza e condizioni di prova.
Con il fornitore dell'inchiostro si confrontano i fotoiniziatori e la sorgente. Cambiare pigmento o bianco può modificare la risposta nello spessore.
Si osservano irradianza e distribuzione sulla larghezza o sulla circonferenza del pezzo. Ombre e riflessioni alterano la dose utile.
Si misura il tempo di esposizione alla velocità reale, distinguendo fissaggio intermedio e polimerizzazione finale e controllando gli arresti di linea.
Si verificano le proprietà richieste: adesione, resistenza allo sfregamento, finitura e polimerizzazione sotto i pigmenti, con criteri del committente.
Le tre famiglie sono opzioni tecniche. Mercurio è una base frequente per l'UV convenzionale; ferro e gallio si valutano per esigenze spettrali specifiche, anche in stazioni diverse della stessa linea. Scegliamo dopo aver letto formulazione, deposito e prova sul prodotto.
Non automaticamente. Il LED emette in bande più strette: fotoiniziatori e spessore devono rispondere alla lunghezza selezionata. Prima di convertire una macchina verifichiamo la chimica con il fornitore e facciamo prove di polimerizzazione.
No. Il pinning è una fissazione parziale dopo la deposizione, tipica di alcuni processi inkjet. La stazione finale deve completare il grado di polimerizzazione previsto dal prodotto.
Sì, se il rilievo della macchina consente un perimetro circoscritto. Possiamo anche progettare gruppo, alimentazione, quadro, raffreddamento, aspirazione e interfacce come sottosistema coordinato.
Dipende da numero e tipo di sorgenti, larghezza, parti da mantenere, quadro, raffreddamento, prove e attività d'integrazione. Dopo la raccolta dati, la proposta esplicita perimetro, costo e tempi.
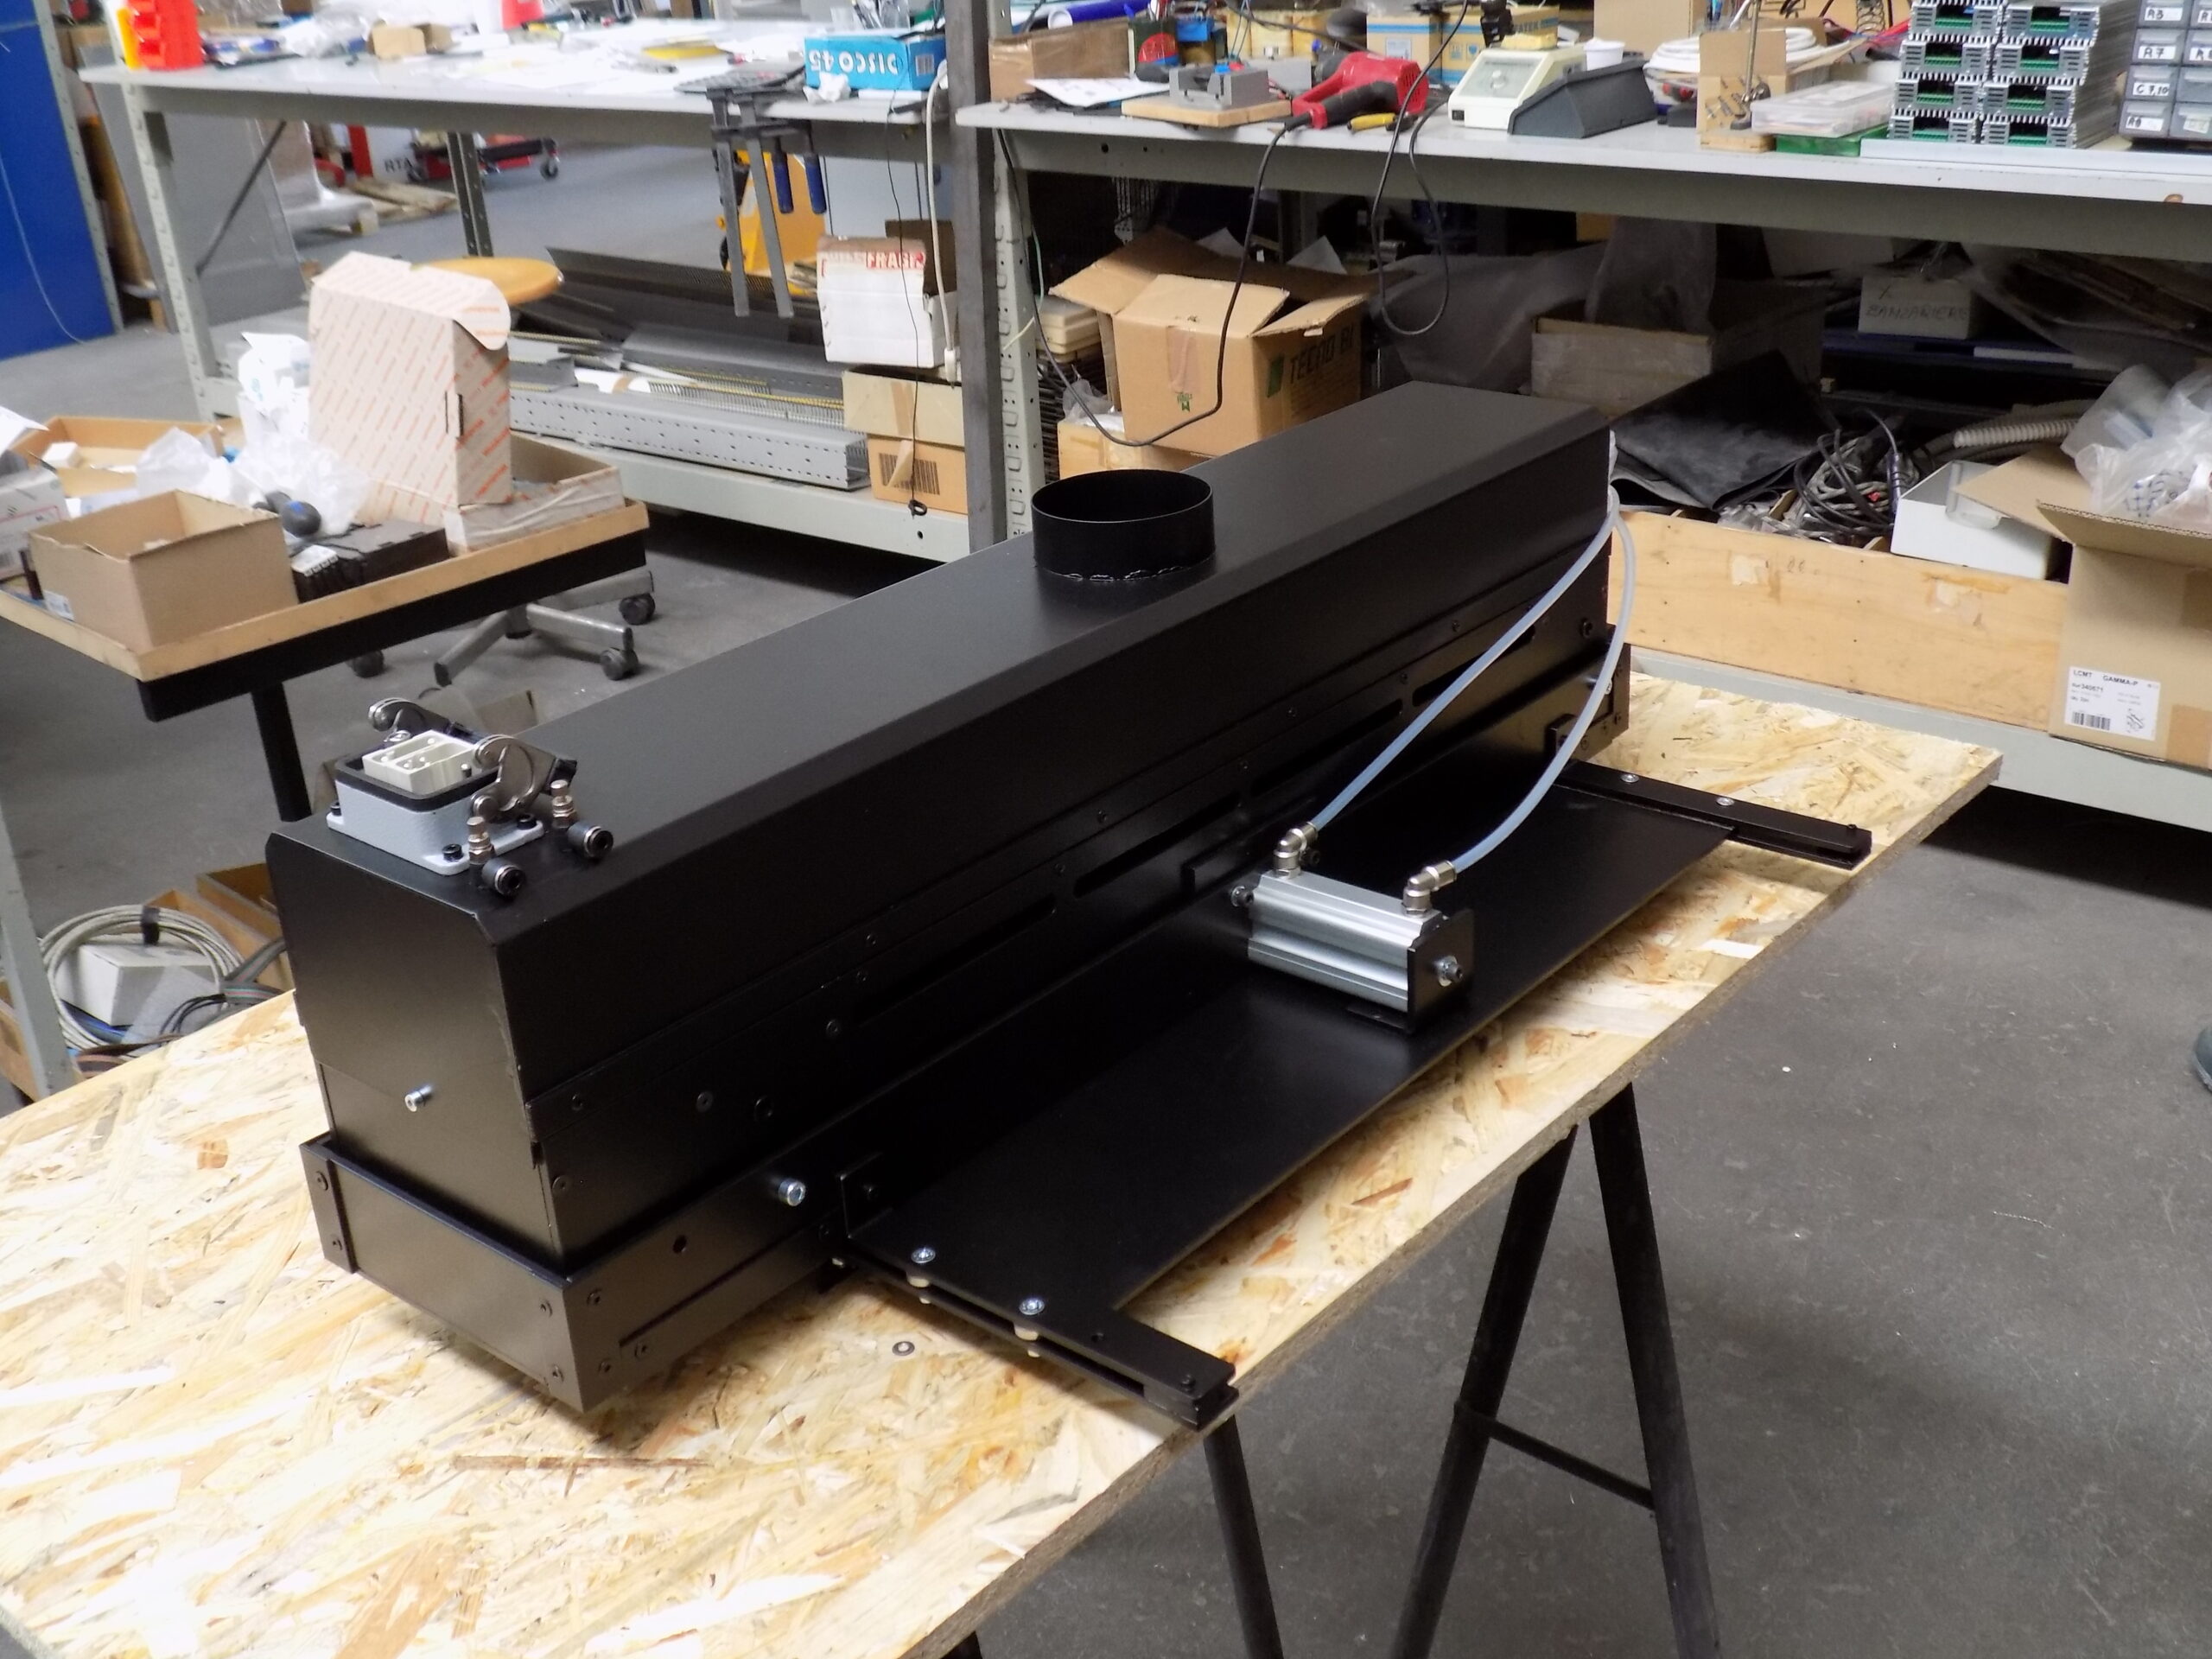
Electro Tecnology ha costruito questo corpo lampada speciale per un impianto in Spagna, destinato alla polimerizzazione della stampa su carta termica. È una realizzazione su misura per la commessa, distinta dalla gamma standard.
Per una nuova applicazione, partiamo dal processo di stampa, dal supporto, dagli spazi disponibili e dalle interfacce della macchina.
Vedi il progetto →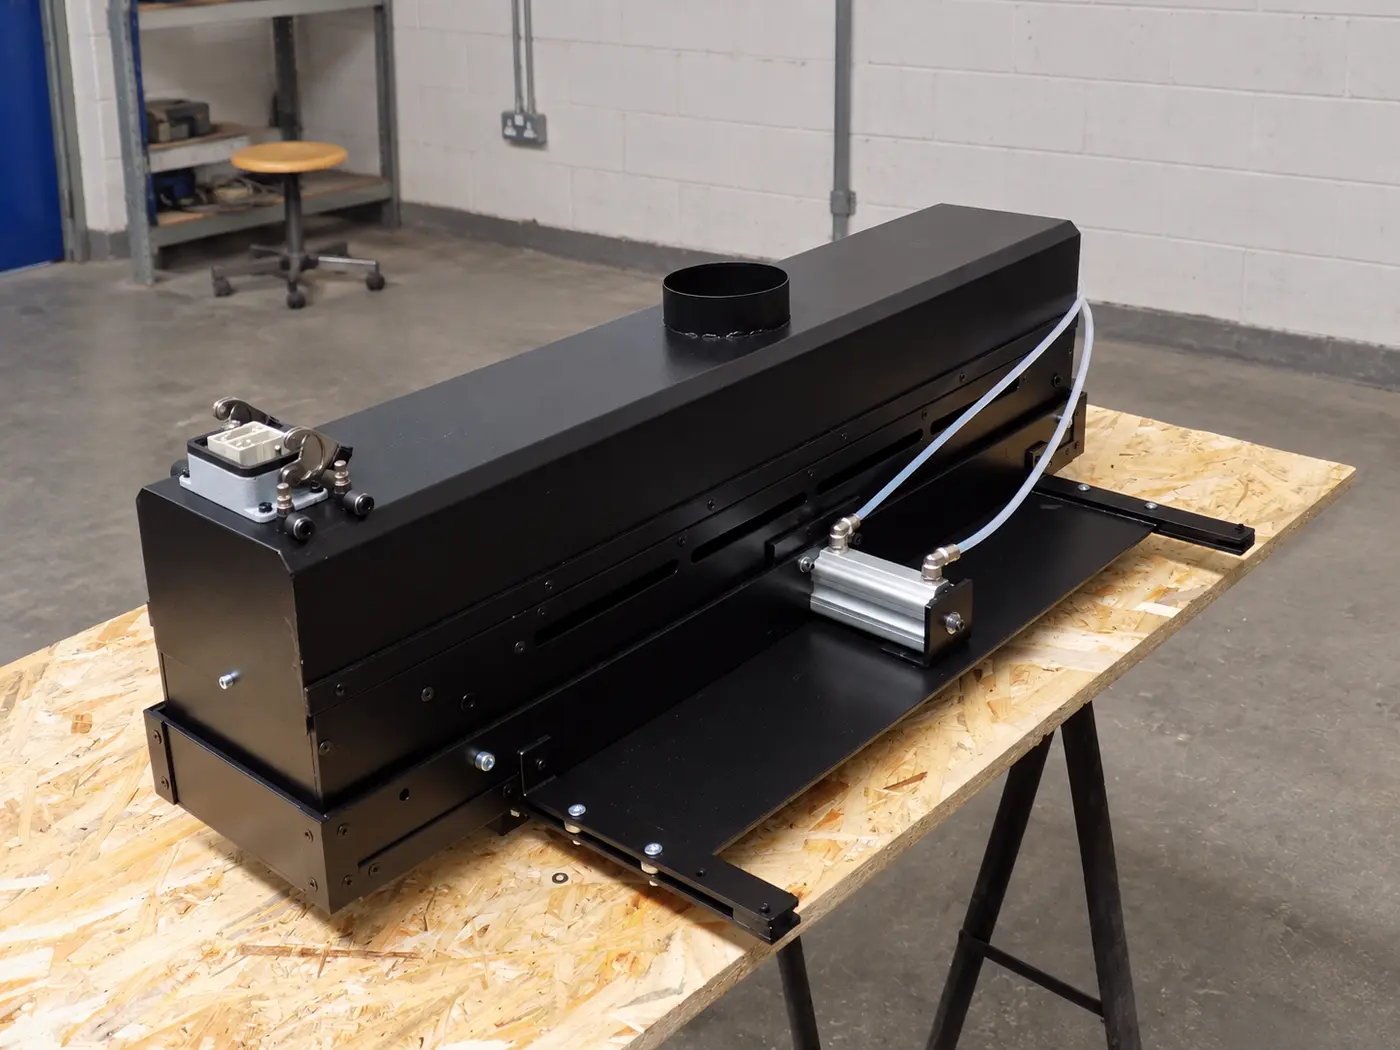
Scrivici via email con una foto della stazione, la tecnologia di stampa, l'inchiostro o la vernice UV e il risultato che vuoi raggiungere. Possiamo partire anche da informazioni incomplete e concordare la verifica utile.