Revamping Rotary UV4 PLUS per suole in EVA
Il revamping di un Rotary UV4 PLUS per primer su suole EVA: fotografie prima e dopo, rinnovo tecnico e risultati del progetto Electro Tecnology.
Foto e dettagli del progetto →
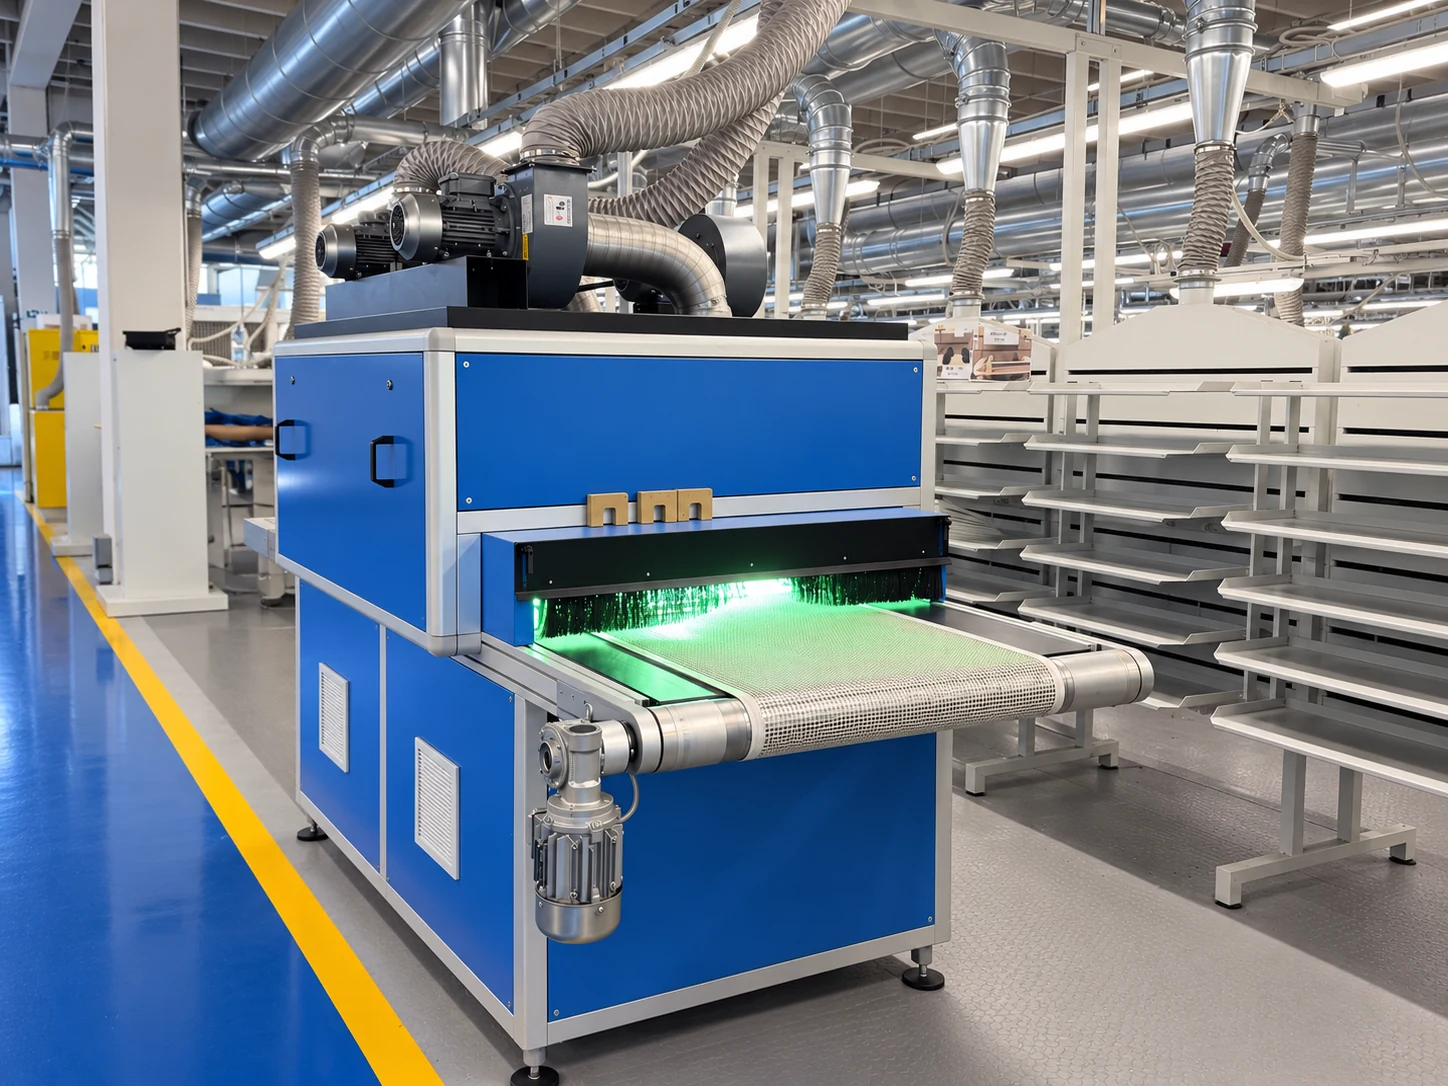
Progettiamo e costruiamo Rotary UV4 Compact e Rotary UV2 Compact con lampade al mercurio per suole e fasce. Documentiamo anche un forno statico UV con supporto rotante per le suole di stivali: un progetto distinto. Nei due Rotary la velocità di lavoro è fra 4,5 e 7 m/min e il pezzo trattato non supera 40 °C nelle condizioni indicate.
Per iniziare bastano foto del pezzo, zona da trattare e risultato richiesto.
Fotografie, scelte tecniche e dati delle forniture: apri le pagine per conoscere il lavoro svolto.
Il revamping di un Rotary UV4 PLUS per primer su suole EVA: fotografie prima e dopo, rinnovo tecnico e risultati del progetto Electro Tecnology.
Foto e dettagli del progetto →Rotary UV4 Compact per primer su suole EVA: quattro lampade regolabili, circuiti separati, piano aspirato e controllo PLC. Scopri la realizzazione.
Foto e dettagli del progetto →Quattro Rotary UV2 Compact per i laterali delle ciabatte in EVA: lampade regolabili, piano aspirato e integrazione automatica. Foto e dati tecnici.
Foto e dettagli del progetto →Forno statico UV2 per primer su stivali in EVA: carrello estraibile, due lampade, PLC e aspirazione dedicata. Una realizzazione senza rotazione 3D.
Foto e dettagli del progetto →Nel calzaturiero la parola “UV” può indicare cose differenti. Separiamo il trattamento della superficie di EVA e miscele polimeriche dalla fotoreazione di un primer applicato e dalla polimerizzazione di un inchiostro o coating UV. Il materiale e la formulazione stabiliscono quale processo è pertinente.
Su alcuni EVA e miscele polimeriche, un trattamento UV appropriato può modificare la superficie prima dell'incollaggio. Verifichiamo materiale, preparazione, area effettiva, sorgente e risultato con prove di adesione del ciclo completo. Non ogni polimero risponde allo stesso modo.
Leggiamo la scheda del prodotto con il formulatore: deposito, eventuale evaporazione di acqua o solvente, banda spettrale, esposizione e tempo prima dell'adesivo. La lampada interviene nella fase prevista dal ciclo, non sostituisce le fasi di preparazione.
Orientamento, rotazione del trasporto, altezza, inclinazione delle lampade, ombre, temperatura e velocità possono cambiare il risultato tra punta, tallone e fascia. Studiamo un gruppo da integrare o una macchina dedicata, secondo il vincolo reale.
Confondere queste funzioni porta a scegliere la sorgente sbagliata. Prima definiamo che cosa deve cambiare sul pezzo, poi la radiazione necessaria e la posizione nella linea.
| Processo | Che cosa si vuole ottenere | Che cosa verificare |
|---|---|---|
| Trattamento UV della superficie | Modificare la risposta superficiale di un materiale idoneo prima di primer o adesivo; a seconda del processo può essere coinvolta anche la foto-ossidazione. | Composizione del polimero, pulizia, spettro della sorgente, esposizione delle superfici da incollare, bagnabilità e prova di adesione successiva. |
| Primer attivabile con UV | Far reagire una formulazione specifica dopo l'applicazione e l'eventuale preparazione del film. | Scheda del primer, fase volatile, fotoiniziatori, temperatura del pezzo, dose, tempi tra trattamento e incollaggio. |
| Inchiostro o coating UV | Fotopolimerizzare uno strato decorativo o protettivo formulato per UV. | Pigmento, spessore, adesione sul polimero, polimerizzazione superficiale e profonda, resistenza e finitura. |
Sono processi distinti. La prova di bagnabilità può aiutare a comprendere il trattamento, ma l'idoneità per l'incollaggio si conferma con il sistema completo e i criteri del cliente.
La superficie d'incollaggio può trovarsi sotto la suola, sul fianco o in una gola. Se il pezzo avanza senza cambiare orientamento, alcune zone vedono la lampada con angolo sfavorevole o restano in ombra. Per questo la posizione delle sorgenti va studiata insieme a nastro, supporti, rotazione e stabilità del componente.
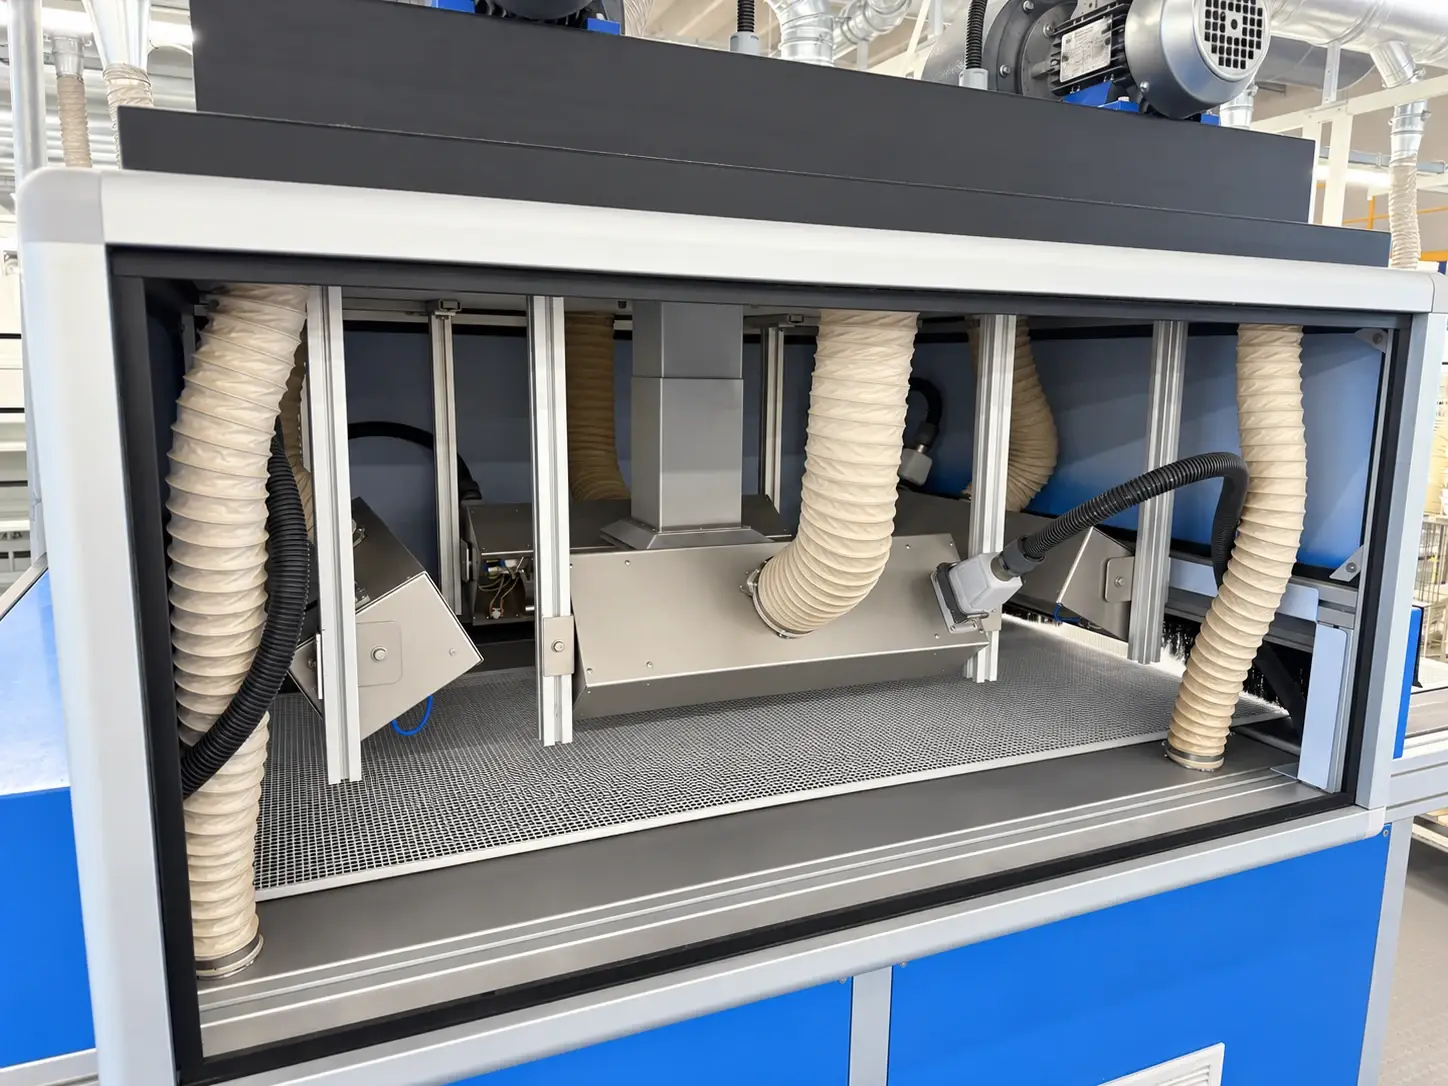
Il Rotary UV4 Compact combina lampade trasversali e longitudinali per esporre le zone previste dal ciclo. Il Rotary UV2 Compact è studiato in particolare per i laterali delle ciabatte: le sue due lampade possono essere parallele al tappeto o, su richiesta, perpendicolari. La disposizione del pezzo e le zone in ombra restano da verificare sul campione reale.
Nel calzaturiero può servire una macchina completa. In altri casi forniamo gruppi UV e quadri da integrare in una linea esistente. Definiamo nella proposta il confine della fornitura e le responsabilità di interfaccia.
Corpi lampada, riflettori, altezza e inclinazione coerenti con lato, sottosuola o pezzo tridimensionale; schermature e accesso al ricambio.
Nastro e supporti che mantengono orientamento e passo; ventilazione e aspirazione secondo sorgente, processo e condizioni di sicurezza.
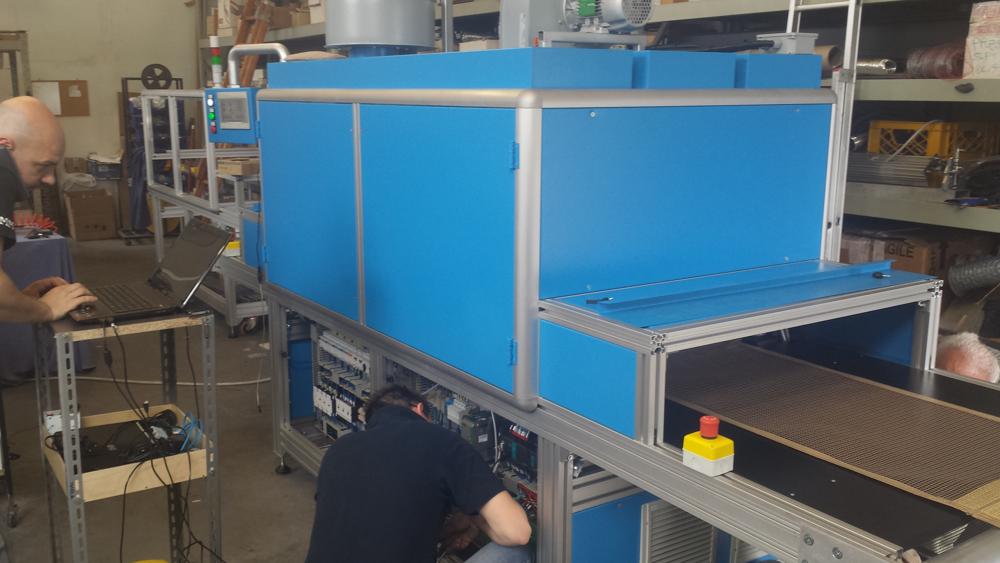
Alimentazione, ricette, velocità, consensi, allarmi, interblocchi e arresti collegati al ciclo e al presidio dell'operatore.
Nei due Rotary Compact descritti di seguito impieghiamo esclusivamente lampade UV al mercurio. La scelta fra UV4 Compact e UV2 Compact dipende dal pezzo, dalla zona da esporre e dalla disposizione della linea. Il forno statico per stivali è un progetto distinto, presentato nella sezione dei lavori documentati.
| Dato | Riferimento dei due Rotary Compact | Come lo verifichiamo |
|---|---|---|
| Sorgente | Lampade UV al mercurio sui Rotary UV4 Compact e Rotary UV2 Compact. | Stato delle lampade, riflettori, posizione e condizioni di esposizione sul prodotto. |
| Velocità di lavoro | Da 4,5 a 7 metri al minuto. | Si definisce il punto di lavoro adatto al pezzo e al trattamento, registrando velocità e configurazione della prova. |
| Temperatura del pezzo | Non superiore a 40 °C nelle condizioni operative indicate. | Si misura sul pezzo trattato nel punto e nel momento concordati; non è la temperatura dell'aria interna al tunnel. |
| Geometria | Suole, fasce e componenti sagomati con aree da esporre differenti. | Si controllano orientamento, distanza, rotazione e ombre sulle zone effettive di trattamento. |
Questi valori descrivono la finestra di lavoro dei due Rotary Compact. La verifica su un nuovo materiale o primer definisce velocità utilizzabile e condizioni di misura della temperatura; non è una garanzia universale su qualsiasi pezzo.
Il trattamento UV è una stazione del ciclo, non l'intero ciclo. Le fasi e i tempi devono essere confermati dalle schede del materiale, del primer e dell'adesivo.
Contaminanti, distaccanti, pulizia e orientamento del pezzo influiscono sul risultato. Il campione di prova deve rappresentare la produzione reale.
Se previsto, primer o coating con quantità e area controllate. Si verifica se l'acqua o il solvente debbano evaporare prima dell'esposizione.
Sorgente, distanza, angolo, tempo e sequenza si definiscono per il processo specifico. Ombre e temperatura vanno misurate sulle zone difficili.
Si prova l'adesivo, il tempo fra stazioni e il giunto finito, osservando resistenza e modalità di rottura secondo il capitolato del cliente.
Una suola che esce bene durante il collaudo può cambiare risultato se arrivano pezzi di altra altezza, se la lampada invecchia o se il nastro procede con una velocità diversa. Per questo documentiamo le condizioni della prova e traduciamo quelle variabili in regolazioni e controlli della macchina.
Misuriamo il percorso della superficie interessata davanti alle sorgenti. Sulla fascia laterale l'angolo e la rotazione del pezzo pesano molto; sulla sottosuola conta il sostegno che lascia libera l'area. Tempo di esposizione e velocità del nastro devono corrispondere al ciclo effettivo, incluso il carico dei pezzi.
Qui utilizziamo lampade al mercurio. Definiamo riflettore, raffreddamento, aspirazione ed eventuale gestione dell'ozono secondo il corpo lampada e la configurazione. Il dato da controllare è la temperatura del pezzo trattato: nelle condizioni di lavoro indicate non supera 40 °C.
Il quadro può gestire accensione, potenza, velocità, temperature, flussi d'aria, anomalie e arresti. Accesso alle lampade e pulizia dei riflettori devono essere previsti fin dal layout; una variazione della sorgente o dell'ottica può cambiare la radiazione utile anche se la macchina continua a funzionare.
Registriamo materiale, primer, posizione del pezzo, configurazione e criterio di accettazione con il cliente. Bagnabilità e misure UV aiutano a leggere il processo; l'adesione dell'assemblato, verificata nelle condizioni concordate, resta il riferimento commerciale e produttivo.
Un progetto diverso dalle macchine Rotary a nastro: il supporto interno ruota a 360° per esporre alle sorgenti UV le diverse parti della suola di stivale. Elettronica e PLC coordinano movimento e lampade nello stesso ciclo.
Rilievi, curve e zone laterali richiedono un'esposizione studiata sul pezzo. La fotografia mostra il forno statico realizzato con supporto interno rotante; il risultato va verificato sul materiale e sul trattamento effettivi.
Progetto 03: macchina statica con rotazione del supporto. I dati di velocità del nastro e di temperatura del pezzo riportati sopra appartengono ai due Rotary Compact; non sono specifiche attribuite a questo forno.
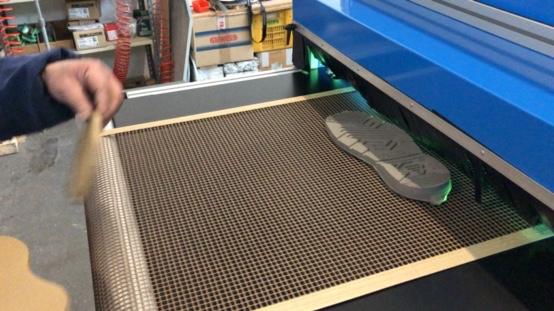
Guarda il video del passaggio delle suole →
Il collaudo con una suola sul nastro e la macchina in officina documentano una realizzazione Electro Tecnology. Il Rotary UV4 Compact impiega quattro lampade UV al mercurio, regolabili in altezza, profondità e inclinazione. L'esposizione si configura sulla zona della suola da trattare e sul ciclo del cliente.
La fotografia del collaudo mostra il prodotto reale sul Rotary UV4 Compact. Per un nuovo progetto rileviamo materiale, geometria, orientamento, trattamento richiesto e condizioni della linea. Regoliamo il percorso e le sorgenti, poi verifichiamo sul pezzo la temperatura e il risultato del ciclo successivo.
Dati delle macchine descritte: velocità da 4,5 a 7 m/min e temperatura sul pezzo trattato non superiore a 40 °C nelle condizioni di lavoro indicate. Il risultato dell'incollaggio richiede una prova sul materiale, sul primer e sull'adesivo effettivi.
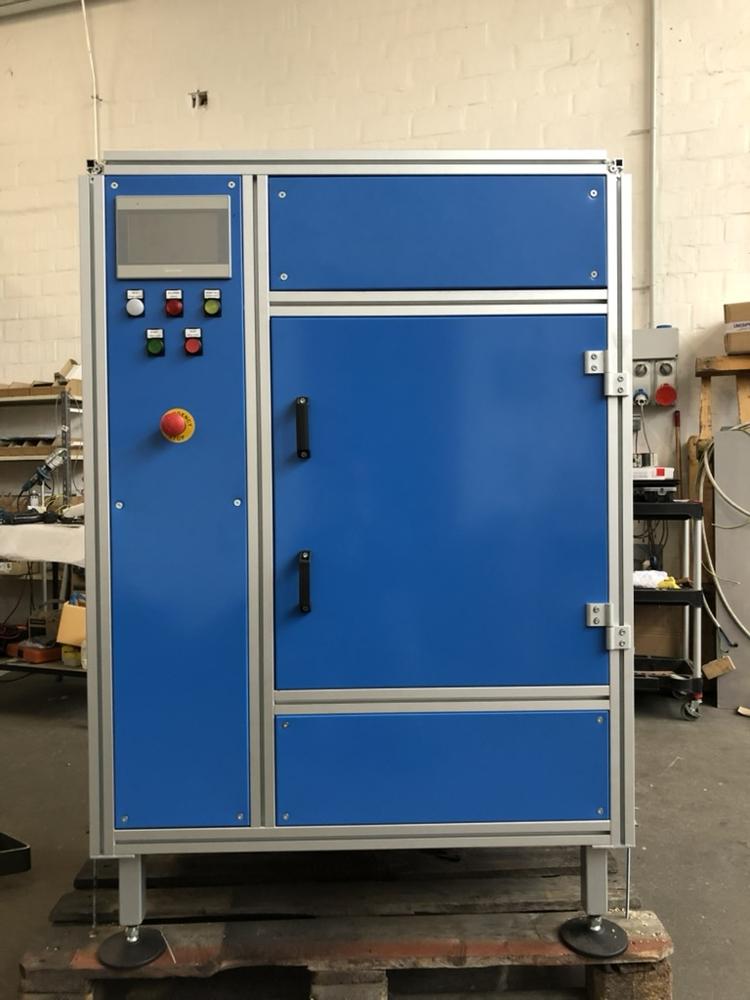
L'immagine in officina mostra il trasporto e il quadro del Rotary UV4 Compact. Il progetto comprende disposizione delle lampade, comando, aria e accessibilità, con regolazioni coerenti con il pezzo e con la linea di produzione.
Il Rotary UV2 Compact è descritto nella sezione tecnica come seconda configurazione disponibile; questo caso documentato riguarda il Rotary UV4 Compact.
No. Composizione, additivi, preparazione, sorgente e ciclo adesivo cambiano la risposta. Un campione rappresentativo e la prova del giunto completo sono indispensabili prima di promettere un risultato.
No. Il trattamento superficiale del materiale e la fotoreazione di un primer sono funzioni distinte, che possono anche trovarsi in cicli diversi. La scheda del prodotto indica se è richiesta evaporazione prima dell'esposizione.
I due Rotary Compact montano lampade UV al mercurio: quattro sul Rotary UV4 Compact e due sul Rotary UV2 Compact. Sul UV2 le due lampade da 380 mm e 160 W/cm possono essere parallele al tappeto oppure perpendicolari su richiesta. Ventilazione e aspirazione sono descritte nella sezione tecnica; la temperatura si verifica sul pezzo trattato.
Entrambe le possibilità. Nel calzaturiero documentiamo il Rotary UV4 Compact e un forno statico UV per suole di stivali. Per una linea esistente possiamo valutare anche un sottosistema con lampade, alimentazione, quadro e interfacce.
Si concordano criteri sul materiale e sul giunto reale: bagnabilità, adesione, resistenza e modalità di rottura possono essere rilevanti. Le condizioni della prova devono corrispondere il più possibile alla produzione.
Dipende dalla geometria, dal numero di sorgenti, dal trasporto, dal quadro, dall'aspirazione e dalle prove. Una proposta economica attendibile segue il rilievo e descrive il perimetro e i tempi.
Invia via email fotografie della suola o del componente, materiale, primer se previsto, velocità e risultato che devi ottenere. Possiamo iniziare dai dati disponibili e stabilire quali prove servono.