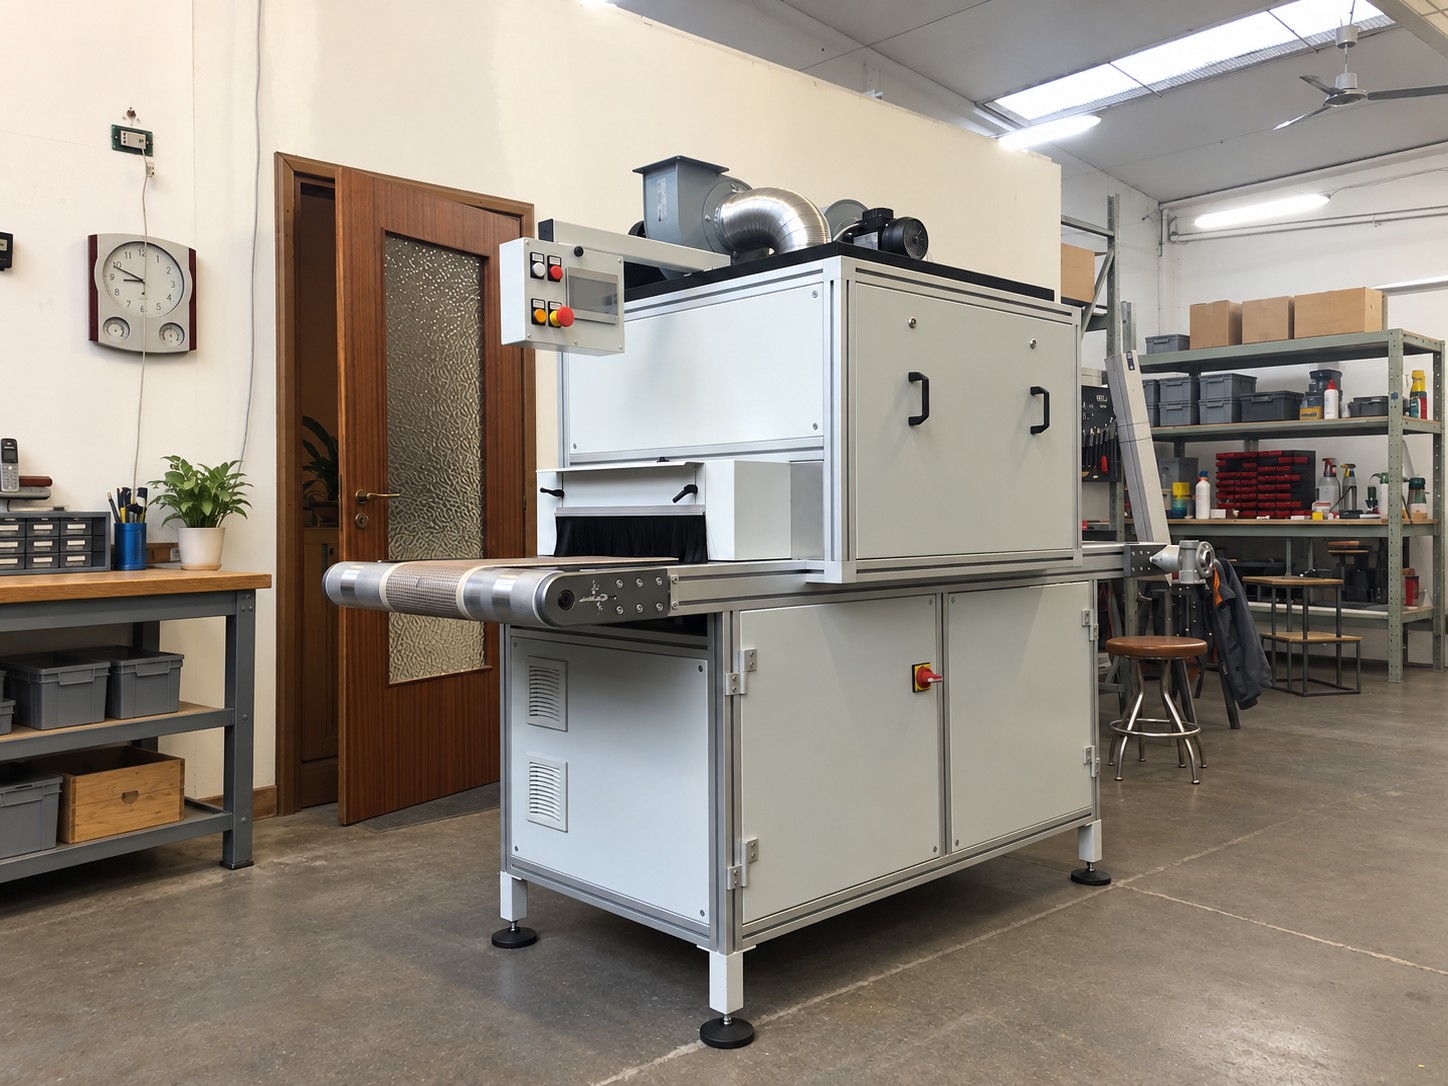
Rotary UV2 Compact: il trattamento dei laterali nella linea calzaturiera.
Quattro macchine realizzate per il trattamento UV dei laterali delle ciabatte in EVA, con due lampade regolabili, piano aspirato e integrazione in una linea automatica.
Trattare grandi quantità, seguendo la geometria del pezzo.
L’esigenza del cliente era trattare grandi quantità di pezzi all’interno di una linea automatica. Il Rotary UV2 Compact è stato costruito per portare il trattamento UV sui laterali delle ciabatte in EVA, nella preparazione all’incollaggio.
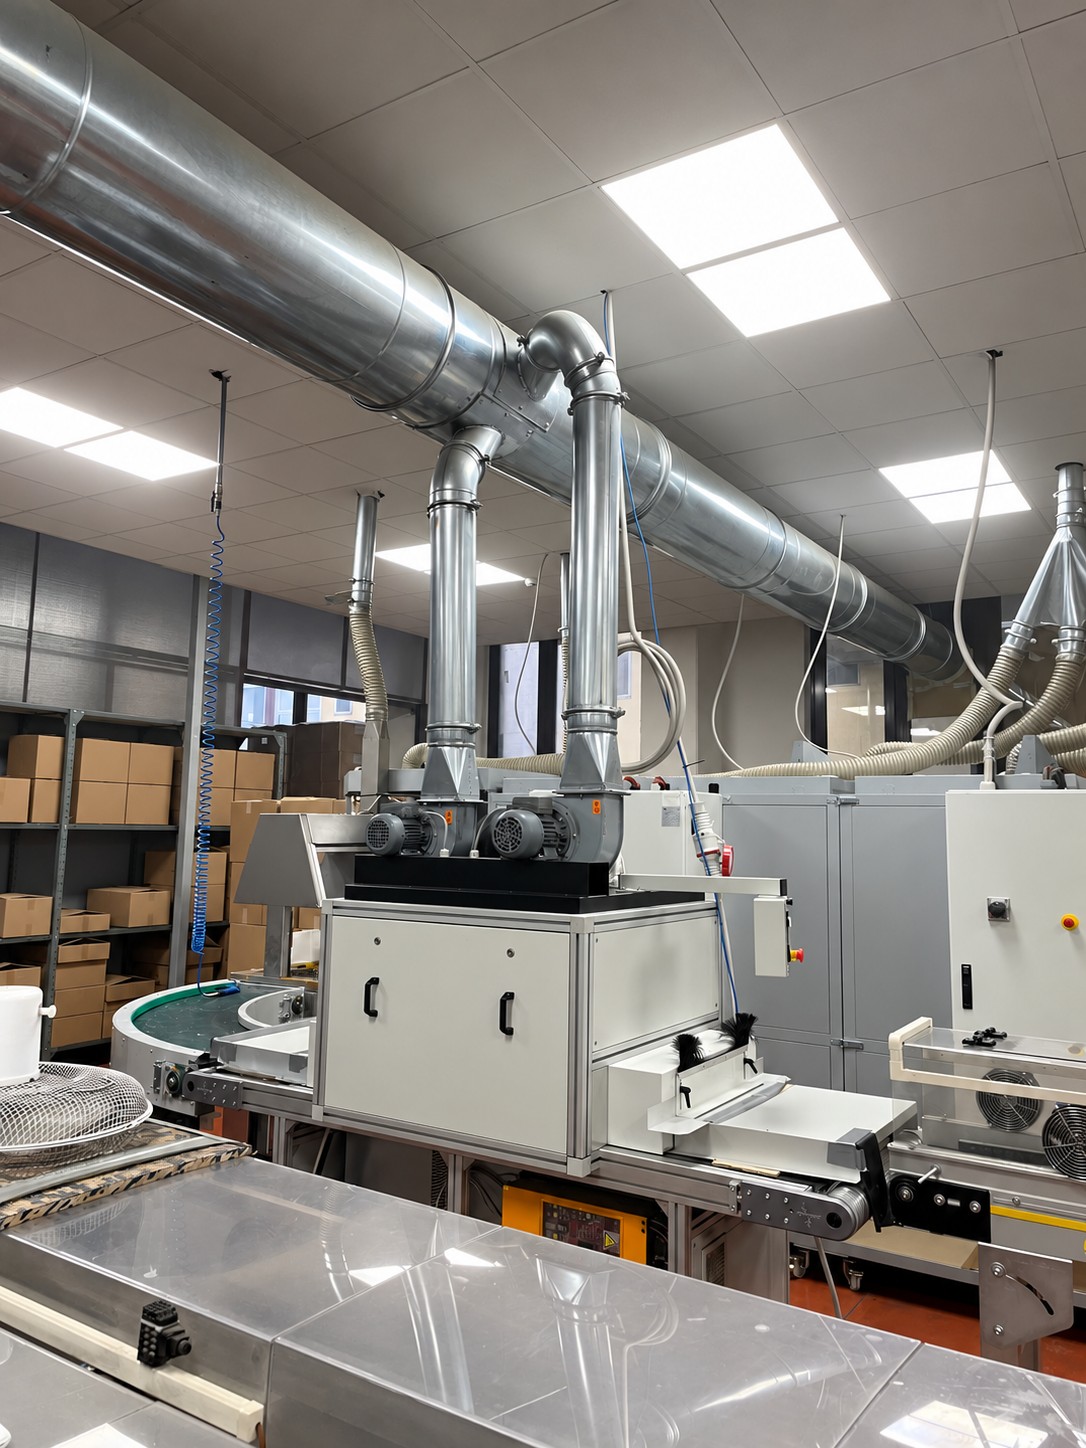
La fornitura comprende quattro macchine della stessa configurazione. Le immagini seguono il percorso dalla costruzione in officina all’installazione nel reparto produttivo: il nastro di trasporto, i gruppi UV e i collegamenti di aspirazione entrano a far parte della linea.
Il progetto combina regolazione meccanica delle sorgenti, potenza UV e velocità del nastro. Questo permette di impostare il trattamento considerando la forma del pezzo e le esigenze della lavorazione.
Realizzate per l’integrazione nella produzione.
Arco di ciascuna delle due lampade UV.
Campo di regolazione della velocità del nastro.
Dalla macchina costruita alla linea automatica.
Due sorgenti orientabili sul prodotto
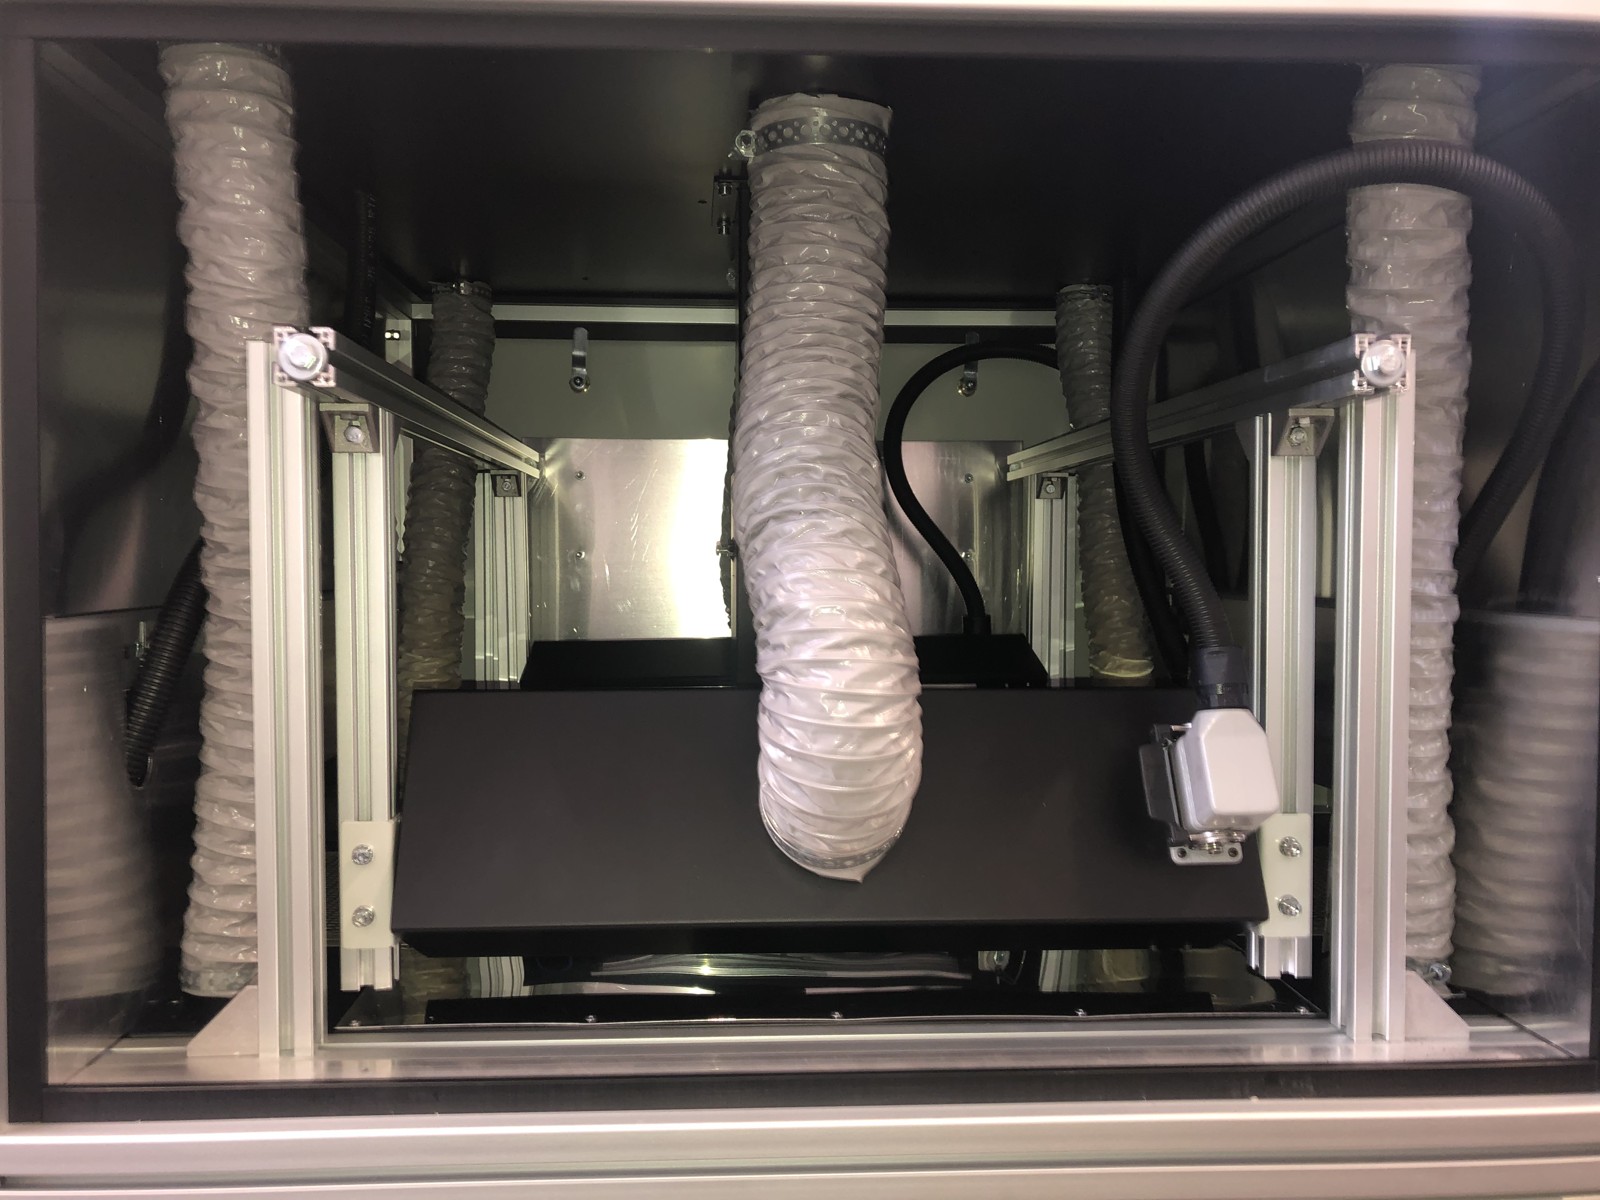
Le due lampade sono disposte parallelamente al nastro trasportatore. Ciascuna ha arco da 380 mm e potenza regolabile da 30 a 160 W/cm nella configurazione descritta dalla fornitura.
I corpi lampada possono essere regolati in altezza, profondità e inclinazione. Il posizionamento delle sorgenti permette di lavorare sulle superfici laterali, coordinando la distanza dal pezzo con la potenza impostata e il tempo di passaggio.
Trasporto e stabilità nel tunnel
Il nastro, largo 300 mm, ha velocità regolabile tramite inverter da 2 a 12 m/min. Il piano di lavoro in acciaio inox ha una geometria e una foratura studiate per l’aspirazione all’interno del tunnel.
Il piano aspirato contribuisce all’aderenza del pezzo durante il trasporto. L’altezza del piano di lavoro, indicata da 800 a 950 mm, e la luce utile di passaggio fino a 150 mm sono dati da considerare nell’inserimento della macchina nel processo.
Tre funzioni distinte per la gestione dell’aria
La configurazione realizzata prevede un aspiratore per le due lampade, un aspiratore per il piano aspirato e un gruppo per l’immissione dell’aria. Queste funzioni rispondono a esigenze differenti: estrazione dai gruppi UV, stabilità del prodotto e raffreddamento della zona di trattamento.
Le immagini dell’installazione mostrano i collegamenti alla rete di aspirazione del reparto. Il percorso dell’aria viene considerato insieme alla posizione delle sorgenti e al passaggio del materiale.
Alimentazione separata per ogni lampada
Ogni lampada dispone di una linea di alimentazione dedicata e separata dalle altre fino alla lampada stessa, con il proprio interruttore magnetotermico, controlli e sicurezze separati. È il criterio costruttivo adottato da Electro Tecnology per una maggiore sicurezza in tutti i propri impianti con più lampade.
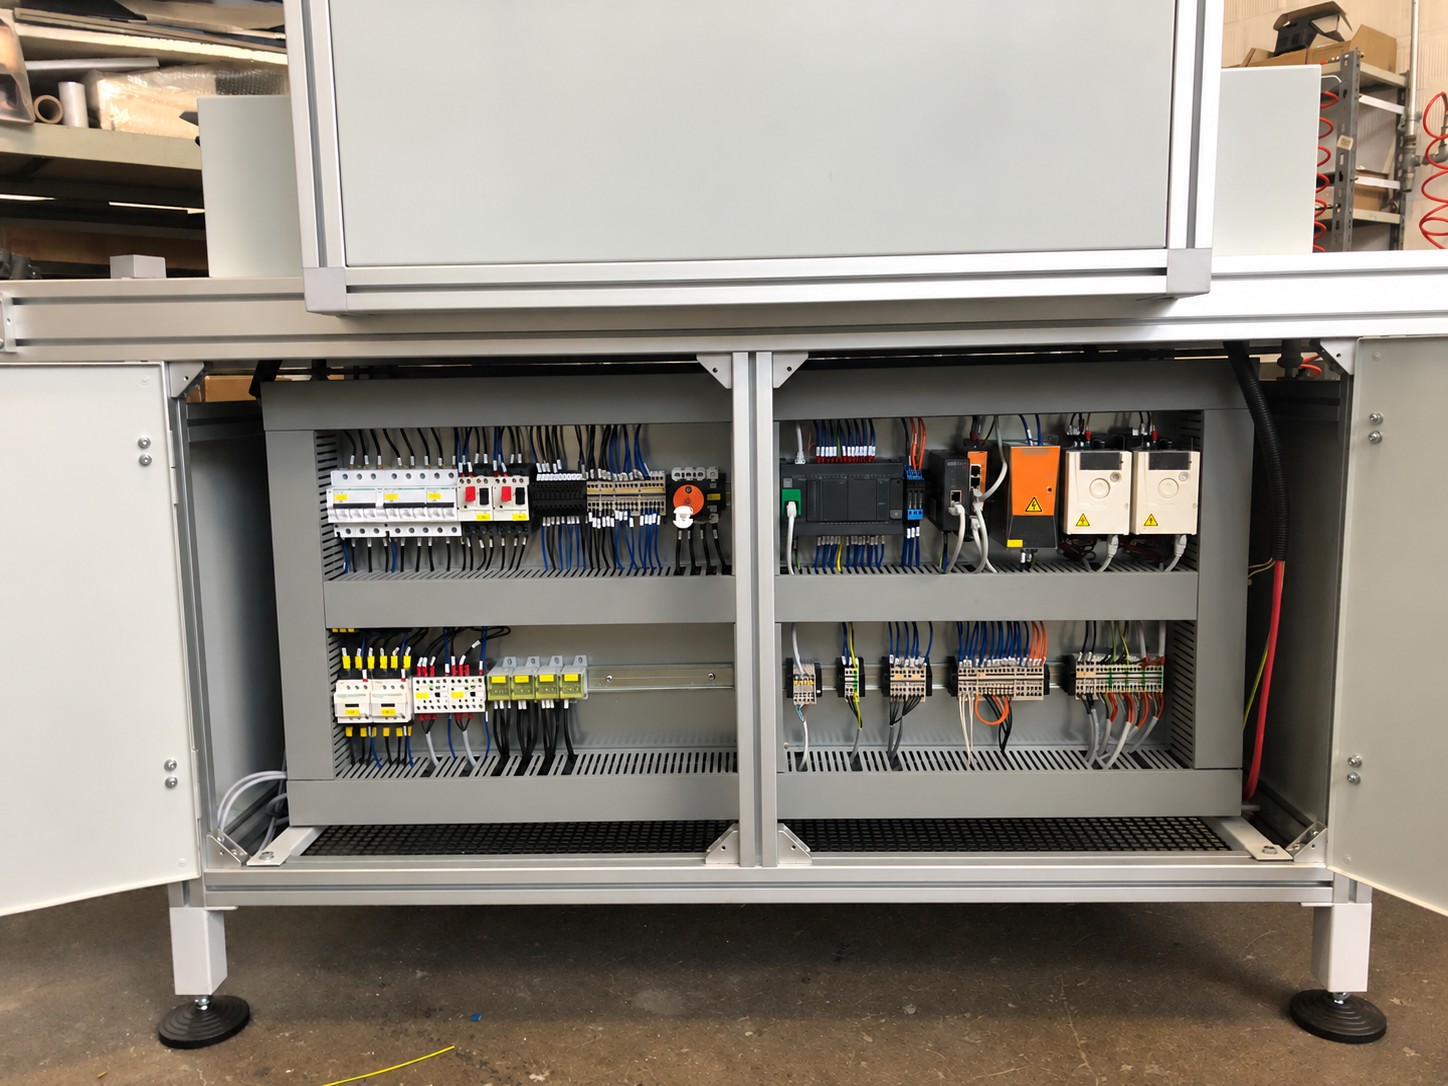
La descrizione elettrica prevede due unità elettroniche di alimentazione e regolazione da 6 kW, protezioni dedicate con segnalazione di stato e un modulo per la gestione delle emergenze e delle sicurezze. Le fotografie del vano elettrico mostrano la disposizione dei comandi e dei cablaggi.
PLC, pannello operatore e dati macchina
Il PLC coordina il sistema e comunica tramite RS485 con inverter e unità UV. Il pannello touch da 4,5 pollici consente all’operatore di interagire con le funzioni della macchina; sul fronte sono presenti segnalazioni, reset allarmi e arresto di emergenza.
La configurazione documentata comprende web server integrato, trasferimento dei dati dal PLC tramite FTP e teleassistenza tramite gateway VPN. Sono funzioni che affiancano la conduzione della macchina e la sua integrazione nel contesto produttivo.
I dati del Rotary UV2 Compact realizzato.
| Elemento | Configurazione del progetto |
|---|---|
| Applicazione | Trattamento UV dei laterali di ciabatte in EVA |
| Fornitura | 4 macchine, installazione in linea automatica |
| Lampade | 2, parallele al nastro; arco 380 mm; 30–160 W/cm |
| Regolazioni sorgenti | Altezza, profondità e inclinazione |
| Velocità nastro | 2–12 m/min, tramite inverter |
| Larghezza nastro | 300 mm |
| Luce di passaggio | Fino a 150 mm |
| Piano di lavoro | Larghezza 660 mm; altezza 800–950 mm |
| Ingombri descritti | Lunghezza 2.180 mm; larghezza 930 mm; altezza massima 1.800 mm con aspiratori |
| Aria | 1 aspiratore lampade, 1 piano aspirato, 1 immissione aria |
| Alimentazione | 400 Vac, 3 fasi + neutro + PE, 50/60 Hz |
| Controllo | PLC, touch 4,5″, RS485, web server, FTP e VPN |
| Sicurezza lampade | Linee, magnetotermici, controlli e sicurezze separati |
La realizzazione è documentata sia in officina sia nel reparto di installazione. Le quattro macchine rispondono a una richiesta produttiva concreta: inserire il trattamento UV in un processo automatico per grandi quantità di pezzi.
La competenza si vede anche nell’integrazione.
Conoscenza del prodotto da trattare
La geometria dei laterali guida la disposizione e le possibilità di regolazione delle lampade. Il trattamento viene costruito attorno al pezzo e alla lavorazione.
Meccanica, aria ed elettrica coordinate
Trasporto, piano aspirato, raffreddamento e sorgenti sono affrontati come parti dello stesso sistema, con alimentazioni e protezioni dedicate alle singole lampade.
Dall’officina al reparto
Le fotografie dell’impianto installato documentano il passaggio dalla costruzione della macchina al suo inserimento nella linea produttiva.
Devi integrare il trattamento UV nella tua linea calzaturiera?
Partiamo da materiale, geometria dei laterali, primer utilizzato e ritmo produttivo per definire sorgenti, trasporto e gestione dell’aria.
Progetto e documentazione tecnica: Electro Tecnology. Fotografie della realizzazione, con rimozione dei riferimenti identificativi e conservazione dei dettagli tecnici.