Quattro corpi lampada UV per pannelli in legno
Quattro corpi lampada UV forniti per una linea di verniciatura di pannelli in legno. Vista completa, dettagli installati e perimetro della fornitura.
Foto e dettagli del progetto →
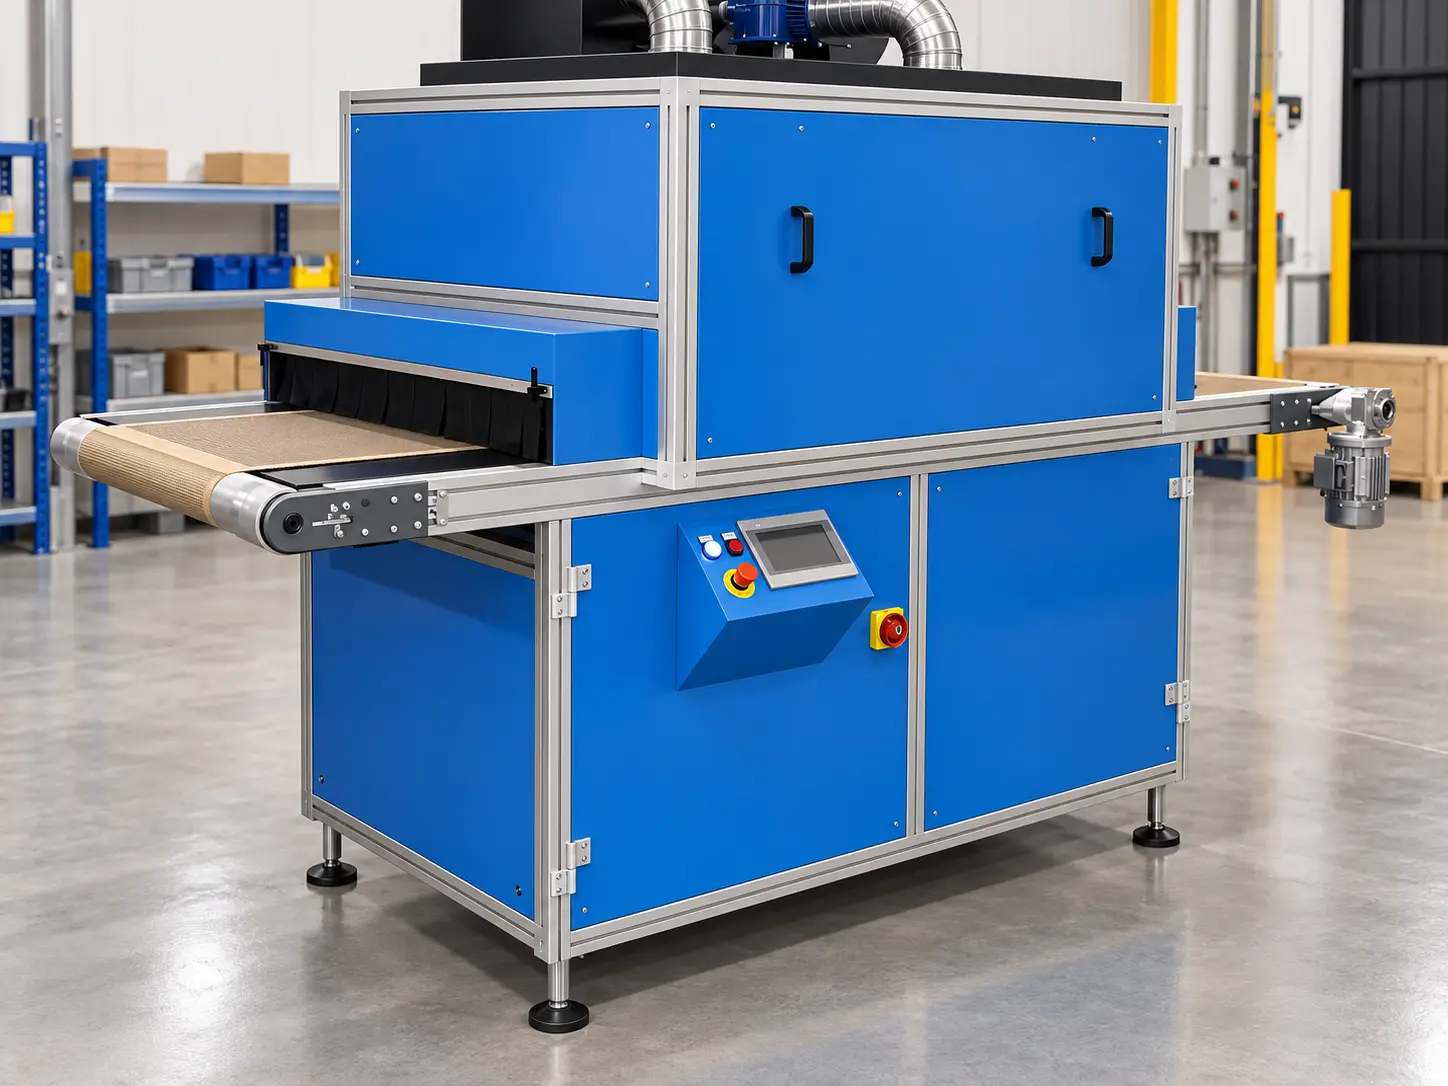
Progettiamo e costruiamo corpi lampada, sistemi UV e UV LED, quadri e controlli da integrare nelle linee per pannelli, bordi e profili. Quando il ciclo fotoreattivo lo richiede, dimensioniamo anche appassimento, IR e interfacce con il trasporto esistente.
Per iniziare bastano una foto della zona di trattamento e l’obiettivo da raggiungere.
Fotografie, scelte tecniche e dati delle forniture: apri le pagine per conoscere il lavoro svolto.
Quattro corpi lampada UV forniti per una linea di verniciatura di pannelli in legno. Vista completa, dettagli installati e perimetro della fornitura.
Foto e dettagli del progetto →Possiamo fornire un gruppo UV per una nuova linea, aggiornare il trattamento di una linea esistente o analizzare un difetto sul pezzo. Lavoriamo con il produttore e con l’OEM per inserire il sottosistema nella macchina principale. Per iniziare bastano uno schema o una foto e l’obiettivo.
Studiamo il ciclo e progettiamo corpo lampada, sorgente, alimentazione, quadro e controllo. Con il costruttore definiamo fissaggi, raffreddamento, segnali e prove necessarie all’integrazione.
Verifichiamo corpi lampada, riflettori, alimentatori, quadro e controllo. La proposta distingue i componenti riutilizzabili da quelli che limitano il processo o sono da sostituire.
Partiamo da formulazione e condizioni di lavoro: deposito, appassimento, velocità, distanza, temperatura e fase successiva. Individuiamo le prove necessarie prima di definire un intervento sull’impianto.
Il nostro lavoro non si esaurisce nella lampada. Progettiamo e costruiamo il gruppo UV, l’alimentazione, il quadro e il controllo come parti coordinate della macchina del cliente. Aspirazione, raffreddamento, IR, strutture e movimentazione vengono inclusi quando il ciclo e il perimetro della fornitura lo richiedono.
Corpi lampada, riflettori, sorgenti UV o UV LED, emettitori IR e zone termiche vengono scelti per coating, geometria, velocità e risultato sul pezzo.
Fissaggi, ingombri, protezioni e accesso alla manutenzione si adattano alla macchina principale. Si definiscono interfacce con trasporto, applicazione e stazioni a monte e a valle.
Alimentatori, quadro, cablaggio, sensori, PLC/HMI e consensi collegano il trattamento al funzionamento della linea, agli allarmi e alle condizioni di arresto.
Su pannelli, MDF/HDF, parquet e profili il trattamento UV è una fase del ciclo di verniciatura. Una gelificazione intermedia può preparare lo strato successivo; la polimerizzazione finale ha un obiettivo diverso. I prodotti devono essere formulati per la sorgente prevista.
Leggiamo strato per strato la scheda tecnica: composizione, pigmentazione, quantità applicata, fotoiniziatori, adesione richiesta e lavorazione successiva. L’applicazione a rullo, a velo o a spruzzo cambia deposito e geometria; la scelta della sorgente segue il processo reale.
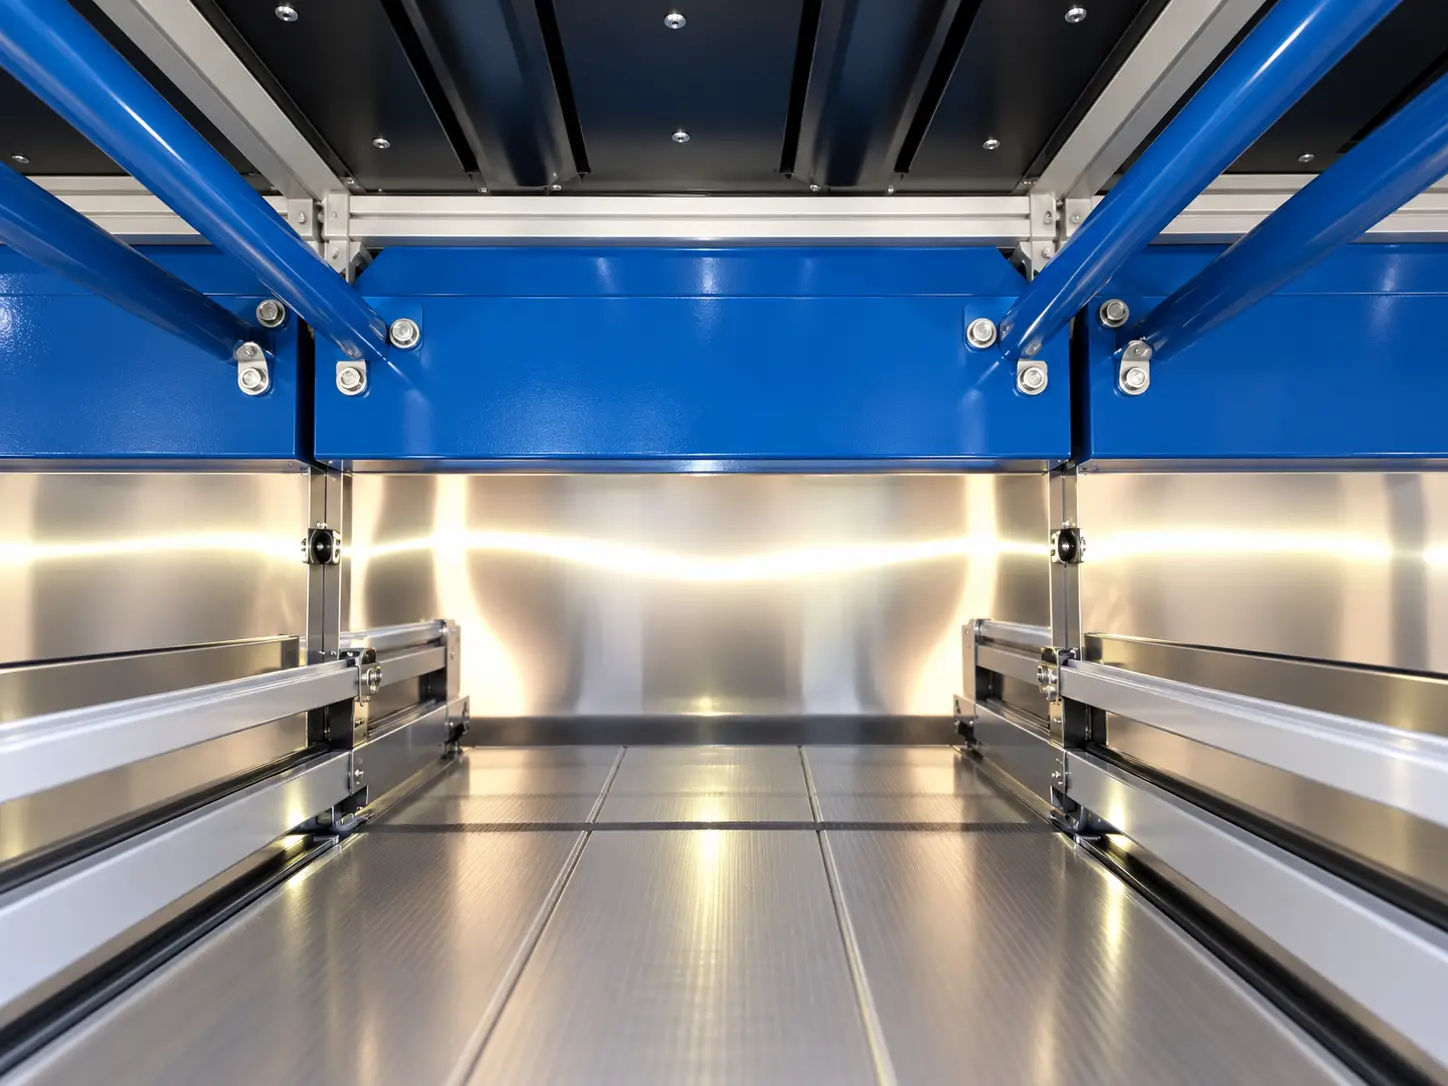
Qui consideriamo soltanto rivestimenti formulati per la fotopolimerizzazione UV. Electro Tecnology progetta le stazioni di esposizione e, quando il ciclo lo richiede, integra trasporto, appassimento, aria e IR per preparare il film prima della polimerizzazione. Sequenza e parametri si definiscono sulla vernice e sul pezzo reali.
Con una formulazione UV senza fase volatile da rimuovere, applicata per esempio a rullo, si valuta il tempo di distensione del film. Possono seguire una gelificazione parziale e la polimerizzazione finale UV, secondo la stratigrafia prevista.
Da verificare: viscosità, deposito, uniformità e risultato di ogni esposizione. L’IR non è un passaggio obbligatorio.
Dopo rullo o spruzzo, appassimento, aria controllata e, quando utile, IR preparano il film fotoreattivo. La stazione UV arriva quando il contenuto d’acqua residuo è compatibile con la scheda della vernice: acqua intrappolata può compromettere aspetto e adesione.
Da verificare: quantità applicata, temperatura del pezzo, umidità, ventilazione, tempo e risposta del rivestimento.
Se la specifica vernice UV contiene solventi, la zona di appassimento e l’evacuazione dei vapori devono essere dimensionate per il prodotto e per la sicurezza dell’impianto. Solo dopo la preparazione prevista dal formulatore si imposta l’esposizione UV.
Da verificare: scheda tecnica e di sicurezza, residuo volatile, tempi, aspirazione, temperatura e consensi macchina.
In un ciclo multistrato UV la prima esposizione può stabilizzare il film per la fase seguente; la polimerizzazione completa va poi verificata nell’intera stratigrafia. Numero e posizione delle stazioni dipendono da fondo, finitura, carteggiatura e velocità di linea.
Da verificare: adesione fra strati, lavorabilità del fondo, dose, temperatura e polimerizzazione delle aree più difficili.
Preparazione del fondo, pulizia, quantità applicata e distensione influenzano la brillantezza. Se il ciclo UV prevede l’evaporazione di una fase volatile, aria e IR devono favorire un film uniforme prima dell’esposizione; la polimerizzazione UV precede anche le eventuali operazioni di lucidatura.
Da verificare: gloss richiesto, buccia d’arancia, bolle, impronte e ripetibilità sulla larghezza. La sola lampada non determina la finitura.
Una finitura UV opaca può impiegare agenti opacizzanti nella formulazione. In un ciclo compatibile, un trattamento superficiale excimer può precedere la polimerizzazione UV in profondità. Sorgenti, atmosfera e prodotto devono essere progettati come un unico processo.
Da verificare: gloss e tatto, uniformità fra pannello e bordo, resistenza e mantenimento dell’aspetto. Excimer richiede condizioni dedicate.
Lo spettro deve sovrapporsi all’assorbimento dei fotoiniziatori presenti nella vernice. Colore e spessore dello strato modificano la radiazione che attraversa il film; sorgente, ottica e condizioni di misura vanno valutate insieme.
Una lampada a vapori di mercurio emette su uno spettro ampio. Può essere valutata per strati diversi del ciclo, ma potenza nominale e sigla della lampada non definiscono da sole il trattamento sul pannello.
Formulazione, dose e irradianza nel punto di lavoro, uniformità sulla larghezza, distanza, riflettore, velocità e temperatura del supporto.
Il ferro sposta parte dell’emissione verso lunghezze d’onda maggiori, potenzialmente utili con alcuni rivestimenti pigmentati o di maggiore spessore. L’utilità va confermata sulla vernice effettiva.
Quando la formulazione e lo strato applicato richiedono una distribuzione spettrale diversa dalla lampada standard; il risultato di indurimento va verificato sul prodotto.
Il gallio rafforza una regione a lunghezza d’onda maggiore ed è una possibilità da valutare per alcune vernici bianche contenenti biossido di titanio. Non è una configurazione standard per ogni finitura bianca.
Spettro e fotoiniziatori, profondità del film, adesione e finitura superficiale devono essere verificati insieme alle caratteristiche elettriche della lampada e dell’alimentatore.
Il LED ha uno spettro più stretto: servono una formulazione compatibile, irradianza e dose sufficienti sul prodotto. Su pannelli piani si possono progettare esposizioni per pre-gelificazione e polimerizzazione finale, con sorgenti e parametri diversi. Un ciclo può combinare LED e lampade tradizionali se le prove lo giustificano.
No. La conversione coinvolge sorgente, alimentazione, dissipazione, cablaggio, controllo e prove sul rivestimento; un coating formulato per lampade convenzionali potrebbe non essere adatto al LED.
L’irradianza al piano di trattamento si esprime in W/cm²; la dose è l’energia ricevuta nel tempo, in J/cm². Per una linea in movimento vanno considerati profilo dell’emissione, lunghezza irradiata nella direzione di avanzamento, distanza e velocità. La potenza elettrica della lampada non sostituisce queste misure.
Scheda della vernice, fotoiniziatori, pigmenti, spessore applicato e criteri di accettazione concordati con il produttore del coating.
Larghezza utile, forma del pezzo, distanza di lavoro, ottica e uniformità della radiazione sull’intera zona da trattare.
Velocità minima e massima, tempo disponibile, temperatura ammissibile e condizione richiesta prima della fase successiva.
Per i pannelli piani il LED non è una barra unica da scegliere per potenza nominale. L’emissione va abbinata alla vernice; l’angolo della lente e la distanza modificano l’irradianza e la distribuzione sulla superficie. Si definisce poi se una stazione deve soltanto gelificare uno strato o completarne la polimerizzazione.
| Parametro | Dati del modulo considerato | Scelta di progetto Electro Tecnology |
|---|---|---|
| Lunghezza d’onda | 365, 385, 395, 405 o 420 nm | Abbinare l’emissione ai fotoiniziatori e alla risposta della vernice UV. |
| Ottica | 45° oppure 60° | Definire distanza, sovrapposizione dei moduli e uniformità sulla fascia utile. |
| Larghezza e raffreddamento | Arco luce modulare da 120 a 2400 mm; raffreddamento a liquido | Dimensionare larghezza, circuito termico e integrazione meccanica sulla linea. |
| Regolazione | Potenza impostabile da 0 a 100% | Collegare ricette, presenza pezzo, velocità e consensi di macchina. |
| Distanza dalla sorgente | Picco UVA2 indicato | Lettura per il progetto |
|---|---|---|
| 5 mm | 13,003 W/cm² | Picco rilevato a distanza ravvicinata nelle condizioni di prova. |
| 50 mm | 5,239 W/cm² | Il picco cambia con la distanza; verificare anche uniformità e dose sul pezzo. |
Condizioni dei valori di riferimento del componente: 385 nm, lente 60°, velocità 10 m/min, regolazione 100%. Sono dati di scheda del modulo preso in esame, non misure di un impianto Electro Tecnology né una garanzia di polimerizzazione della vernice. In progetto misuriamo irradiamento e dose alla distanza e velocità effettive.
Progettiamo il dialogo fra modulo LED e trasporto: presenza pezzo, velocità, arresto e ricetta governano l’esposizione. L’accensione rapida permette di gestire la finestra utile senza impostare la massima potenza per ogni passaggio.
Su impiallacciati e supporti sensibili al calore il carico termico sul pezzo va comunque misurato: il LED evita l’emissione IR tipica della lampada ad arco, ma l’elettronica richiede dissipazione e il ciclo può comprendere altre fonti di calore.
Partiamo dalla scheda del rivestimento UV e dalla geometria del pezzo. Confrontiamo lunghezze d’onda, ottiche, distanza, raffreddamento e velocità prima di definire numero e posizione delle stazioni.
La verifica riguarda polimerizzazione in profondità, adesione, aspetto, uniformità e condizioni termiche. Consumi, durata e produttività dipendono dall’intero sistema e dal ciclo effettivo: si quantificano solo con misure pertinenti.
Sullo stesso trasporto possono cambiare bordo, scanalatura, spessore e orientamento. La dose misurata al centro di un pannello non descrive l’esposizione su un fianco o dentro un incavo. Prima di scegliere numero e posizione dei gruppi, bisogna vedere il pezzo e tutte le superfici rivestite.
Su una faccia piana si valutano larghezza utile, distribuzione trasversale, bordi, distanza, trasporto e velocità. Il rullo è frequente per superfici regolari; il ciclo può includere fondo, carteggiatura, strati intermedi e finitura, ciascuno con il proprio obiettivo di polimerizzazione.
Misuriamo nelle posizioni rappresentative del prodotto e verifichiamo l’effetto di riflettori, invecchiamento della lampada e temperatura.
Fianchi, gole e sottosquadri possono rimanere in ombra rispetto a una sola lampada. Si studiano applicazione del coating e accesso ottico: sorgenti o riflettori disposti su più angoli, eventuale rotazione o movimentazione del pezzo e distanza durante il passaggio.
La verifica riguarda l’intero perimetro da trattare, soprattutto i punti meno esposti. La geometria può imporre prove su campioni reali e una disposizione diversa da quella del pannello piano.
“Bordatura” può indicare il bordo ricavato nel pannello e poi verniciato, oppure il nastro applicato al pannello. Sono supporti e lavorazioni differenti. In entrambi i casi il bordo finito deve essere valutato insieme alla faccia per colore, gloss, tatto e resistenza richiesta.
Un bordo di MDF o legno lavorato può assorbire e mostrare porosità diversa dalla faccia. Per un rivestimento UV si valutano preparazione, fondo, deposito sulle coste e sui raggi, eventuale appassimento e disposizione delle sorgenti. La luce deve raggiungere anche la superficie verticale e i punti curvi: l’esposizione dal solo alto può essere insufficiente.
Il nastro può essere legno, carta o materiale plastico. Se è prevista una successiva verniciatura UV, vanno verificati adesione del coating al materiale, compatibilità termica, finitura e polimerizzazione sui piccoli raggi. L’incollaggio del nastro e la polimerizzazione della sua eventuale vernice sono operazioni distinte.
Lavoriamo su riflettori e schermature, accessibilità, alimentazione e gestione termica. Il perimetro più frequente comprende il gruppo UV e le sue interfacce elettriche e funzionali con la macchina principale; quadro, cablaggio e PLC/HMI si definiscono insieme al costruttore della linea.
La scelta dell’alimentatore dipende da accensione, caratteristiche elettriche della sorgente, regolazione, rete disponibile e raffreddamento. A pari potenza due alimentatori non sono necessariamente intercambiabili. Possiamo valutare configurazioni predisposte per sorgenti ad arco e moduli LED, verificando la compatibilità del modello e della macchina.
Con l’OEM definiamo presenza pezzo, trasporto in movimento, sorgente pronta, consensi, regolazione e allarmi. Il comportamento all’arresto della linea va concordato con le protezioni della macchina.
Accesso alla lampada, pulizia dei riflettori, stato del raffreddamento e diagnostica vengono considerati nella disposizione meccanica ed elettrica.
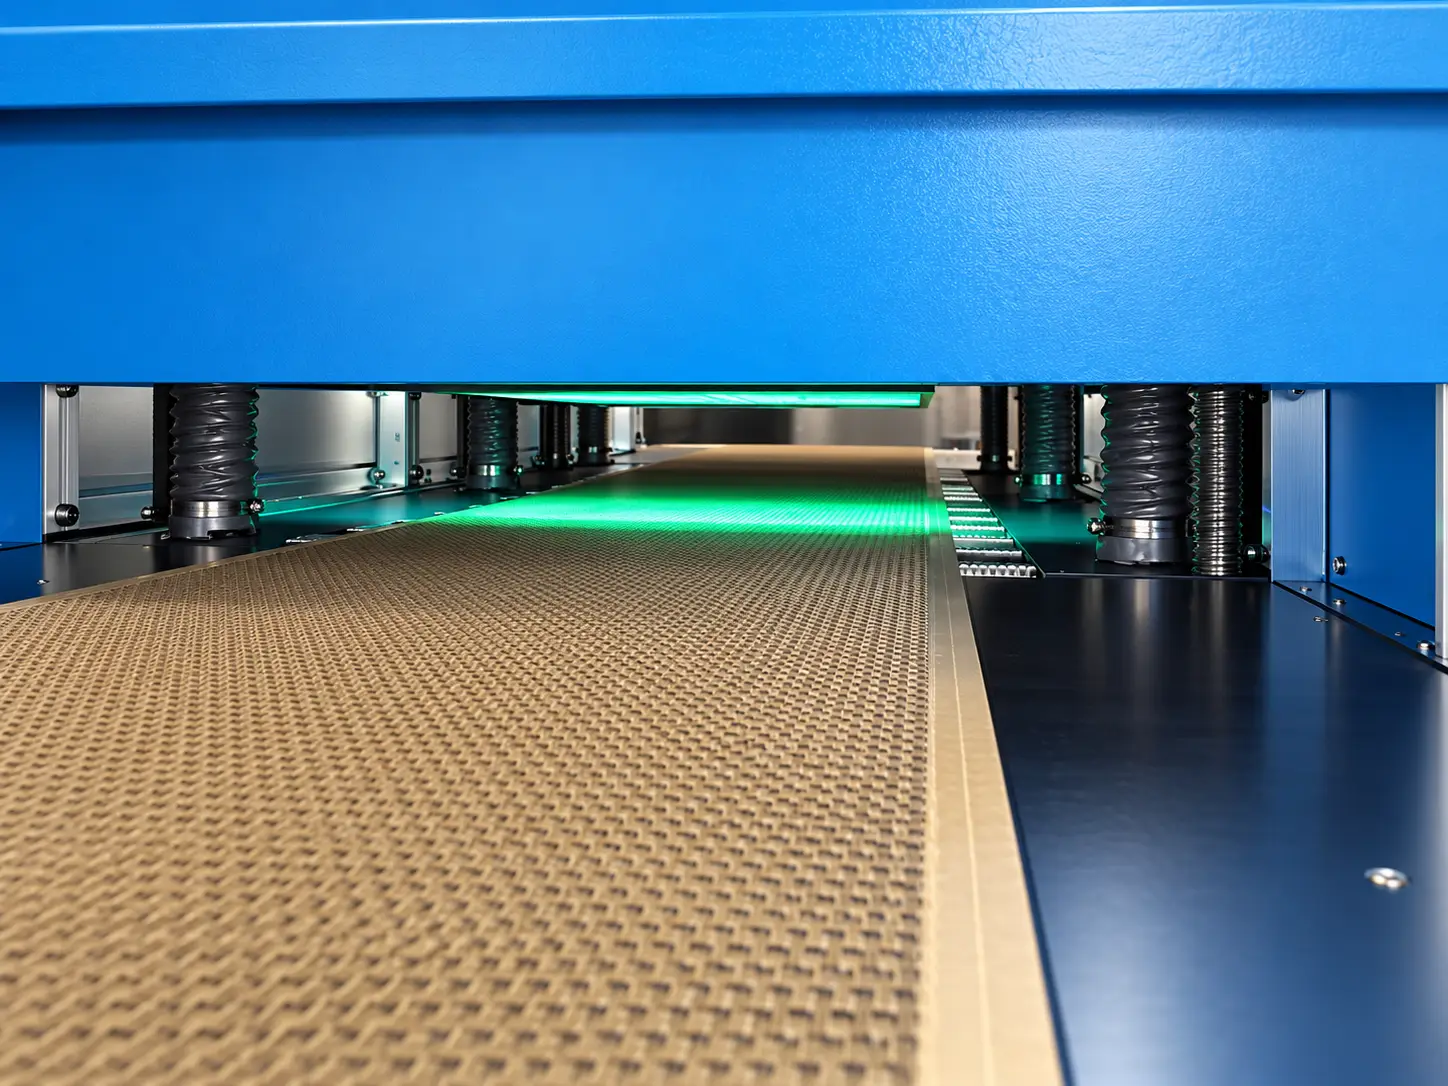
Dopo l’applicazione, l’appassimento consente la distensione e l’uscita controllata dei volatili. In alcuni cicli l’IR sostiene questa fase o l’asciugatura: l’aria e l’aspirazione rimuovono l’umidità liberata. Per una vernice UV all’acqua, soltanto dopo l’evaporazione prevista si passa alla fotopolimerizzazione.
Troppo calore o una ventilazione non adatta possono chiudere la superficie troppo presto e generare difetti, particolarmente visibili sul lucido. Deposito, assorbimento, temperatura, umidità e tempo di permanenza guidano emettitore, portate e disposizione della fase che precede la polimerizzazione UV.
Il calore della sorgente e quello ammesso dal pannello vanno valutati separatamente. Percorso dell’aria, portata, riflettori, aspirazione e aria di reintegro dipendono dalla macchina e dalle emissioni del processo.
Per lampade che possono generare ozono, captazione e scarico vengono definiti in base al tipo di lampada e alla configurazione scelta. Le protezioni e la gestione delle anomalie si concordano con l’integratore.
In alcune linee per pannelli verniciati, il gruppo UV è collocato prima di una stazione di levigatura o lucidatura. La finitura deve arrivare alla lavorazione meccanica con il grado di polimerizzazione e la temperatura previsti: la qualità non si decide soltanto all’uscita della lampada.
Si distingue un fondo da carteggiare da una finitura che sarà lucidata. Formulazione, deposito e livello di distensione sono definiti in funzione dell’operazione successiva.
Irradianza, dose, velocità e raffreddamento vengono verificati sul pezzo per raggiungere la condizione richiesta alla stazione meccanica, evitando uno strato ancora appiccicoso o un eccessivo riscaldamento.
Spazzole o tamponi operano sul rivestimento già trattato, quando il ciclo lo consente. Si controllano aspetto, gloss, uniformità e segni di abrasione anche dopo la lavorazione.
L’esperienza maturata in oltre vent’anni comprende corpi lampada, riflettori, alimentazione e quadri utilizzati in più settori. L’esperienza documentata nel trattamento UV delle lastre si trasferisce ai componenti per il legno: le fotografie dell’archivio Electro Tecnology mostrano elementi costruttivi reali. Nel legno cambiano vernice, geometria, distanza, velocità, termica e interfacce con la linea: sono i dati con cui rimoduliamo il sottosistema, non prestazioni da copiare da un altro settore.
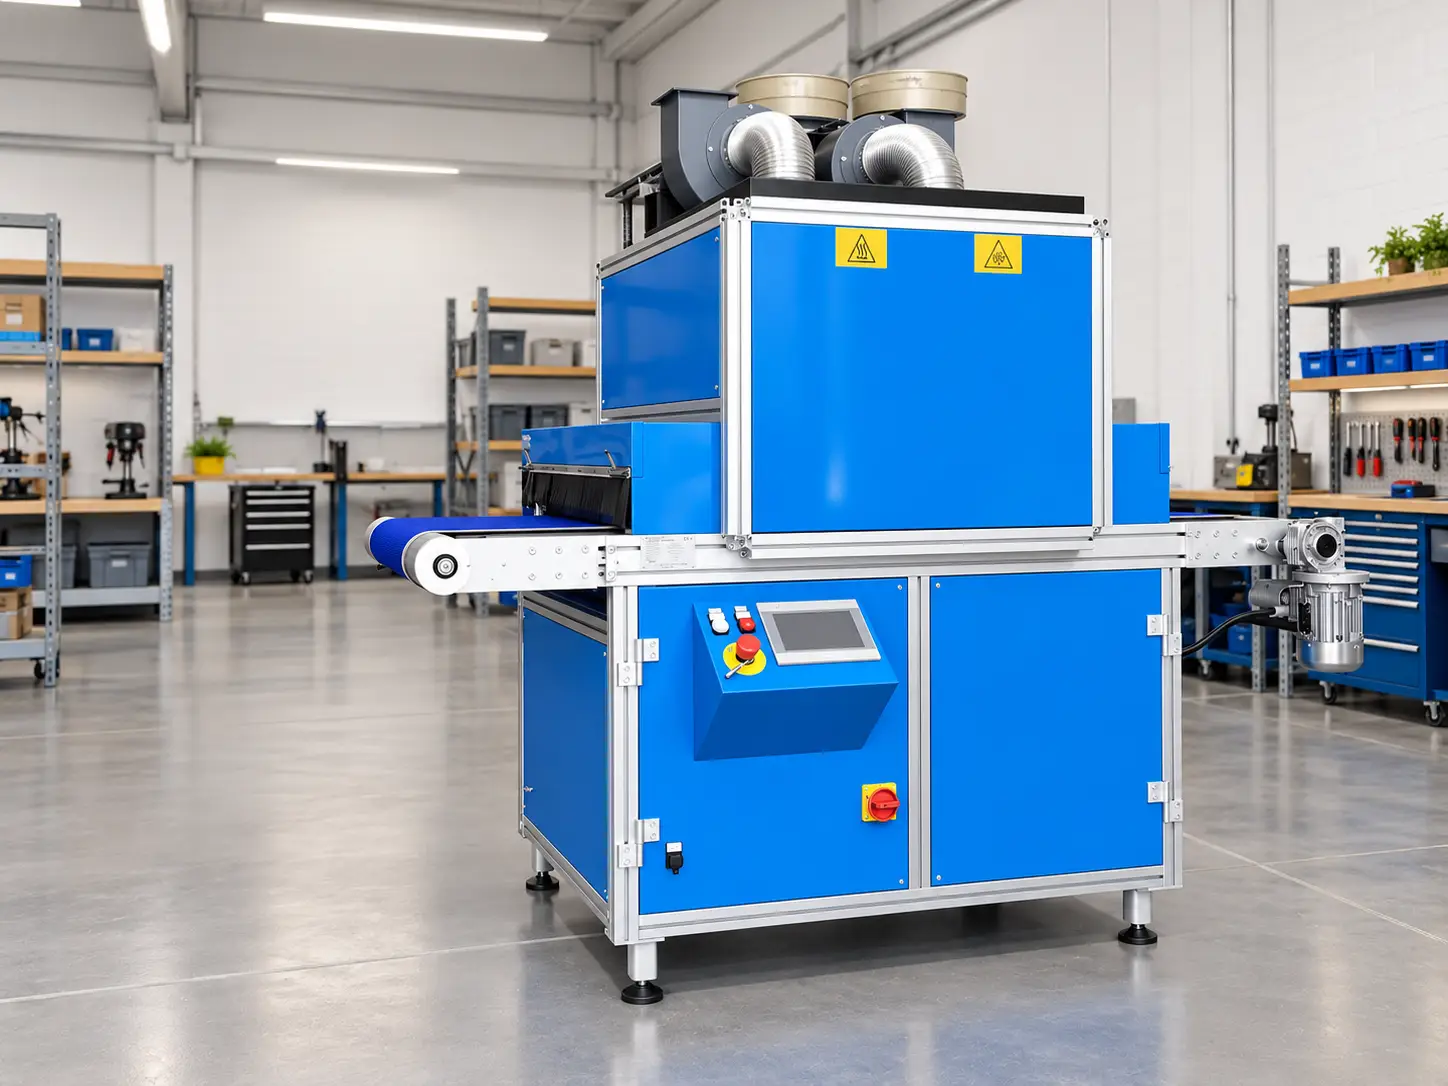
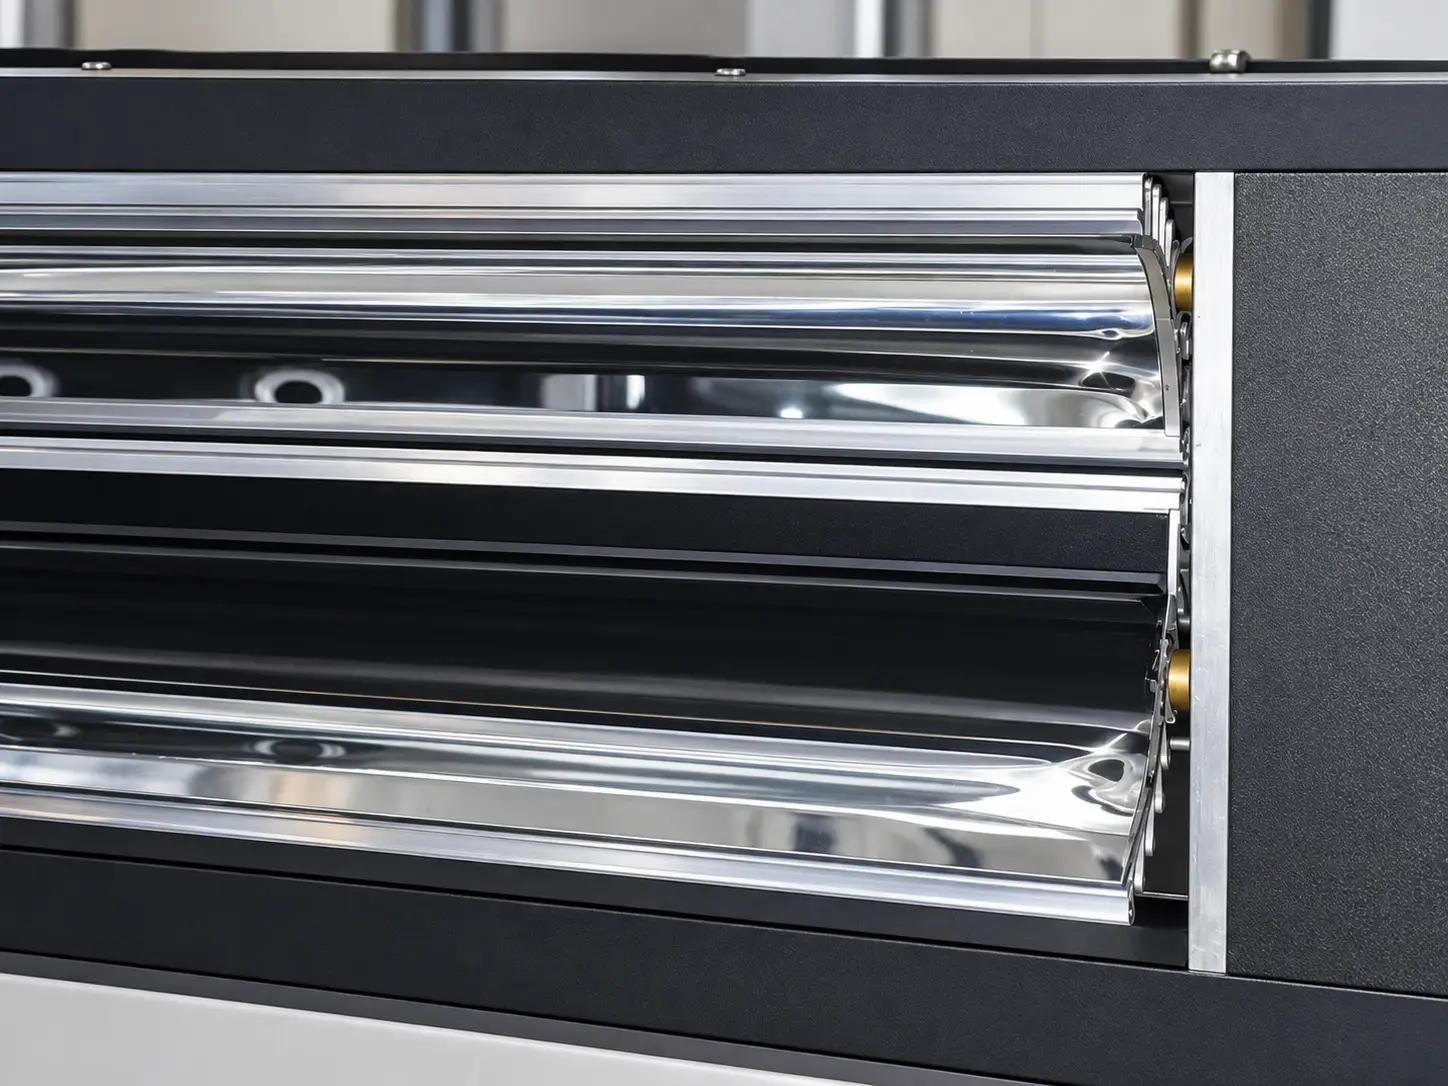
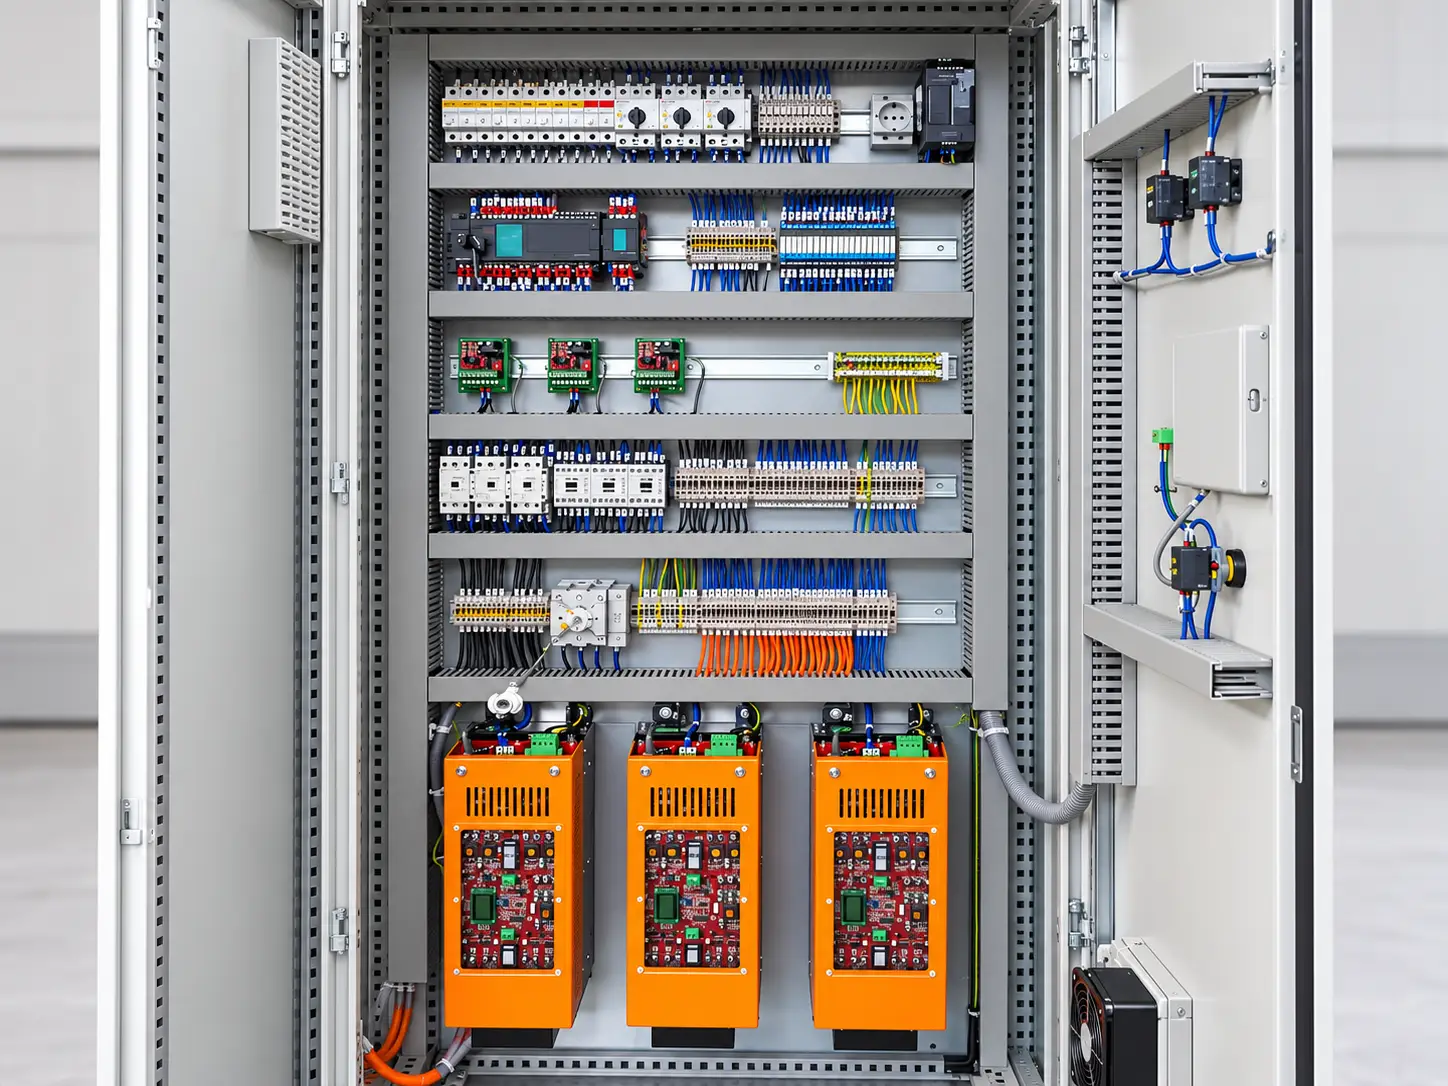
Una foto della macchina e il risultato richiesto bastano per iniziare. Scheda della vernice UV, larghezza e velocità aiutano a individuare i dati mancanti.
Valutiamo spettro, dose, geometria e ombre, spazio disponibile, rete, raffreddamento e segnali. Indichiamo quali prove sul pezzo servono per confermare la scelta.
La proposta distingue componenti, integrazione, prove e responsabilità; specifica costo e tempi del caso. Installazione, avviamento e assistenza sono definiti nel perimetro concordato.
La valutazione distingue il problema da risolvere, il gruppo UV o il sottosistema proposto e le verifiche ancora necessarie. La fornitura si integra di norma nella linea esistente o in quella dell’OEM; una macchina speciale si valuta solo quando richiesta. Prezzo, tempi e prestazioni del progetto dipendono dal perimetro e dalle prove concordate.
No. Cambia la distribuzione spettrale, ma la scelta dipende dai fotoiniziatori, dalla pigmentazione e dallo spessore del film. La verifica va fatta sul rivestimento e sulla linea.
Non automaticamente. Serve una formulazione compatibile e un’analisi di irradiamento, dose, termica, alimentazione e controllo. In alcuni cicli può avere senso una combinazione di sorgenti diverse.
No. Cambiano concentrazione e distribuzione del fascio sul pezzo. La scelta dipende da distanza, larghezza, velocità, uniformità richiesta e risposta del rivestimento. Anche con la stessa sorgente, la pre-gelificazione e la polimerizzazione finale hanno obiettivi differenti.
La regolazione e l’accensione rapida offrono possibilità concrete, ma il confronto richiede potenza assorbita dall’intero sistema, raffreddamento, ciclo di lavoro, velocità compatibile con la vernice e costo del retrofit. La misura sul processo determina il risultato.
Solo se il ciclo della vernice lo prevede. Per prodotti all’acqua può servire asciugare lo strato prima di una successiva fotopolimerizzazione; un coating UV senza acqua richiede una valutazione differente.
L’appassimento è una fase controllata dopo l’applicazione: permette la distensione e, per prodotti con acqua o solvente, l’evaporazione. La polimerizzazione UV è la reazione di una formulazione fotopolimerizzabile sotto una sorgente adatta. L’IR può contribuire al primo passaggio quando il ciclo lo richiede.
Il ciclo prevede la rimozione controllata dell’acqua con appassimento, aria e, quando serve, IR. La polimerizzazione UV segue quando il film raggiunge le condizioni indicate dal formulatore. Temperatura, tempo, umidità e adesione si verificano sul pezzo reale.
Va verificato di nuovo: su fianchi e gole possono crearsi zone d’ombra. Servono il disegno del pezzo, le superfici verniciate e prove nelle posizioni più difficili, oltre alla misura sul piano.
Si parte dalla preparazione e dalla vernice fotoreattiva, poi si controllano applicazione, distensione, eventuale evaporazione e polimerizzazione UV. Si valutano il gloss e i difetti sul campione reale; nessuna singola lampada determina il risultato da sola.
No. Una vernice può avere opacizzanti nella formulazione. L’excimer è un’altra possibilità per prodotti UV idonei: modifica lo strato superficiale, mentre un’esposizione successiva polimerizza lo strato in profondità. Richiede una valutazione specifica del coating e dell’impianto.
Non si può presumere. Un bordo verticale o arrotondato riceve una radiazione diversa dalla faccia piana; contano orientamento, distanza, ombre e materiale. Prima distinguiamo bordo verniciato e nastro applicato, poi verifichiamo adesione e polimerizzazione sul pezzo reale.
Sì, quando il rivestimento e la linea prevedono una lucidatura successiva. Bisogna definire il grado di polimerizzazione e la temperatura all’uscita, il tempo prima delle spazzole e i criteri di aspetto dopo la lavorazione. Anche i fondi UV possono essere polimerizzati prima di una carteggiatura intermedia.
Una foto della zona di trattamento, tipo di legno o pannello, scheda del coating, quantità applicata, larghezza, velocità e risultato richiesto. Per iniziare puoi inviare anche i soli dati disponibili.
Possiamo valutare una fornitura circoscritta oppure un sottosistema con quadro e gestione termica. Compatibilità e collegamenti con il resto della linea vengono definiti prima della costruzione.
Dipende da sorgenti, larghezza, parti da mantenere, quadro, aspirazione, prove e attività d’integrazione. La proposta specifica componenti, responsabilità, costo e tempi per il progetto valutato.
Descrivi la macchina o la linea, il pezzo, il coating e il risultato che vuoi ottenere. Una foto e un recapito bastano per avviare il confronto; schema, scheda della vernice, velocità e larghezza aiutano a definire verifiche e perimetro della proposta.