Sistemi UV e UV LED per la decorazione cosmetica.
Progettiamo e costruiamo corpi lampada, gruppi UV, alimentazione, quadri e controllo per la stampa e la finitura di flaconi, tappi e componenti. Dalla superficie piana al pezzo in rotazione, integriamo il trattamento nella linea e verifichiamo il risultato sul prodotto reale.
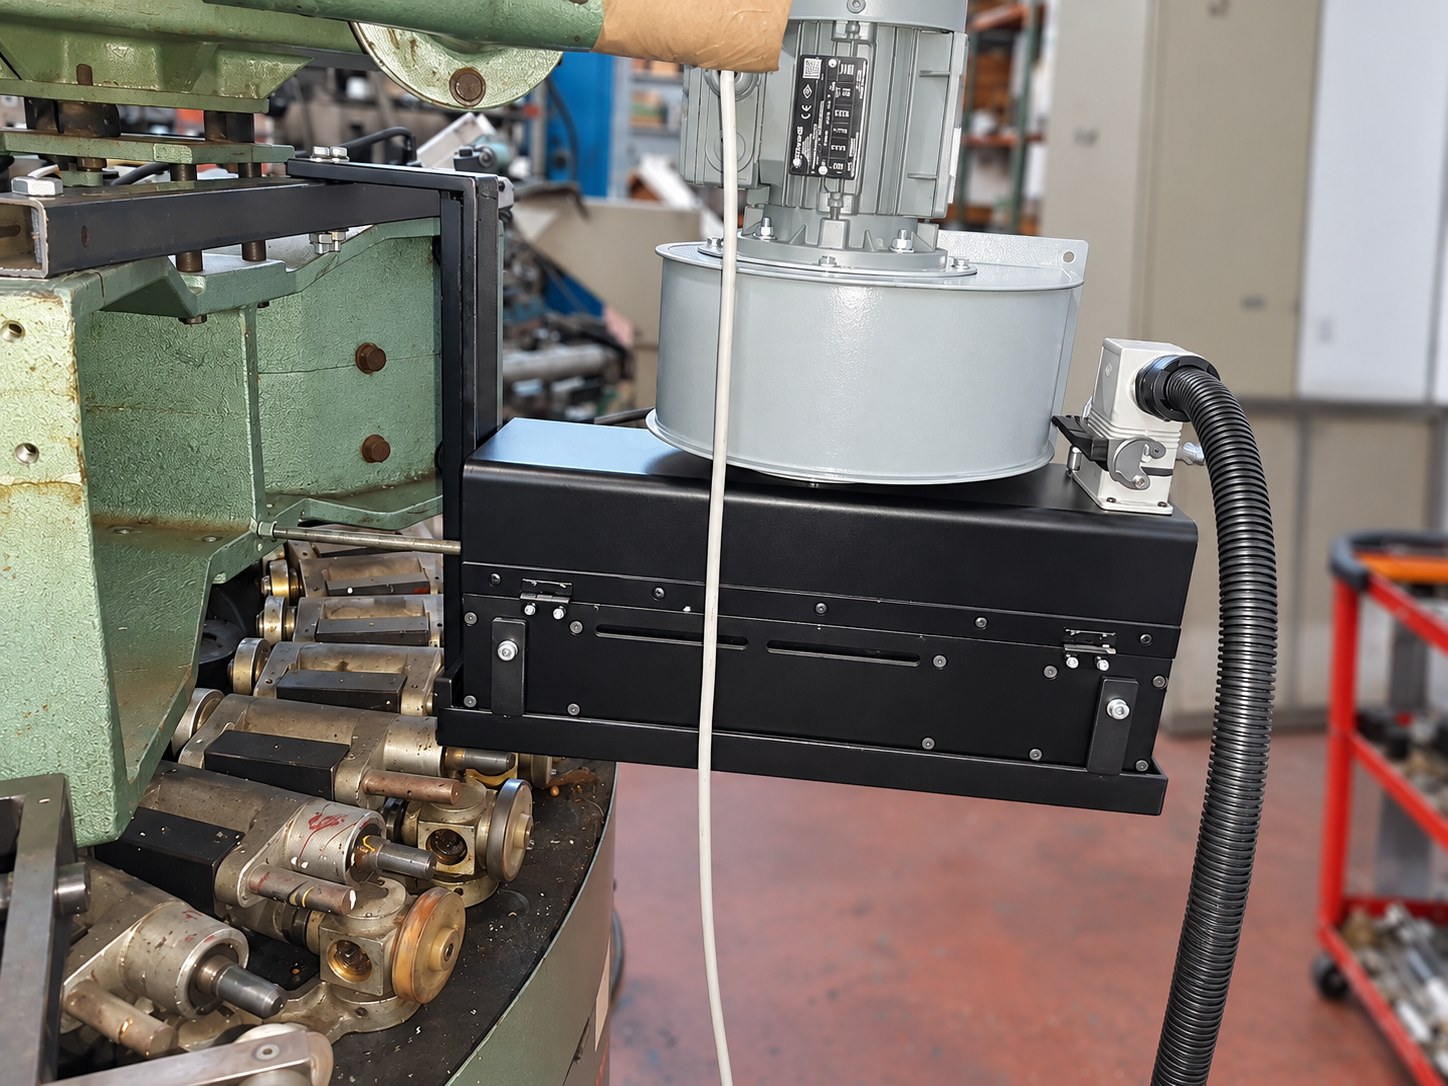
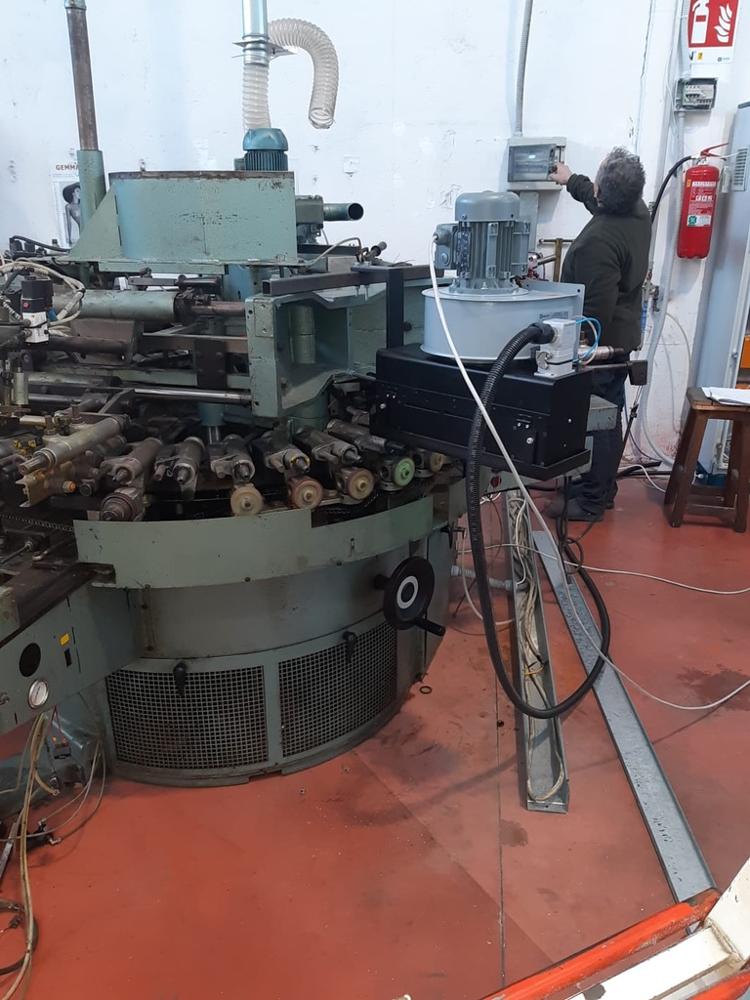
Foto: sistema UV su macchina circolare di stampa. Per iniziare bastano foto del tuo componente e obiettivo.
Decorazione, rivestimento e integrazione macchina.
Nel packaging cosmetico una finitura deve avere aspetto e resistenza coerenti con l'uso previsto. Il trattamento UV riguarda inchiostri, vernici o coating formulati per fotopolimerizzare; non proponiamo la lampada come soluzione universale per ogni processo di essiccazione.
Serigrafia sul contenitore
Il flacone ruota oppure attraversa la macchina. Impostiamo posizione e finestra di esposizione in funzione della zona stampata, del registro, della geometria e dell'inchiostro UV.
Coating, fondo e protezione
Su vetro, plastiche e componenti metallizzati, strati lucidi, opachi o protettivi possono richiedere una stazione intermedia e una finale. Contano formulazione, quantità applicata, preparazione del supporto e risultato richiesto.
Gruppo UV o retrofit
Analizziamo lampade, corpo, riflettori, raffreddamento, quadro e controllo. Forniamo componenti coordinati da inserire nella linea; una macchina speciale completa si definisce soltanto se il progetto lo richiede.
Un flacone non riceve UV come una superficie piana.
In serigrafia diretta, rotazione e curvatura modificano continuamente distanza e angolo rispetto alla sorgente. Spalle, fondo, zone incavate e decorazioni parziali possono ricevere esposizioni diverse. Si posizionano il corpo lampada e le schermature sul percorso effettivo, non solo sul disegno del contenitore.
Su tappi e componenti piani o sagomati si valutano area trattata, orientamento, movimentazione e ripetibilità. La stessa famiglia di corpo lampada, alimentazione e quadro può essere configurata per settori diversi: qui cambiano attacchi, ottica, accesso e parametri di lavoro.
Vetro, plastica e metallizzato: le verifiche cambiano.
La fotografia del flacone non racconta da sola il trattamento. Supporto, preparazione della superficie, deposito e passaggi successivi sono dati necessari quanto la lampada. La proposta distingue l'esposizione UV dalle lavorazioni a monte e a valle che ne determinano l'esito.
Flacone in vetro
La serigrafia diretta richiede una posizione stabile rispetto alla rotazione. Definiamo l'area da esporre, verificando decorazioni parziali e più colori; la prova reale serve a controllare adesione, coprenza e resistenza richieste. Le immagini più sotto distinguono una realizzazione per flaconi di vetro dalle prove e dal caso documentato sui flaconi di plastica. I risultati del caso plastica non vengono attribuiti all’impianto per il vetro.
Plastica e componenti sagomati
PET, PP, PE e altri polimeri hanno caratteristiche diverse; trattamenti superficiali, primer e formulazione dell'inchiostro possono influenzare l'adesione. La temperatura del pezzo e le zone in ombra devono essere controllate. Un LED può ridurre la componente IR emessa rispetto ad alcune lampade tradizionali, ma il supporto riceve comunque energia: la temperatura va misurata nella configurazione scelta.
Superfici metallizzate e protezione
Una decorazione o un top coat UV può proteggere l'aspetto di un componente metallizzato se la formulazione è idonea. Base, adesione tra strati, spessore e riflessione della superficie entrano nella prova. Si definiscono con il cliente i criteri di resistenza all'uso e all'imballaggio, evitando di promettere prestazioni senza una verifica sul pezzo definitivo.
Finitura lucida, opaca e multistrato
Il risultato visivo nasce da preparazione, applicazione e formulazione. Una gelificazione parziale fra fasi può stabilizzare il deposito; la polimerizzazione finale deve soddisfare il risultato previsto dopo manipolazione, assemblaggio e riempimento. Se il coating UV è a base acqua, l'evaporazione viene gestita prima della fotopolimerizzazione secondo le indicazioni del formulatore.
Gli stessi componenti UV, progettati intorno al tuo ciclo.
Corpi lampada anche della famiglia PLE, riflettori, alimentatori, quadri, controlli e gestione dell'aria sono competenze già applicate da Electro in più settori. Per il packaging cosmetico definiamo come disporli sul pezzo e sulla macchina.
Numero e posizione dei gruppi, ottica, distanza, schermature, aree in ombra e facilità di cambio lampada.
Sorgente e alimentazione abbinate, aspirazione e raffreddamento quando necessari, controllo della temperatura del componente.
Fissaggi, regolazione, quadro, consensi e allarmi coordinati con trasporto, rotazione e sequenza della linea.
Mercurio nella maggior parte dei casi; altre sorgenti quando servono.
Nella nostra esperienza sul settore il mercurio è la scelta più ricorrente. Ferro, gallio e UV LED restano disponibili: si valutano quando la formulazione, il deposito e il risultato sul prodotto ne giustificano l'impiego. Il ferro, per esempio, è una soluzione eccezionale rispetto al caso tipico, non una sostituzione automatica.
| Sorgente | Ruolo possibile nella decorazione | Prima della scelta |
|---|---|---|
| Mercurio (Hg) | Base frequente nei gruppi UV per inchiostri e coating compatibili; può servire in esposizioni intermedie o finali. | Risposta della formulazione, uniformità intorno al pezzo, calore, dose e polimerizzazione richiesta. |
| Ferro (Fe) | Opzione specifica, talvolta per depositi pigmentati o spessi che richiedono maggiore penetrazione delle lunghezze d'onda lunghe. | Conferma del formulatore e prove sia in superficie sia in profondità; uso eccezionale nel caso tipico cosmetico. |
| Gallio (Ga) | Da valutare per formulazioni particolari, per esempio bianco coprente con TiO₂, se la chimica risponde alla sua emissione. | Bianco e spessore reali, fotoiniziatori, adesione e resistenza del film. |
| UV LED | Alternativa mirata per formulazioni LED UV e supporti sensibili al calore; possibile fissazione parziale tra fasi e polimerizzazione finale. | Lunghezza d'onda, ombre su forme 3D, dose e temperatura effettiva: meno IR della lampada tradizionale non significa assenza di calore. |
Queste indicazioni descrivono una selezione di processo. Le lampade drogate sono utilizzabili quando le prove sul prodotto lo giustificano; nessuna sorgente è garantita per ogni flacone o vernice.
Quando il coating è a base acqua
Se il prodotto è un coating UV a base acqua, l'acqua va rimossa secondo la scheda del formulatore prima della polimerizzazione UV. Appassimento, aria ed eventuale IR hanno una funzione di preparazione del film; la lampada fotopolimerizza la parte UV reattiva.
Finiture lucide e opache
La lampada non determina da sola il gloss. Preparazione del supporto, formulazione, uniformità del deposito ed eventuale distensione incidono sull'aspetto; la polimerizzazione va verificata senza perdere adesione e resistenza. L'opaco può provenire dalla formulazione o da un ciclo dedicato compatibile.
UV LED dove chimica, geometria e linea lo consentono.
I moduli disponibili comprendono lunghezze d’onda di 365, 385, 395, 405 e 420 nm, oltre a configurazioni compatte 385/395 nm e moduli di pinning 385/395 nm. La possibilità di regolare la potenza è utile per sincronizzare l'esposizione al ciclo, ma la polimerizzazione va misurata e provata sul componente.
| Dato di componente | Gamma di riferimento | Cosa significa per il progetto |
|---|---|---|
| Lunghezza d'onda | 365 / 385 / 395 / 405 / 420 nm per un modulo lineare esteso; 385 / 395 nm nelle configurazioni compatte o pinning. | Si seleziona sull'assorbimento dei fotoiniziatori dell'inchiostro o del coating. |
| Ottica e ampiezza | Ottiche 45° o 60° nella famiglia estesa; larghezze massime di gamma fino a 2.400 mm. | Il dato lineare di catalogo non prova la polimerizzazione su un flacone curvo: contano posizione, rotazione, distanza e ombre. |
| Regolazione | Set point 0–100% nei moduli di riferimento. | La regolazione si integra con velocità e consensi macchina; irradianza sul pezzo e dose si verificano nella configurazione finale. |
Valori di famiglie LED di riferimento, non specifiche di un impianto Electro già definito. La scelta finale può usare configurazioni diverse e viene precisata nella proposta; il LED non sostituisce automaticamente una lampada al mercurio.
Dal corpo lampada alla prova sul packaging finito.
Per una macchina nuova o esistente definiamo il gruppo di esposizione come un insieme: corpo lampada, sorgente, riflettore o ottica LED, alimentazione, quadro, regolazione meccanica, raffreddamento, aspirazione e segnali di macchina. Il perimetro effettivo della fornitura viene scritto nella proposta.
Forma, dimensioni, area decorata, movimentazione, velocità, spazio utile e accesso alla manutenzione.
Formulazione e fotoiniziatori, lampada Hg o drogata, LED se compatibile, ottica, distanza e zone in ombra.
Alimentazione, aria o acqua, sequenza di accensione, arresti, allarmi e interfacce con la linea.
Campione rappresentativo, adesione, polimerizzazione, aspetto e resistenze concordate secondo la destinazione d'uso.
Che cosa possiamo documentare già ora
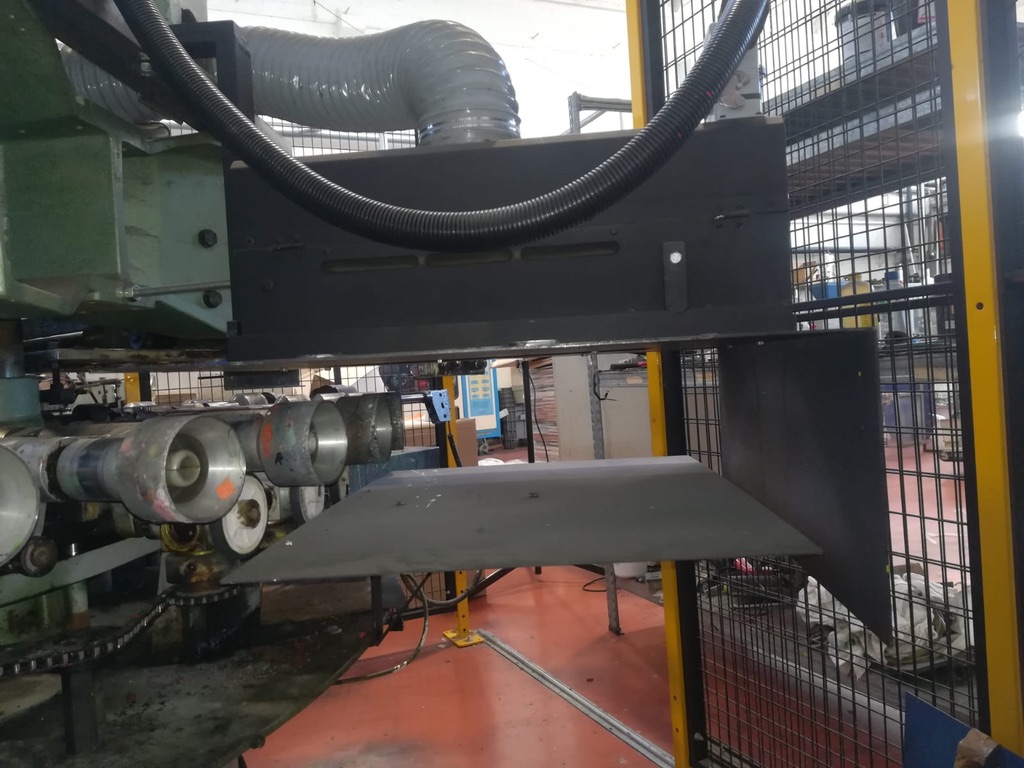
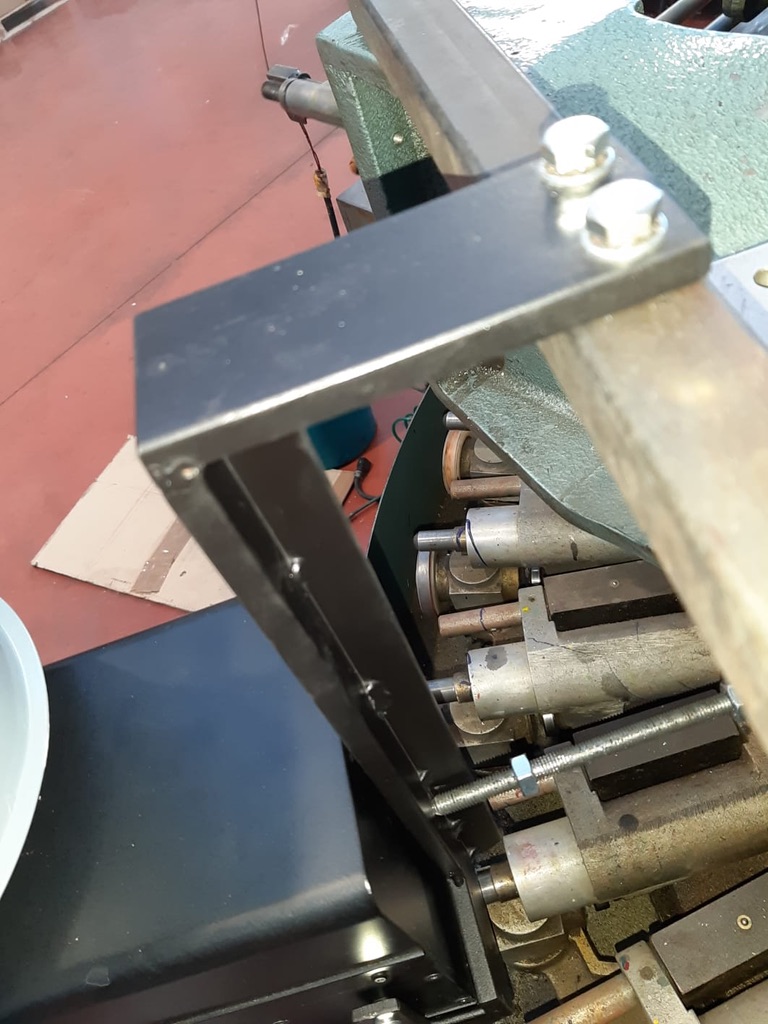
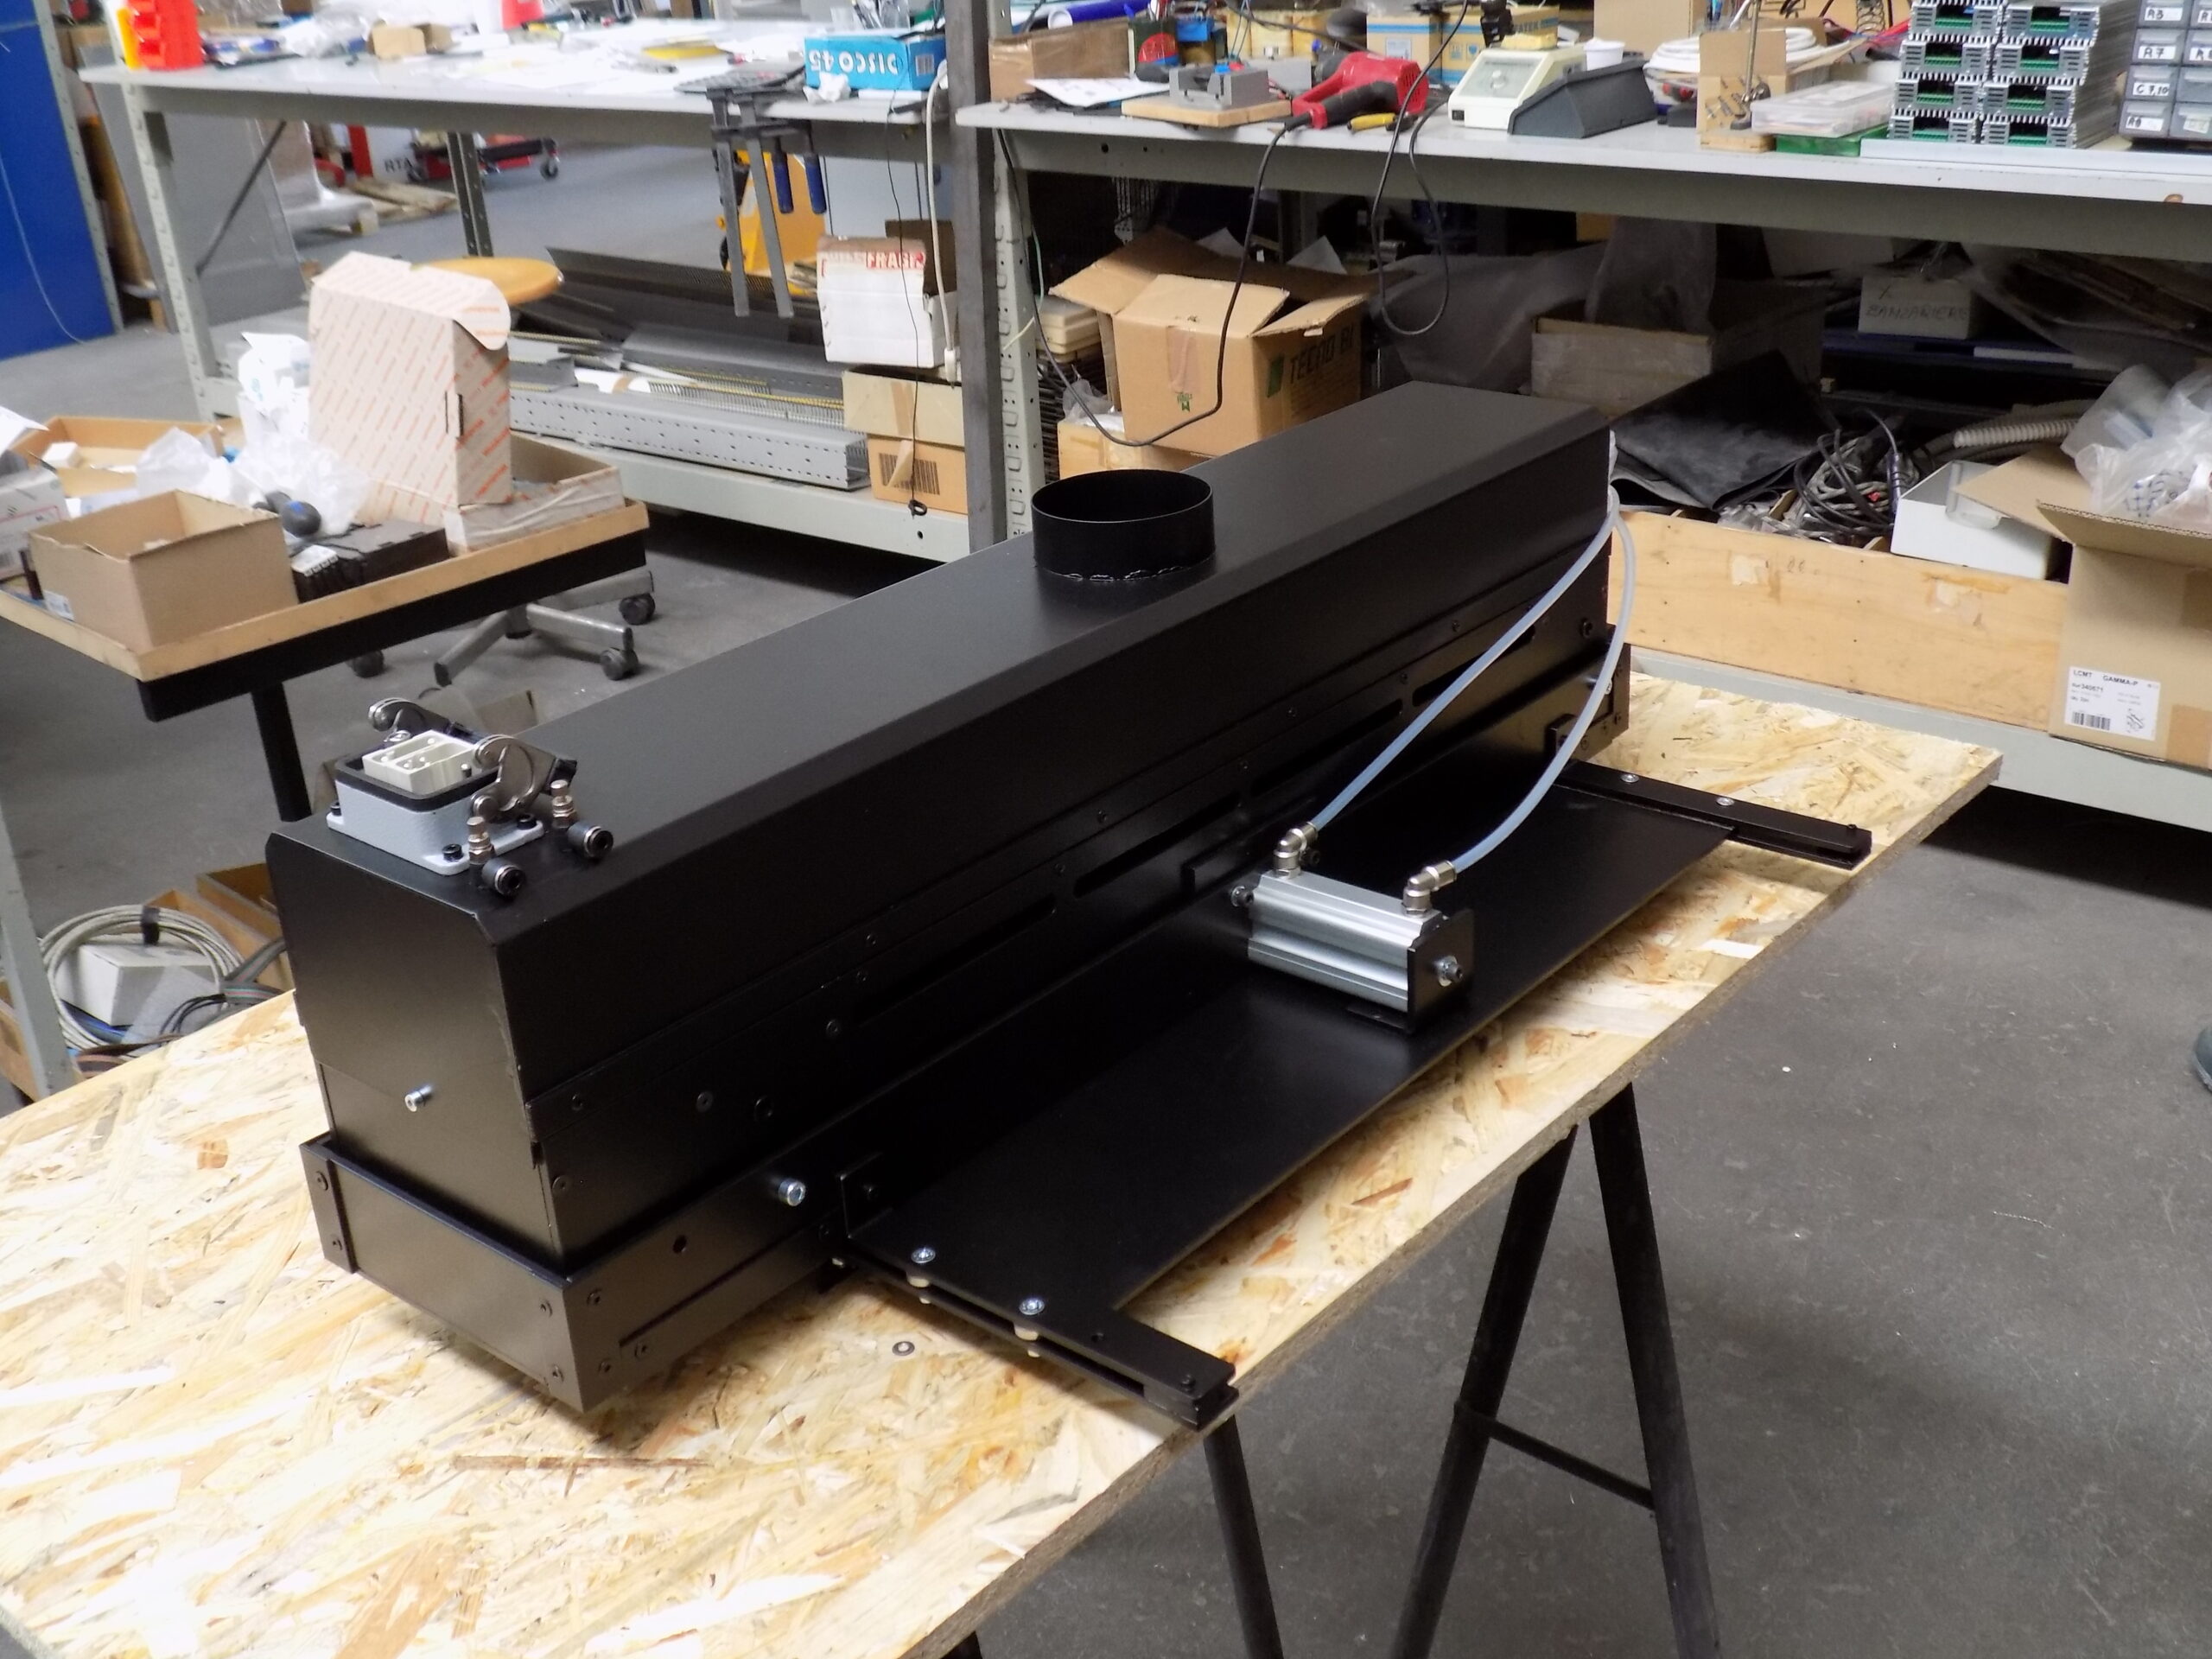
Fotografie delle prove sui flaconi, del corpo lampada installato e del sostegno costruito per la macchina. Sono evidenze della progettazione e dell'integrazione Electro, applicabili come metodo a più settori.
Che cosa si decide per il tuo prodotto
Tipo di sorgente, eventuale LED, numero di stazioni, dose al pezzo, criteri di accettazione, tempi e costo. Le fotografie di un'altra commessa non costituiscono una garanzia sulla tua formulazione.
Flaconi di plastica: tre colori nello stesso ciclo.
Situazione e richiesta
La macchina serigrafica lavorava flaconi in diversi materiali plastici per uso agricolo e industriale. Era predisposta per tre colori, ma il sistema UV parzialmente installato non aveva mai funzionato correttamente: si stampava un colore per volta, ripetendo il ciclo tre volte.
Analisi e intervento
Abbiamo esaminato flaconi, inchiostri, spazi e alloggiamenti. Abbiamo progettato il corpo lampada per la lavorazione, un supporto regolabile manualmente in funzione dei flaconi, il quadro di comando e alimentazione e il sistema di raffreddamento e aspirazione.
Prove e risultato
Le prove con il titolare hanno incluso la resistenza allo strofinamento; il cliente finale ha svolto le proprie verifiche di qualità. Dopo l'intervento la macchina ha potuto lavorare tre colori nello stesso ciclo, invece dei tre passaggi separati precedenti.
Responsabilità: progettazione, programmazione e collaudo seguiti dal titolare Electro Tecnology; installazione meccanica ed elettrica curate da due collaboratori. Cliente anonimo. I risultati riguardano i materiali e le condizioni di questo impianto.
Applicabilità: lo stesso metodo di progettazione e le stesse famiglie di componenti servono anche per tappi e altri packaging. Ogni nuovo materiale, forma o formulazione richiede le proprie verifiche.
Che cosa analizziamo prima di formulare la proposta.
Vetro, plastica o parte metallizzata; dimensioni, aree da trattare, rotazione e superfici nascoste.
Schede di inchiostro, vernice o coating UV; deposito, pigmenti, gloss, opacità e resistenza richiesta.
Foto, layout, velocità, numero di stazioni, ingombri e sistema UV già installato se presente.
Prove concordate su adesione, superficie, spessore e stabilità sul prodotto reale; definizione di quota e responsabilità della fornitura.
Risposte prima di cambiare sorgente.
Nel packaging cosmetico usate solo mercurio?
No. È la scelta più ricorrente nella nostra esperienza, ma ferro, gallio e LED si possono considerare per prodotti e formulazioni che lo richiedono. Il ferro resta un caso specifico ed eccezionale rispetto alla configurazione tipica.
LED UV polimerizza ogni inchiostro sul flacone?
No. Occorre una formulazione compatibile con la lunghezza d'onda selezionata. Rotazione, ombre, distanza e temperatura devono essere verificati sulla geometria reale.
Il bianco coprente richiede sempre gallio?
No. Il gallio è un'opzione da valutare per certi bianchi con TiO₂. Fotoiniziatori, deposito, lampada e prova di polimerizzazione decidono; non basta il nome del pigmento.
Realizzate una macchina completa?
Il perimetro abituale è il gruppo o sottosistema UV con alimentazione, quadro e controllo integrato nella linea. Se serve una macchina speciale con trasporto dedicato, la definiamo come progetto distinto.
Come dimostrate la fattibilità?
Partiamo da fotografie e dati del componente, poi definiamo prove sul prodotto e criteri di accettazione con il cliente. Le immagini delle nostre installazioni provano l'esperienza di integrazione; non sostituiscono un test sulla nuova formulazione.
Quanto costa e quali sono i tempi?
Dipendono da numero di stazioni, sorgenti, meccanica, raffreddamento, quadro, componenti riutilizzabili e prove. Li indichiamo nella proposta dopo aver stabilito il perimetro.
Mostraci il componente da decorare.
Scrivici via email con una foto del flacone o della parte, la zona stampata o verniciata, il prodotto UV utilizzato e il risultato atteso. Possiamo partire dai dati disponibili e concordare insieme le verifiche necessarie.