Il modulo LED giusto nasce dalla formulazione e dalla linea.
Progettiamo l'integrazione di sorgente UV LED, alimentazione, raffreddamento e controllo per inchiostri, vernici e resine che reagiscono alla luce UV. Distinguiamo il fissaggio parziale del deposito (pinning) dalla polimerizzazione finale; verifichiamo il risultato sul prodotto, nella geometria e alla velocità reali.
Nuovo LED, conversione o difetto di polimerizzazione?
Vuoi passare al LED o progettare una nuova stazione?
Per iniziare invia il codice e la scheda della formulazione, una foto del pezzo e della linea, velocità e obiettivo. Se alcuni dati mancano, indica quelli disponibili. La compatibilità chimica e la prova del prodotto precedono la scelta del modulo.
Che cosa deve fare l'esposizione LED?
Stabilizzare il deposito
Un'esposizione intermedia può limitare la diffusione di un inchiostro UV. Il risultato richiesto è diverso dalla polimerizzazione finale e dipende dalla formulazione e dalla sequenza di stampa.
Raggiungere il criterio sul prodotto
Si verificano superficie e profondità quando pertinenti, adesione, resistenza e uniformità sulle zone utili. Una potenza di targa non prova da sola la polimerizzazione.
Integrare nella macchina esistente
Larghezza, distanza, spazio per il raffreddamento, alimentazione, I/O, velocità e accesso manutentivo possono cambiare la scelta del modulo.
Quattro verifiche prima di dimensionare la barra LED.
Spettro e chimica
La banda di emissione selezionata deve essere compatibile con i fotoiniziatori. Il passaggio da una lampada a scarica, con spettro diverso, può richiedere adeguamenti della formulazione o del ciclo.
Irradianza e dose
L’irradianza è la potenza radiante per area nel punto di lavoro; la dose è l’energia ricevuta per area durante l’esposizione. Misuriamo la radiazione utile nel punto di lavoro. Distanza, angolo, ottica, larghezza e velocità determinano quanto riceve realmente il prodotto.
Geometria e uniformità
Un profilo piano e un pezzo tridimensionale non vedono la sorgente allo stesso modo. Ombre, bordi e inclinazioni richiedono una prova sulla zona critica.
Raffreddamento e controllo
Il raffreddamento del modulo e la temperatura del pezzo sono verifiche distinte. Quadro, regolazione, sensori, allarmi e consensi si integrano con la linea.
Tre geometrie di modulo per bisogni differenti.
Questi sono esempi di dati di scheda di componenti disponibili per la progettazione: non sono valori di irradianza o dose garantiti sul pezzo e non descrivono una macchina Electro Tecnology già collaudata in ogni applicazione.
Apri il confronto tecnico delle tre famiglie di modulo
| Funzione del modulo | Dati di scheda utili al confronto | Verifica nell'impianto |
|---|---|---|
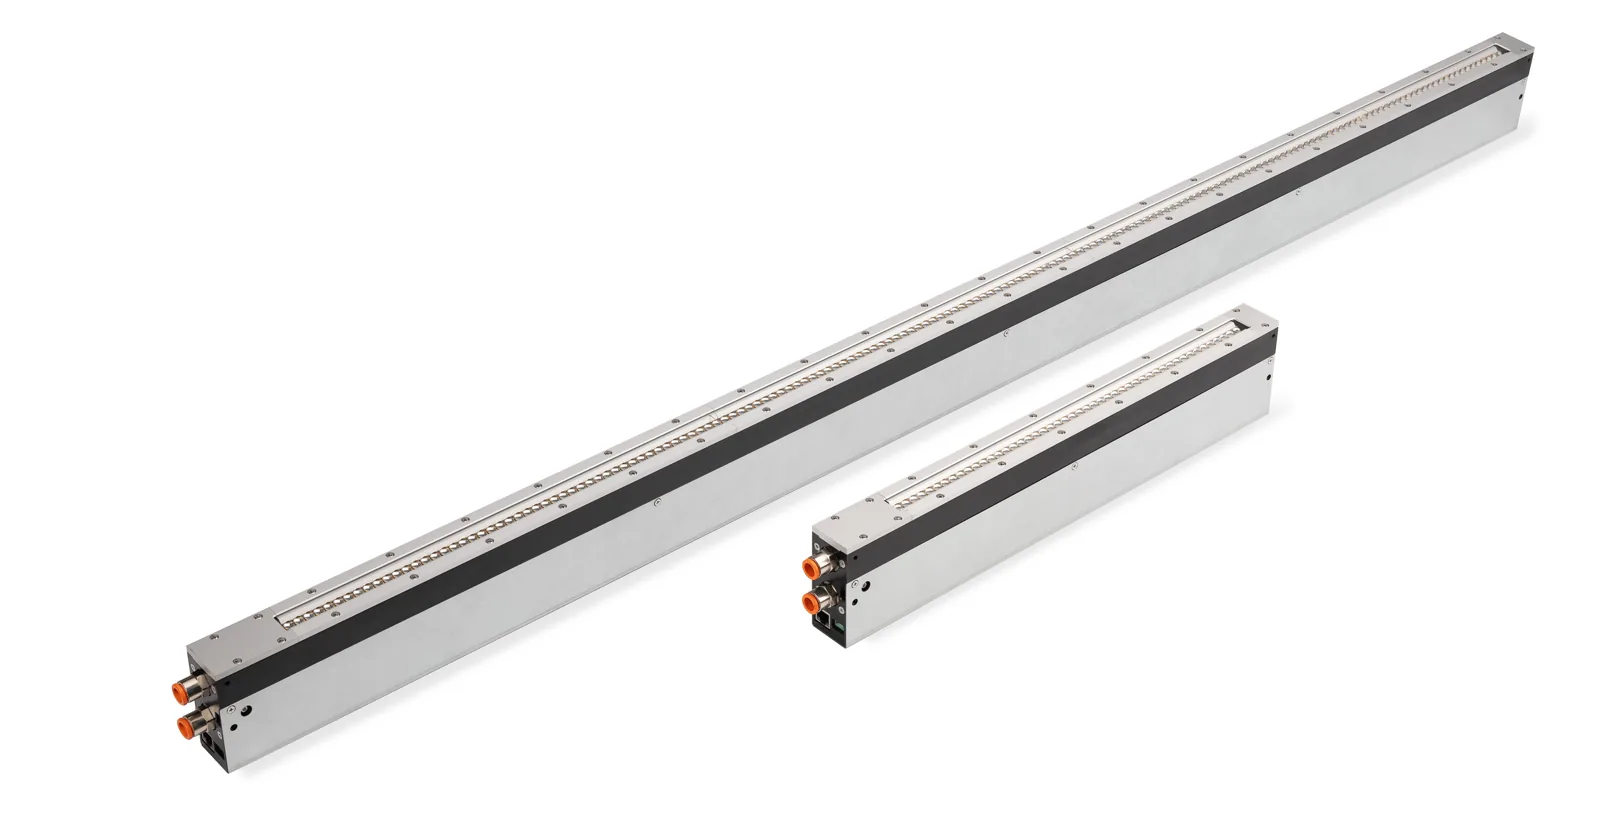
| Barra lineare ad alta potenza | 365, 385, 395, 405 o 420 nm; larghezza illuminata configurabile 120–2400 mm a passi di 60 mm; potenza elettrica massima di scheda 89 W/cm; ottica 45° o 60°; regolazione 0–100%; raffreddamento a fluido. | Spettro della formulazione, larghezza effettiva, distanza, dose, chiller e temperatura sul prodotto. |
| Modulo compatto per stampa | 385 o 395 nm; larghezza massima dichiarata 600 mm; ottica 45°; regolazione 0–100%; raffreddamento ad acqua. | Spazio tra stazioni, copertura, velocità, alimentazione e controllo. |
| Modulo per pinning | 385 o 395 nm; larghezza massima dichiarata 1680 mm; potenza elettrica massima di scheda 14 W/cm; ottica 60°; regolazione 0–100%; raffreddamento ad acqua. | Stabilizzazione del deposito prima dell'esposizione finale e interfaccia con le stazioni di stampa. |
I numeri sono dati nominali dei singoli componenti, non prestazioni della linea o valori trasferibili fra i tre moduli. La configurazione proposta dipende dalla disponibilità e dalla scheda aggiornata del componente scelto.
La barra LED è una parte del sistema.
Scheda, fotoiniziatori e criterio di polimerizzazione dichiarato dal cliente.
Prova alla distanza, alla velocità e sulla geometria rappresentative.
Lunghezza, ottica, potenza, disposizione e accessibilità.
Chiller, portate, temperatura, sensori e allarmi.
Alimentazione, regolazione, ricette e interblocchi di macchina.
Misure UV e verifica del prodotto nel ciclo completo.
Lo stesso componente può entrare in linee diverse; cambia la prova.
Legno e pannelli
La copertura della superficie e la finitura UV si verificano sulla vernice reale, anche quando il modulo è lo stesso usato in altri settori.
Serigrafia, flexo, offset e digitale
Pinning e polimerizzazione finale si distinguono per funzione; supporto, colore e spessore cambiano la prova.
Packaging e componenti
Forma, ombre, rotazione e calore sul contenitore influenzano la disposizione delle sorgenti.
Che cosa documentiamo prima di raccomandare il LED.
Condizioni della prova
Materiale e formulazione, distanza, ottica, potenza impostata, velocità, larghezza, raffreddamento e punto di misura. Sul pezzo tridimensionale si includono le zone in ombra.
Risultato da accettare
Si concordano adesione, appiccicosità residua (tack), resistenza, finitura o altra misura pertinente. Una prova di pinning non sostituisce il collaudo di polimerizzazione finale.
La conversione comincia dalla compatibilità del prodotto.
Nuova stazione UV LED
Si parte dalla formulazione prevista, dall’area da irradiare e dal ritmo produttivo. La scelta riguarda il sottosistema: modulo, alimentazione, raffreddamento, comandi e condizioni di esposizione.
Da lampada a scarica a LED
Prima di decidere cosa conservare si confrontano chimica, spettro, spazio, percorso del pezzo e temperatura. Il formulatore verifica la compatibilità; l’integrazione si conferma con una prova rappresentativa.
Pinning tra fasi di stampa
Il fissaggio intermedio controlla il deposito prima della fase successiva. La prova deve includere anche ciò che accade dopo: sovrastampa e polimerizzazione finale si valutano nel ciclo completo.
La superficie resta appiccicosa o non aderisce
Formulazione, spessore, colore, esposizione e supporto possono incidere sul risultato. Registrare quando compare il difetto aiuta a impostare la prova; aumentare la potenza non identifica da solo la causa.
Tre valori diversi: alimentazione, irradiamento e dose.
Apri il confronto tra potenza elettrica, irradianza e dose
| Dato | Che cosa descrive | Come usarlo nella valutazione |
|---|---|---|
| Potenza elettrica | Il carico della sorgente e degli ausiliari. Un dato in W/cm di lunghezza non è un valore in W/cm² sul prodotto. | Serve a dimensionare alimentazione e integrazione; da solo non dimostra la polimerizzazione. |
| Irradianza nel punto di lavoro | Potenza radiante per area, normalmente espressa in W/cm². | Annotare banda del misuratore, distanza, ottica, posizione e impostazione della sorgente. |
| Dose sul prodotto | Energia radiante per area ricevuta durante l’esposizione, normalmente in J/cm². | Valutarla con velocità, percorso e passaggi; confrontarla con il risultato sul campione. |
Campione rappresentativo
Porta materiale, formulazione, colore e spessore che rappresentano la produzione. Per un oggetto sagomato vanno osservati anche bordi e zone meno esposte.
Accettazione del risultato
Prima della prova si concordano le proprietà richieste, per esempio adesione, resistenza o finitura. Il verbale associa esito e condizioni: non trasferisce automaticamente il risultato ad altri prodotti.
La scheda tecnica della formulazione e del modulo guida la prova; i dati di catalogo restano distinti dalle misure sulla tua linea.
Una barra LED richiede spazio, raffreddamento e interfacce.
Il modulo è il punto di partenza.
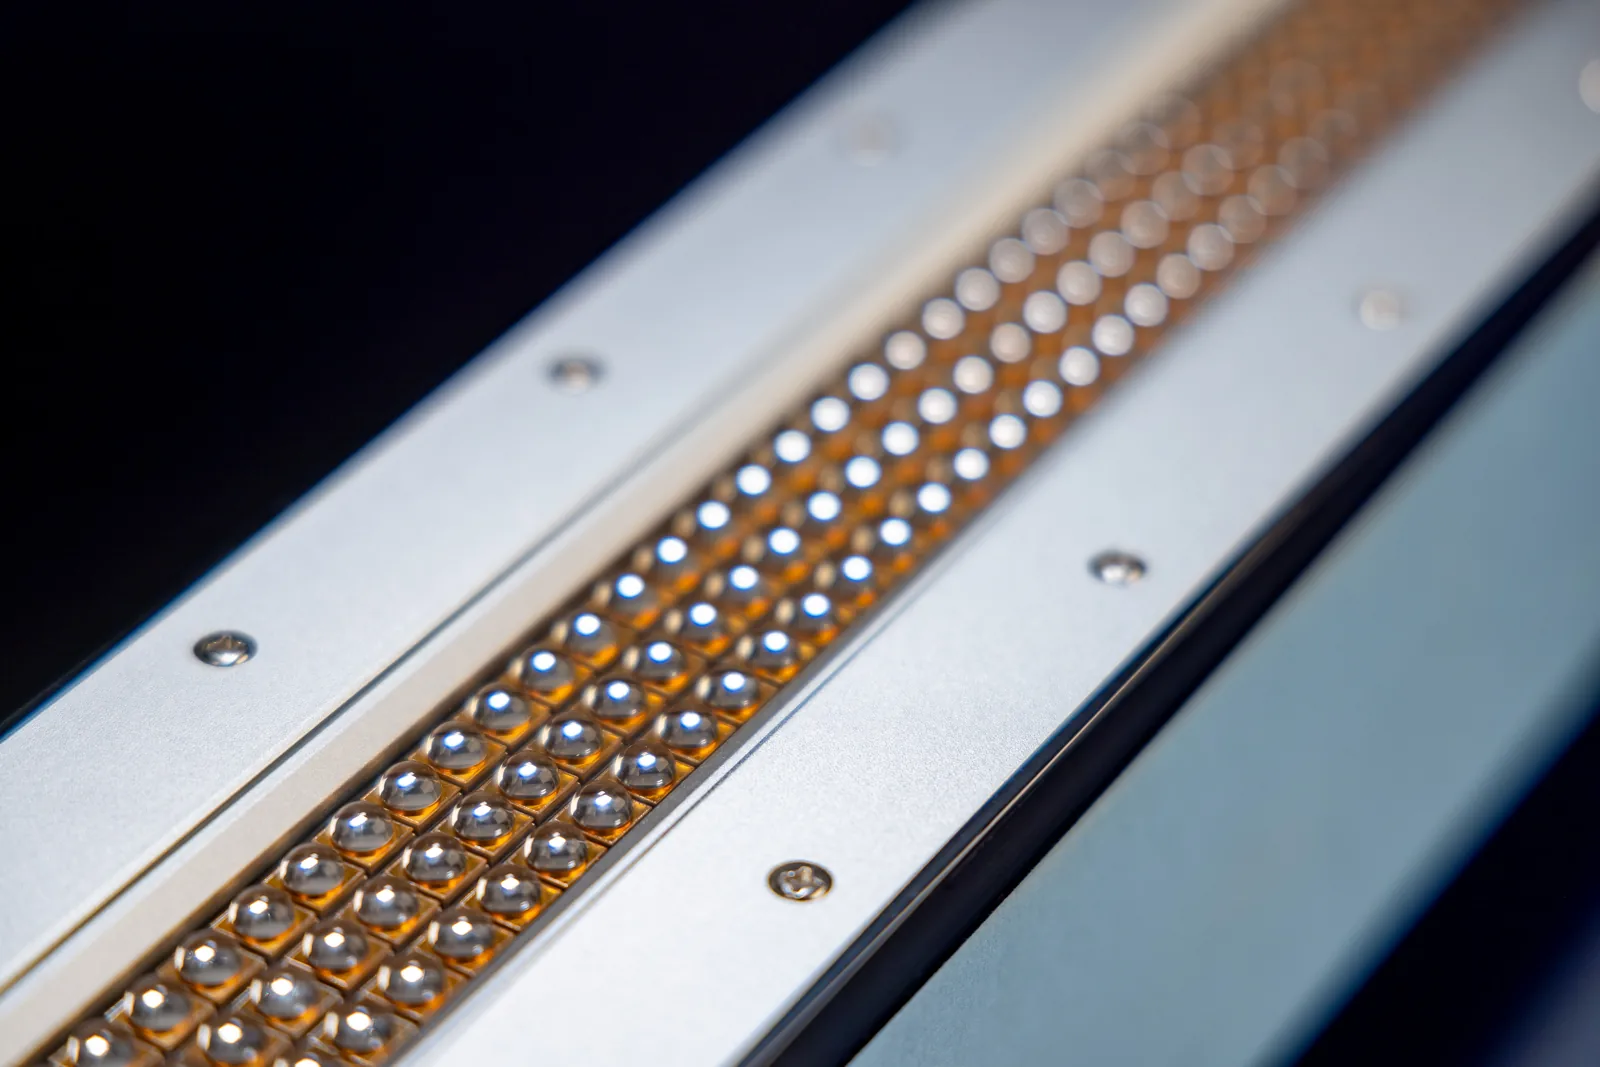
La foto mostra il dettaglio di una barra UV LED HPE già presente nei materiali del sito. Per scegliere il componente occorrono area utile, distanza, raffreddamento, cablaggi e controllo.
È una fotografia di componente: non documenta da sola una commessa Electro o un risultato di polimerizzazione. Le fotografie di lavori realizzati sono raccolte nei Progetti.
Una richiesta utile anche con dati incompleti.
Cliente utilizzatore
Indica il problema o il risultato atteso, quando compare e il modello della macchina. Una foto e i dati disponibili bastano per capire quali informazioni raccogliere dopo.
Costruttore o ufficio tecnico
Condividi layout, interfacce disponibili e confine della fornitura. La proposta distingue componenti, integrazione, documenti, prove, tempi e costi.
Consulente del cliente
Indica il tuo ruolo, l’obiettivo del cliente e le parti coinvolte. Definiamo che cosa può essere valutato dai documenti e che cosa richiede una prova o un rilievo.
Risposte utili prima della richiesta di offerta.
Il LED consuma sempre meno sulla mia linea?
La valutazione energetica dipende da ore, potenza effettiva, chiller e ciclo. Confrontiamo la configurazione completa nelle condizioni di lavoro, senza usare un risparmio standard.
Posso mantenere lo stesso inchiostro o la stessa vernice?
Solo dopo aver verificato fotoiniziatori, spettro e risultato sul prodotto. Una formulazione idonea alla lampada a scarica può richiedere modifiche per UV LED.
Che differenza c'è tra pinning e polimerizzazione finale?
Il pinning stabilizza parzialmente il deposito tra fasi; la polimerizzazione finale deve raggiungere i criteri di prestazione del prodotto. Richiedono prove diverse.
Fornite solo il modulo?
Possiamo definire il perimetro dal gruppo fino al sottosistema con alimentazione, raffreddamento e interfacce; lo formalizziamo nella proposta.
Quali dati devo inviare?
Formulazione, supporto, dimensioni, area irradiata, velocità, spazio disponibile, temperatura ammessa e risultato richiesto. Foto e schemi disponibili aiutano la prima valutazione.
Partiamo dalla formulazione e dal pezzo.
Inviaci scheda del prodotto, foto della linea, velocità e risultato che vuoi ottenere. Ti diremo quali prove servono prima di scegliere il modulo.
Electro Tecnology SRLS · Imola